
Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-12 Herkunft:Powered


Suchen Sie stärkere, leichte Metallteile, die extremen Betriebsumgebungen standhalten? Da Branchen wie die Luft- und Raumfahrtindustrie und die Automobilindustrie die Grenzen der Energieeffizienz immer weiter ausdehnen, ist die Nachfrage nach hochintegrierten Komponenten sprunghaft angestiegen. Squeeze Casting erfüllt diesen Bedarf, indem es Komponenten mit nahezu keiner Porosität und außergewöhnlicher Dichte herstellt.
Doch wie lässt sich diese strukturelle Integrität objektiv überprüfen? Ingenieure und Beschaffungsmanager benötigen solide empirische Nachweise, bevor sie die Massenproduktion für sicherheitskritische Anwendungen genehmigen. In diesem umfassenden Leitfaden befassen wir uns mit den Methoden der mechanischen Bewertung. Sie erfahren genau, wie Hersteller durch strenge Validierungsprotokolle die höchste Komponentenqualität sicherstellen.
Squeeze Casting zeigt eine überlegene Leistung aufgrund des extremen Drucks, der während der Metallerstarrung ausgeübt wird, wodurch Gas und Schrumpfporosität effektiv zerkleinert werden.
Eine umfassende Bewertung basiert auf einer dualen Methodik. Durch zerstörende Tests werden grundlegende Materialdaten ermittelt, während durch zerstörungsfreie Tests die kontinuierliche Produktionskonsistenz sichergestellt wird.
Wärmebehandelbare Legierungen erfordern eine spezifische Bewertung, um zu bestätigen, dass der Wärmebehandlungsprozess die Mikrostruktur erfolgreich verändert hat, ohne dass es zu Blasenbildung auf der Oberfläche kommt.
Kritische Anwendungen erfordern spezielle Testprotokolle, um die Widerstandsfähigkeit gegenüber dynamischen Belastungen, starken Temperaturwechseln und Umwelteinflüssen über die Lebensdauer der Komponenten zu gewährleisten.
Betrachtet man aktuelle technische Trends, so hat der Übergang zu leichteren Fahrzeugen und drehmomentstarken Elektroantrieben die Materialanforderungen grundlegend verändert. OEMs aus der Automobil- und der Luft- und Raumfahrtindustrie entfernen sich rasch von der Fertigung schwerer Stahlteile. Sie ersetzen sie durch fortschrittliche Aluminiumstrukturen. Allerdings unterliegen diese neuen Konstruktionen einer enormen dynamischen Belastung.
Standardgussverfahren hinterlassen häufig mikroskopisch kleine Hohlräume im Inneren, die für sicherheitskritische Anwendungen völlig inakzeptabel sind. Dieser branchenweite Wandel erfordert Prozesse, die eine Nullporosität garantieren. Infolgedessen haben sich strenge Validierungsprotokolle von einfachen Chargenprüfungen zu umfassenden, mehrschichtigen Qualitätssicherungssystemen entwickelt. Das Testen ist nicht mehr nur ein abschließender Inspektionsschritt. Es ist der absolute Kern des Herstellungsvalidierungsprozesses.
Um die Qualität von Bauteilen genau beurteilen zu können, müssen Konstrukteure zunächst die grundlegende Strömungsdynamik und Erstarrungsmechanik verstehen, die diesen Prozess von herkömmlichen Fertigungsmethoden unterscheidet. Beim Squeeze Casting handelt es sich um eine hybride Fertigungstechnik. Es schließt effektiv die Lücke zwischen traditionellem Flüssigguss und Festkörperschmieden. Durch die Anwendung eines starken hydraulischen Drucks auf geschmolzenes Metall beim Abkühlen in einer geschlossenen Form können Hersteller Komponenten herstellen, die eine außergewöhnliche strukturelle Integrität aufweisen.
Die überlegene Leistung dieser Komponenten hat ihren Ursprung tief auf der mikrostrukturellen Ebene. Beim herkömmlichen Schwerkraft- oder Niederdruckguss schrumpft geschmolzenes Metall beim Abkühlen auf natürliche Weise. Diese volumetrische Schrumpfung führt in Kombination mit eingeschlossenen atmosphärischen Gasen und verdampften Formschmiermitteln unweigerlich zu mikroskopisch kleinen Hohlräumen. Diese inneren Hohlräume wirken als lokale Spannungskonzentratoren. Sie schwächen das Endteil erheblich und führen zu einem vorzeitigen Ermüdungsversagen.
Durch die Aufrechterhaltung eines hohen Drucks während der gesamten Erstarrungsphase wird dieser inhärente Fehler gemildert. Dieser kontinuierliche, schmiedeartige Druck drückt das halbfeste Metall in jeden mikroskopisch kleinen Spalt des Gesenkhohlraums. Dies gleicht nicht nur die Schrumpfung aus, sondern verhindert auch, dass gelöste Gase aus der Lösung ausfallen. Die schnelle Wärmeübertragung zwischen dem unter hohem Druck stehenden Metall und der Stahlmatrize verfeinert die Kornstruktur. Das Ergebnis ist eine verdichtete, feinkörnige Materialmatrix.
Wenn Metallurgieingenieure die mechanischen Eigenschaften von Squeeze-Casting-Gießen bewerten , konzentrieren sie sich auf mehrere spezifische Verbesserungen, die direkt aus dieser verdichteten Mikrostruktur resultieren. Die ultimative Zugfestigkeit stellt die absolut maximale Belastung dar, der ein Material beim Dehnen standhalten kann, bevor es zu einem katastrophalen Bruch kommt. Diese Teile weisen aufgrund der Eliminierung interner Hohlräume durchweg erhöhte Zugwerte auf.
Die Streckgrenze bezeichnet den genauen Punkt, an dem ein Material vom elastischen Verhalten zur dauerhaften plastischen Verformung übergeht. Eine verfeinerte, dicht gepackte Kornstruktur erfordert deutlich mehr Kraft zur Verformung. Darüber hinaus ermöglicht die Porosität nahe Null, dass diese Teile Dehnungsgrade erreichen, die denen von geschmiedeten Billet-Komponenten sehr nahe kommen. Schließlich verbessert das Fehlen interner Spannungskonzentratoren die Ermüdungslebensdauer von Bauteilen, die ständigen Vibrationen ausgesetzt sind, erheblich.
Die theoretische Festigkeit ist für moderne technische Anwendungen völlig unzureichend. Eine strenge Prüfung der mechanischen Eigenschaften von Gussstücken liefert die harten, empirischen Daten, die erforderlich sind, um zu bestätigen, dass jede Produktionscharge strenge Branchenspezifikationen und Sicherheitsfaktoren erfüllt.
Da Leichtbauteile höheren Drehmomentdichten und extremen dynamischen Belastungen ausgesetzt sind, ist die Toleranz für innere Fehler verschwunden. Regulierungsbehörden schreiben nun eine umfassende empirische Validierung vor, um sicherzustellen, dass diese leichten Alternativen die Sicherheit der Passagiere nicht beeinträchtigen.
In hochriskanten Branchen ist ein Komponentenausfall einfach keine Option. Teile, die in Fahrzeugaufhängungssystemen, Achsschenkeln oder Schwerlastmaschinen verwendet werden, sind unvorhersehbaren Umwelteinflüssen und immensen physischen Erschütterungen ausgesetzt. Wenn ein Strukturbauteil bei Autobahngeschwindigkeit versagt, sind die Folgen katastrophal.
Tests schließen die kritische Lücke zwischen digitalen CAD-Simulationen und rauen realen Anwendungen. Indem sie Musterteile in einer kontrollierten Laborumgebung absichtlich extremen, zerstörerischen Kräften aussetzen, beweisen Ingenieure endgültig, dass die Komponenten über die notwendigen Sicherheitsmargen verfügen, um Endbenutzer vor Ort zu schützen.
Einer der größten Vorteile der Eliminierung innerer Porosität besteht darin, dass die resultierenden Teile sicher wärmebehandelt werden können. Herkömmliche Hochdruck-druckgusss enthalten eingeschlossene Luft. Bei Hochtemperatur-Lösungsglühbehandlungen dehnen sich diese eingeschlossenen Gase schnell aus, was zur Blasenbildung auf der Oberfläche des Teils und zum Bruch der inneren Matrix führt. Squeeze-Cast-Komponenten können problemlos fortgeschrittenen Wärmebehandlungen unterzogen werden, beispielsweise der T6-Vergütung.
Aus praktischer Sicht sind mechanische Tests die einzige definitive Möglichkeit, den Erfolg dieses thermischen Zyklus zu überprüfen. Es bestätigt, ob der Ofen die Legierungselemente korrekt in eine feste Lösung gelöst und anschließend ausgeschieden hat, um die angestrebte Härte zu erreichen. Ohne diese empirische Rückkopplungsschleife können Hersteller nicht garantieren, dass die mikrostrukturelle Transformation wie beabsichtigt erfolgt.
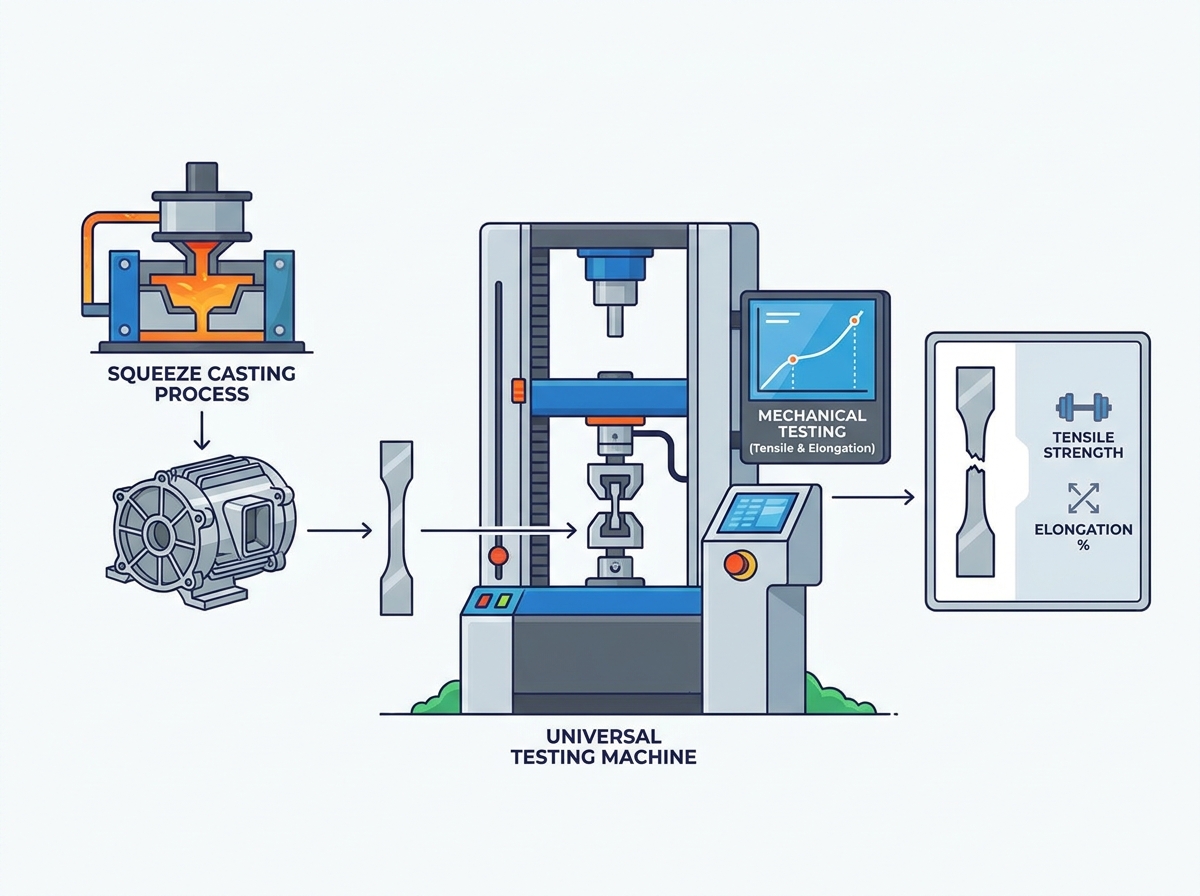
Bei der zerstörenden Prüfung werden Probenteile oder speziell gegossene Prüfstäbe physisch gebrochen, verformt oder absichtlich verändert. Während es die Probe ruiniert, liefert es die grundlegenden quantitativen Daten, die zur Festlegung von Materialspezifikationen und zur Zertifizierung von Produktionschargen verwendet werden.
Der Zugversuch bleibt der Eckpfeiler der mechanischen Bewertung. Bei diesem Verfahren wird eine präzise bearbeitete Probe, die einer Hundeknochenform ähnelt, sicher in die hydraulischen Spannvorrichtungen einer Universalprüfmaschine eingespannt. Die Maschine übt eine kontrollierte, allmählich zunehmende Zugkraft auf die Probe aus, bis diese heftig bricht.
Hochempfindliche Kraftmessdosen und Extensometer erfassen die einwirkende Kraft und die entsprechende physikalische Dehnung des Materials. Dadurch wird eine detaillierte Spannungs-Dehnungs-Kurve erstellt. Aus diesen grafischen Daten extrahieren Ingenieure drei kritische Metriken. Sie messen die Streckgrenze dort, wo die bleibende Verformung beginnt. Sie zeichnen die maximale Zugfestigkeit auf, wenn die Spitzenlast bewältigt wird. Schließlich berechnen sie die Bruchdehnung, um die prozentuale Längenzunahme vor dem Bruch zu bestimmen.
Bei der Härteprüfung wird der materialspezifische Widerstand gegen lokale plastische Verformung gemessen. Dies wird typischerweise durch einen mechanischen Eindringkörper induziert. Für Nichteisenmetalle wie Aluminium gelten die Brinell- und Rockwell-Skalen als Industriestandards.
Bei einem Standard-Brinell-Test wird eine gehärtete Wolframkarbidkugel unter einer anhaltend hohen Belastung in die bearbeitete Oberfläche des Gussstücks gedrückt. Anschließend wird der Durchmesser des entstehenden mikroskopischen Kraters gemessen. Eine kleinere Vertiefung steht in direktem Zusammenhang mit einem härteren Material. Da die Härtewerte häufig linear mit der Zugfestigkeit skalieren, dient dieser Test als schnelle und äußerst zuverlässige Methode zur Überprüfung der Chargenkonsistenz in der Fabrikhalle.
Komponenten, die für Umgebungen mit hohen Vibrationen bestimmt sind, erfordern eine spezielle dynamische Bewertung. Bei der Charpy-Schlagprüfung wird ein gewichtetes Pendel aus einer bekannten Höhe fallen gelassen, um auf eine gekerbte Probe zu treffen. Damit wird die genaue Energiemenge gemessen, die bei einem schnellen Sprödbruch absorbiert wird.
In der Praxis wird bei Ermüdungstests eine Probe über Millionen von Iterationen einer zyklischen Belastung ausgesetzt. Durch den Wechsel zwischen Zug und Druck erzeugen Ingenieure eine Spannungs-Zyklus-Kurve. Diese Daten sind für Teile wie Motorlager oder Aufhängungslenker, die über Jahrzehnte hinweg ständigen Vibrationsbelastungen ausgesetzt sind, von entscheidender Bedeutung.
Während zerstörende Tests exakte Basisdaten liefern, ist die Zerstörung jedes einzelnen Produkts wirtschaftlich nicht machbar. Durch die zerstörungsfreie Prüfung können Qualitätskontrollteams einen Blick in die tatsächlichen Produktionsteile werfen, ohne dass es zu physischen Schäden kommt. Dies ermöglicht eine vollständige Inspektion im Massenmaßstab.
Die Röntgeninspektion nutzt durchdringende Röntgenstrahlen, um ein detailliertes Innenbild des Gussstücks auf einem digitalen Detektor zu erfassen. Da physikalische Defekte wie Gasporosität, Lunker oder Oxideinschlüsse deutlich weniger dicht sind als das umgebende feste Aluminium, absorbieren sie weniger Strahlung. Diese verborgenen Mängel manifestieren sich als dunklere, deutliche Flecken auf dem resultierenden Röntgenbild.
Fortgeschrittene Gießereien nutzen heute industrielle Computertomographie-Scans. Durch Drehen des Teils und die Aufnahme Tausender Röntgenschnitte erstellt die Software ein vollständiges dreidimensionales Modell der inneren Struktur. Dies ermöglicht es Metrologen, das Volumen und die Lage jeder mikroskopischen Anomalie präzise zu messen.
Bei der Ultraschallprüfung werden hochfrequente Schallwellen verwendet, die über einen speziellen Wandler tief in das Gussstück übertragen werden. Während sich diese Schallwellen durch das dichte Metall bewegen, werden sie jedes Mal, wenn sie auf eine physikalische Grenze treffen, zur Oberfläche zurückreflektiert. Diese Grenze könnte die gegenüberliegende Wand des Teils oder ein interner Fehler wie ein Mikroriss sein.
Durch die Analyse der genauen Zeit, die das Echo benötigt, um zurückzukehren, können Techniker die Tiefe und Größe unterirdischer Diskontinuitäten genau bestimmen. Diese Methode ist außerordentlich empfindlich. Es erweist sich als besonders nützlich für die Inspektion dickwandiger Abschnitte, bei denen die Durchdringung mit Standard-Röntgenstrahlen möglicherweise nicht klar genug ist.
Die Farbeindringprüfung ist eine hochwirksame, chemisch basierte Methode zur Erkennung von Oberflächenfehlern. Diese Defekte, wie mikroskopisch kleine Kaltstellen oder Oberflächenporosität, sind für das bloße Auge völlig unsichtbar.
Der Prozess beginnt mit der gründlichen Reinigung des Teils, bevor ein fluoreszierendes flüssiges Eindringmittel aufgetragen wird. Durch die Kapillarwirkung wird diese Flüssigkeit aggressiv in alle Oberflächenfehler gezogen. Nach einer festgelegten Einwirkzeit wird das überschüssige Oberflächeneindringmittel abgewaschen und ein kreidiger Entwickler aufgetragen. Der Entwickler wirkt wie ein chemischer Löschmittel. Es zieht das eingeschlossene fluoreszierende Eindringmittel zurück an die Oberfläche und erzeugt unter ultraviolettem Licht eine gut sichtbare, leuchtende Anzeige des Defekts.
Die letztendlich erzielten mechanischen Eigenschaften werden stark von der spezifischen chemischen Zusammensetzung der ausgewählten Legierung bestimmt. Das Verständnis der Materialchemie ist ein grundlegender Aspekt des Test- und Bewertungslebenszyklus. Die richtige Materialauswahl bestimmt die Grundleistung, bevor überhaupt Druck ausgeübt wird.
Während verschiedene Nichteisenmetalle auf diese Weise verarbeitet werden können, dominieren Aluminiumlegierungen aufgrund ihres außergewöhnlichen Festigkeits-Gewichts-Verhältnisses und ihrer Wärmeleitfähigkeit den Markt.
A356: Die erste Wahl für Strukturbauteile. Reich an Silizium und Magnesium bietet es eine hervorragende Gießbarkeit und eine unglaublich gute Reaktion auf T6-Wärmebehandlungen.
A380: Eine Hochleistungslegierung, die eine ausgewogene Kombination aus mechanischen Eigenschaften und Wärmeleitfähigkeit bietet, obwohl sie typischerweise eine geringere Duktilität als A356 aufweist.
6061: Traditionell handelt es sich um eine Knetlegierung für die Strangpressung. Fortgeschrittene Gießereien passen sie manchmal für den Squeeze-Casting an, um bestimmte Hochfestigkeitseigenschaften zu erzielen, obwohl hierfür eine sorgfältige Kontrolle der Prozessparameter erforderlich ist.
Verschiedene Gussteile aus Aluminiumlegierung reagieren unterschiedlich auf den Gussdruck und die anschließende Wärmebehandlung. Um dies zu veranschaulichen, betrachten Sie A356. Im Gusszustand ist die Streckgrenze lediglich mäßig. Nach einem erfolgreichen T6-Zyklus zeigt die Zugprüfung jedoch einen dramatischen, exponentiellen Anstieg sowohl der Streckgrenze als auch der Zugfestigkeit sowie eine kontrollierte Stabilisierung der Dehnung. Ingenieure müssen hochspezifische Testgrundlagen erstellen, die genau auf das chemische Spektrum des ausgewählten Materials zugeschnitten sind.
Um die praktischen Auswirkungen einer strengen Bewertung vollständig zu verstehen, ist es äußerst nützlich, eine bestimmte, stark nachgefragte Industriekomponente zu untersuchen. Das Motorgehäuse eines Elektrofahrzeugs dient als perfektes Fallbeispiel für die Notwendigkeit einer umfassenden Validierung. Als Ingenieure wissen wir, dass die theoretische Leistung nichts bedeutet, wenn das Teil unter realem Drehmoment bricht.
Ein Motorgehäuseguss aus Aluminium arbeitet in einer gnadenlosen, dynamischen Umgebung. Erstens muss es starken Temperaturwechseln standhalten. Da der interne Stator bei Spitzenbeschleunigungen enorme Wärme erzeugt, nimmt das Gehäuse diese Energie auf und gibt sie ab. Wenn das Fahrzeug anhält, kühlt es schnell ab. Diese kontinuierliche Ausdehnung und Kontraktion kann zu thermischer Ermüdung führen, wenn die Mikrostruktur übermäßig porös ist.
Das Gehäuse ist durch den Spinnrotor einer ständigen, hochfrequenten Schwingungsbeanspruchung ausgesetzt. Maßhaltigkeit ist von größter Bedeutung. Jede Verformung unter Last verändert den genauen Luftspalt zwischen Rotor und Stator. Dies verringert die elektromagnetische Effizienz drastisch oder führt zu katastrophalen mechanischen Störungen. Beispielsweise erreicht ein typisches A356-T6-Motorgehäuse, das in unseren Anlagen hergestellt wird, eine Zugfestigkeit von über 290 MPa und eine Streckgrenze von über 210 MPa. Die Dehnung bleibt konstant über 8 Prozent. Diese Parameter werden täglich in der Fabrikhalle überprüft.
Aufgrund dieser vielfältigen betrieblichen Anforderungen kombinieren die Prüfprotokolle für Motorgehäuse sowohl zerstörende als auch zerstörungsfreie Methoden in einer strengen Reihenfolge.
Dimensionsmesstechnik: Koordinatenmessgeräte verwenden Sonden mit Rubinspitze, um die geometrische Genauigkeit der Gehäusebefestigungspunkte und Lagerbohrungen abzubilden. Dadurch wird sichergestellt, dass Toleranzen im Mikrometerbereich perfekt eingehalten werden.
Druckabfall-Leckprüfung: Die komplexen internen Kühlmäntel werden abgedichtet und mit trockener Luft unter Druck gesetzt. Hochempfindliche Wandler überwachen den Hohlraum auf jeden mikroskopischen Druckabfall im Laufe der Zeit. Ein Leck weist auf eine miteinander verbundene Porosität hin, die dazu führen könnte, dass das Kühlmittel die Hochspannungselektronik kurzschließt.
Mechanische Überprüfung: Probenchargen werden zerstört, um die T6-Wärmebehandlung durch Zug- und Härteprüfung zu überprüfen. Gleichzeitig durchläuft die gesamte Produktion eine digitale Röntgeninspektion, um sicherzustellen, dass in den kritischen dünnwandigen Abschnitten keine inneren Hohlräume vorhanden sind.
Für technische Beschaffungsmanager, die zwischen Herstellungsprozessen entscheiden, sorgen objektive, datengesteuerte Vergleiche für die nötige Klarheit. Empirische Testergebnisse belegen durchweg die strukturelle Überlegenheit der Squeeze-Methode gegenüber dem herkömmlichen Hochdruck-druckguss.
Leistungsmetrik | Traditioneller Hochdruck Druckguss | Squeeze Casting |
|---|---|---|
Interne Porosität | 1 % bis 3 % (sichtbare Hohlräume) | Unter 0,1 % (nahe Null) |
Ultimative Zugfestigkeit | Mäßig, inkonsistent | Hoch, vergleichbar mit geschmiedetem Knüppel |
Bruchdehnung | Niedrig, zeigt sprödes Verhalten | Hervorragend, sehr duktil |
Wärmebehandlungsfähigkeit | Anfällig für Blasenbildung an der Oberfläche | Unterstützt T6-Temperierung vollständig |
Dieser Unterschied in der Mikrostrukturdichte lässt sich direkt auf die mechanische Leistung in der Praxis übertragen. Bei vergleichenden Zugversuchen weist ein Squeeze-Cast-Bauteil durchweg eine deutlich höhere Zugfestigkeit auf. Es verdoppelt oder verdreifacht oft die Dehnung eines vergleichbaren herkömmlichen Teils. Bei Ermüdungstests versagt das herkömmliche Teil exponentiell schneller, da seine inneren Poren als vorbereitete Ausgangspunkte für die Ausbreitung mikroskopischer Risse dienen.
Die theoretischen Vorteile des verdichteten Gusses können nur dann realisiert werden, wenn der Hersteller über das technische Fachwissen und die analytische Infrastruktur zur Steuerung des Prozesses verfügt. Käufer müssen bei der Auswahl eines Gießereipartners eine gründliche Due-Diligence-Prüfung durchführen.
Ein zuverlässiger Gießpartner muss über ein umfassendes, hauseigenes metallurgisches Labor verfügen. Sich ausschließlich auf Tests Dritter zu verlassen, führt zu inakzeptablen Verzögerungen in der Rückkopplungsschleife, die für eine strenge Prozesskontrolle erforderlich ist. Beschaffungsteams sollten vor dem Gießen sicherstellen, dass die Anlage mit optischen Emissionsspektrometern ausgestattet ist, um die Legierungschemie zu überprüfen. Sie benötigen außerdem universelle Prüfmaschinen für die tägliche Zugvalidierung und fortschrittliche digitale Röntgenscanner für die Echtzeitprüfung.
Ein objektiver Qualitätsnachweis erfordert eine stringente, standardisierte Dokumentation. Namhafte Hersteller arbeiten nach international anerkannten Qualitätsmanagementsystemen wie ISO 9001 oder der automobilspezifischen IATF 16949. Sie stellen umfassende Materialprüfberichte für jede einzelne Produktionscharge zur Verfügung. Ein Materialtestbericht bietet eine nachvollziehbare, transparente Aufzeichnung mit detaillierten Angaben zur genauen chemischen Zusammensetzung, den Wärmebehandlungsparametern und validierten mechanischen Eigenschaften. Dies stellt die vollständige Verantwortlichkeit in Ihrer Lieferkette sicher.
Squeeze Casting stellt den Höhepunkt der Nichteisenherstellung dar und erzeugt unglaublich starke, leichte und zuverlässige Metallteile. Durch die Anwendung eines starken Drucks während der Erstarrung werden bei diesem Verfahren die inneren Fehler, die bei herkömmlichen Gussmethoden auftreten, praktisch eliminiert.
Theoretische Überlegenheit reicht nicht aus. Strenge, mehrstufige Tests bleiben unbedingt erforderlich. Von zerstörenden Zugbewertungen bis hin zu fortschrittlichen zerstörungsfreien Röntgenprüfungen sind umfassende Tests die einzige Möglichkeit, die endgültigen mechanischen Eigenschaften zu validieren. Diese empirischen Daten stellen sicher, dass jede Komponente strenge Sicherheitsstandards erfüllt und kostspielige, gefährliche Ausfälle im Feld verhindert.
Um den Erfolg Ihres nächsten Engineering-Projekts zu garantieren, sollten Sie immer mit einem zertifizierten Hersteller zusammenarbeiten, der über robuste interne Testkapazitäten verfügt. Bei QSY Casting kümmern wir uns fachmännisch um spezifische Materialanforderungen und liefern verifizierte Hochleistungskomponenten, denen Sie vertrauen können. Entdecken Sie unsere Speziallösungen, um Ihre nächste Strukturanwendung zu verbessern.
Die kritischsten Eigenschaften, die während der Prüfung bewertet werden, sind Zugfestigkeit, Streckgrenze, Dehnung und Härte. Squeeze Casting verbessert diese Kennzahlen erheblich, indem es während der Erstarrungsphase einen enormen Druck ausübt. Dadurch werden innere Schrumpfung und Gasporosität eliminiert, wodurch eine hochdichte, feinkörnige Mikrostruktur entsteht, die mechanischer Verformung heftig widersteht.
Ja, und das ist ein großer Vorteil des Verfahrens. Im Gegensatz zu herkömmlichem Hochdruck-druckguss weisen Pressgussteile praktisch keine eingeschlossene Gasporosität auf. Dies bedeutet, dass sie sicher einer Hochtemperatur-Wärmebehandlung wie einer T6-Lösungsglühbehandlung und einer künstlichen Alterung unterzogen werden können, ohne dass die Gefahr einer Oberflächenblasenbildung oder Dimensionsverzerrung besteht. Diese thermische Behandlung erhöht ihre mechanische Festigkeit und Härte zusätzlich.
Ein Aluminium-Motorgehäuseguss durchläuft eine hochspezialisierte Kombination aus zerstörungsfreier Prüfung und zerstörender Prüfung an Musterchargen. Zu den zerstörungsfreien Methoden gehören die Röntgeninspektion zur internen Integrität und die Druckabfall-Leckprüfung zur Dichtungsüberprüfung. Zu den zerstörenden Methoden gehören Zug-, Ermüdungs- und Härteprüfungen. Darüber hinaus werden Koordinatenmessgeräte eingesetzt, um strenge Maßtoleranzen zu überprüfen, um sicherzustellen, dass das Gehäuse thermischen und Vibrationsbelastungen standhält und gleichzeitig die interne Elektronik schützt.
Die zerstörende Prüfung liefert exakte, empirische Basisdaten über die physikalischen Grenzen eines Materials, indem ein Probestück absichtlich zerbrochen wird. Bei Teilen, die zum Verkauf vorgesehen sind, kann die Reparatur jedoch nicht durchgeführt werden. Zerstörungsfreie Prüfmethoden wie Röntgen, Ultraschallprüfung oder Farbeindringprüfung sind notwendig, da sie es Herstellern ermöglichen, jedes einzelne Produktionsteil auf interne oder oberflächliche Fehler zu prüfen, ohne die Komponenten zu beschädigen. Dadurch wird sichergestellt, dass nur einwandfreie Produkte an den Kunden versendet werden.
Standardisierte Tests gewährleisten globale Konsistenz und Sicherheit. Die meisten professionellen Gießereien befolgen ASTM B557 für Zugprüfungen von bearbeiteten und gegossenen Aluminiumprodukten. Für Luft- und Raumfahrt- oder Automobilanwendungen geben spezifische ISO-Normen und IATF 16949-Qualitätsmanagementprotokolle die genauen Abtastraten, Kalibrierungsanforderungen und Dokumentationsstandards für die Prüfausrüstung vor.
Mikroskopisch kleine innere Hohlräume wirken als starke Spannungskonzentratoren. Wenn ein Bauteil zyklischer Belastung ausgesetzt ist, werden diese winzigen Poren zum genauen Ausgangspunkt für mikroskopische Risse. Mit der Zeit breiten sich diese Risse in der Materialmatrix aus und führen zu vorzeitigem und oft katastrophalem Ermüdungsversagen. Die Beseitigung dieser Hohlräume durch Hochdruckverfestigung verlängert die Lebensdauer des Teils exponentiell.


