
Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-26 Herkunft:Powered


Nach dem Kauf einer Stahlform einen kritischen Konstruktionsfehler zu finden, ist für jedes Ingenieurteam ein kostspieliger Albtraum. Stellen Sie sich vor, Sie würden eine Werkzeugstahlform im Wert von 50.000 US-Dollar abzeichnen. Sie warten acht Wochen auf die Herstellung. Dann stellen Sie fest, dass das allererste Gussteil aufgrund eines unvorhergesehenen Reibungspunkts nicht in die Hauptbaugruppe passt.
Moderne CAD-Software ist unglaublich leistungsfähig. Dennoch kann es reale physische Belastungen, Montagereibungen oder taktile Ergonomie nicht perfekt nachahmen. Der direkte Wechsel von einem digitalen Bildschirm zu einem harten Werkzeug birgt ein enormes finanzielles Risiko. Die Herstellung von Prototypen löst dieses Problem, bevor mit der Werkzeugherstellung begonnen wird. Es fungiert als wesentliche Brücke zwischen digitalem Design und Massenproduktion.
In diesem umfassenden Leitfaden erfahren Sie genau, wie Sie Gussteilkonstruktionen durch physisches Prototyping validieren. Dieser strikte Ansatz stellt sicher, dass Ihr Übergang zur Massenproduktion nahtlos und kostengünstig bleibt.
Risikominderung: Die physikalische Validierung verhindert kostspielige Fehler bei der endgültigen Werkzeugherstellung, indem kritische Konstruktionsfehler frühzeitig im Konstruktionszyklus identifiziert werden.
Materialsimulation: Fortschrittliche subtraktive Methoden können die mechanischen Eigenschaften, das Gewicht und die Wärmebeständigkeit der endgültigen Gussmetalle genau nachbilden.
Umfassende Tests: Mit greifbaren Testeinheiten können Ingenieurteams die Maßhaltigkeit, die Passgenauigkeit der Baugruppe und die Funktionsleistung in der Praxis gründlich überprüfen.
Lieferantenprüfung: Die Wahl des richtigen Prototyping-Partners ist ebenso wichtig wie das Design selbst, um einen reibungslosen Übergang zur Massenproduktion zu gewährleisten.
Kosteneffizienz: Die Investition eines kleinen Bruchteils des Budgets in einen hochwertigen Prototyp spart exponentielle Kosten für zukünftige Formänderungen und Produktionsverzögerungen.
Im Bereich der industriellen Fertigung ist der direkte Übergang vom digitalen Design zum harten Werkzeugbau eine risikoreiche Strategie. Aktuelle Branchenanalysen verdeutlichen einen zunehmenden Wandel hin zur agilen Hardwareentwicklung. Der Druck auf die globale Lieferkette nimmt zu. Daher integrieren Hersteller zunehmend Rapid-Prototyping-Zyklen, um die Markteinführungszeit zu verkürzen. Die Validierung von Designs durch physische Iterationen hat sich von einem optionalen Luxus zu einer obligatorischen Risikomanagementstrategie entwickelt.
Druckguss Formen werden typischerweise aus gehärtetem Werkzeugstahl gefertigt. Diese Werkzeuge wurden speziell dafür entwickelt, extremer thermischer und mechanischer Ermüdung standzuhalten. Wenn ein Gussteil nach der Erstellung der Gussform versagt, ist es außerordentlich schwierig, dieses Werkzeug zu modifizieren. Das technische Personal ist auf Funkenerosionsbearbeitung, Schweißen oder die vollständige Überholung von Werkzeugen angewiesen. Dieser Prozess kostet nicht nur Zehntausende Dollar, sondern kann auch Produkteinführungen um mehrere Monate verzögern. Das Erstellen eines physischen Testteils dient als Versicherungspolice. Es überprüft die Geometrie, bevor Stahl für die endgültige Form geschnitten wird.
Beim Rapid Prototyping wird ein Entwurf von einem theoretischen 3D-Modell zu einem greifbaren Objekt. Ingenieure können diese physikalische Einheit handhaben, testen und beanspruchen. Es übersetzt digitale Annahmen in physische Realitäten. Legt man ein reales Teil in die Hände eines Maschinenbauingenieurs, werden Fertigungsherausforderungen sichtbar, die von Softwarealgorithmen leicht übersehen werden könnten.
Moderne CAD- und Finite-Elemente-Analyse-Software sind unverzichtbare Werkzeuge. Allerdings unterliegen sie deutlichen Einschränkungen. Digitale Simulationen gehen häufig von perfekter Materialisotropie und gleichmäßiger thermischer Dynamik aus. In der Realität kommt es bei der Montage physischer Teile zu unvorhersehbarer Reibung. Sie leiden unter unerwarteten thermischen Verformungen und komplexen Fluiddynamiken, die Software nicht perfekt reproduzieren kann. Ein physikalisches Modell deckt diese verborgenen Variablen sofort auf.
Über die technische Validierung hinaus erfüllen physische Prototypen eine wichtige Geschäftsfunktion. Ein greifbares, validiertes Modell beschleunigt die endgültige Zustimmung der Stakeholder. Es bietet Führungskräften und Investoren einen physischen Proof of Concept. Dieser konkrete Beweis sichert die notwendige Finanzierung und das Vertrauen, um teure Massenproduktionswerkzeuge zu genehmigen.
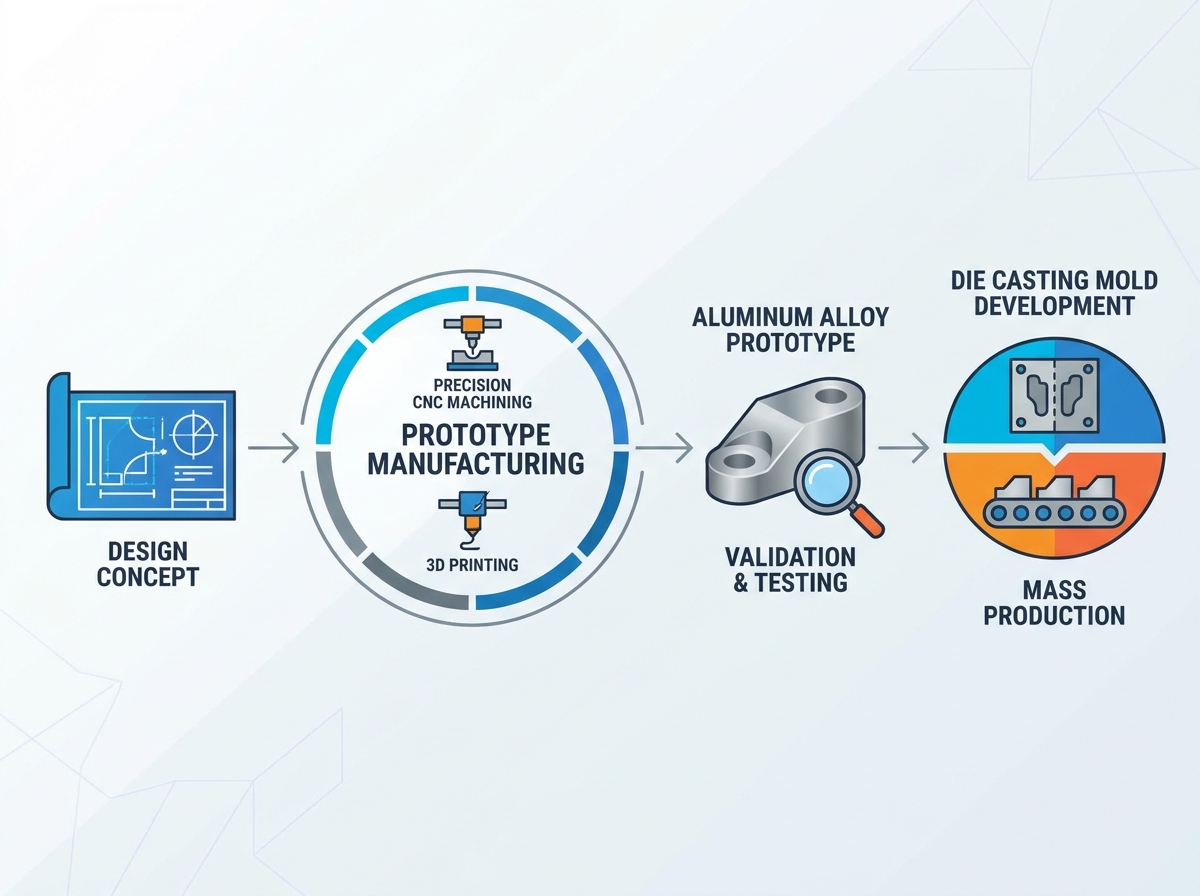
Die Auswahl der richtigen Prototyping-Technologie hängt ganz von den spezifischen Validierungsanforderungen Ihres Projekts ab. Designteams müssen abschätzen, ob sie eine schnelle visuelle Bestätigung, strenge mechanische Tests oder funktionale Feldversuche in kleinen Stückzahlen benötigen.
Der 3D-Druck wird häufig zur schnellen visuellen Validierung in einem frühen Stadium eingesetzt. Die Stereolithographie bietet hervorragende Oberflächenveredelungen für ästhetische Überprüfungen. Selektives Lasersintern bietet langlebige Kunststoffkomponenten. Durch direktes Metall-Lasersintern können Metallstrukturen gedruckt werden. Allerdings unterscheidet sich die metallurgische Körnung von 3D-gedrucktem Metall deutlich von Gussmetall. Dieser strukturelle Unterschied schränkt seinen Nutzen für äußerst strenge mechanische Tests etwas ein.
Für die Validierung von Metallgusskomponenten bleibt die kundenspezifische CNC-Bearbeitung der Goldstandard der Branche. Durch das Fräsen eines Prototyps direkt aus einem massiven Metallbarren erhalten Ingenieure eine nahezu exakte Nachbildung des endgültigen Gussteils. Gewicht, Festigkeit und strukturelle Integrität stimmen gut überein. Darüber hinaus ermöglicht diese subtraktive Methode intensive Funktionstests unter realen Belastungsbedingungen. Dadurch wird sichergestellt, dass das Design nach der Massenproduktion genau die vorgesehene Leistung erbringt.
Wenn der Validierungsprozess das Testen einer Charge von fünfzig bis einhundert Teilen erfordert, ist Rapid Tooling äußerst effektiv. Dabei handelt es sich um die Herstellung weicher Formen aus Silikon, das für den Urethanguss verwendet wird, oder aus weicheren Metallen wie P20-Stahl und Aluminium. Diese weichen Formen zersetzen sich schnell und sind für die Massenproduktion nicht geeignet. Dennoch stellen sie genügend Prototypen zur Verfügung, um umfangreiche Feldtests und Versuche am Fließband durchzuführen.
Um genau vorherzusagen, wie sich ein Metallgussteil im Feld verhält, muss die Testeinheit eine entsprechende mechanische Genauigkeit aufweisen. Die subtraktive Fertigung bietet den zuverlässigsten Weg, diese Parität zu erreichen. Je besser der Prototyp dem endgültigen Produktionsmaterial entspricht, desto zuverlässiger werden die Testdaten.
Der effektivste Weg, ein Metallgussteil zu testen, ist die Verwendung von Vollmetall. Durch die Bearbeitung können Ingenieurteams genau die Legierung verwenden, die während der Endproduktion gegossen wird. Alternativ können sie ein sehr vergleichbares Äquivalent verwenden. Folglich bleiben die Kennzahlen für Streckgrenze, Zugfestigkeit und Wärmeleitfähigkeit zwischen dem Prototyp und dem Endprodukt weitgehend konsistent.
Bei Gussteilen kommt es zwangsläufig zu Schrumpfung und Abkühlungsverzug. Diese physikalische Realität macht es schwierig, extrem enge Toleranzen ohne sekundäre Eingriffe einzuhalten. Durch die Verwendung präziser CNC-Bearbeitungsteile können Ingenieure die strengsten Toleranzen ihrer Konstruktion testen. Durch die Bewertung des bearbeiteten Modells bestimmen die Teams, ob diese engen Toleranzen funktionell notwendig sind. Ist dies nicht der Fall, können die Toleranzen für den Gießprozess gelockert werden. Die Lockerung unkritischer Toleranzen senkt die Massenproduktionskosten erheblich und minimiert die Fehlerquote.
Die Materialauswahl bestimmt die langfristige Leistung. Beispielsweise können Ingenieure durch die Herstellung von CNC-gefrästen Aluminiumlegierungsteilen mit bestimmten Qualitäten wie 5019-H112 die exakte physikalische Belastung simulieren. Eine aus dieser Legierung gefertigte hochpräzise unregelmäßige Rohrschellenhalterung zeigt genau, wie das Teil Vibrationen und Drehmoment verträgt. Insbesondere bestätigt die Prüfung dieser Materialien, dass die ausgewählte Legierung über die entsprechende Korrosionsbeständigkeit, das Gewichts-Festigkeits-Verhältnis und die Wärmeableitungseigenschaften verfügt, die für die endgültige Anwendung erforderlich sind.
Sobald das physische Modell hergestellt ist, muss ein strukturierter Validierungsprozess beginnen. Ingenieure führen eine Reihe von Tests durch, die nach Form, Passform und Funktion kategorisiert sind. Dieser strenge Ansatz gewährleistet eine umfassende Designüberprüfung, bevor mit der Werkzeugbauphase begonnen wird.
Die Formvalidierung konzentriert sich auf das physische Erscheinungsbild und die Machbarkeit der Herstellung des Teils. Ingenieure bewerten, ob die Ästhetik mit der gesamten Produktvision übereinstimmt. Noch wichtiger für das Gießen ist die Analyse der Geometrie für Design for Manufacturability. Sie müssen sicherstellen, dass die Wandstärken gleichmäßig sind, um Kühlporosität zu verhindern. Sie stellen außerdem sicher, dass entsprechende Formschrägen integriert werden, auch wenn der Prototyp aus einem Block gefertigt wurde.
Mechanische Komponenten arbeiten selten isoliert. Durch die Passungsvalidierung wird sichergestellt, dass der Prototyp nahtlos mit allen angrenzenden Komponenten in der Baugruppe zusammenpasst. Stellen Sie sich einen leitenden Ingenieur vor, der in der Werkstatt akribisch Gewinde, Schnappverbindungen, Passstifte und Verschraubungsstellen prüft. In dieser Phase werden Probleme bei der Toleranzstapelung identifiziert. Es garantiert keine physischen Eingriffe beim Zusammenbau des kompletten Produkts.
Die Funktionsvalidierung ist die strengste Phase. Dabei wird der Prototyp den tatsächlichen harten Bedingungen ausgesetzt, denen er im Feld ausgesetzt sein wird. Dazu gehören Falltests zur Schlagfestigkeit. Ingenieure führen Temperaturwechsel in Klimakammern durch, um zu prüfen, ob es zu Dehnungsverzerrungen kommt. Sie führen Flüssigkeitsdrucktests für abgedichtete Pumpengehäuse und Dauerbelastungstests durch, um strukturelle Schwachstellen zu identifizieren.
Validierungsphase | Wichtige Kennzahlen ausgewertet | Gängige Testmethoden | Akzeptanzkriterien |
|---|---|---|---|
Bilden | Ästhetik, Formschrägen, Wandstärke | Visuelle Inspektion, Dickenmessung | Entspricht den CAD-Spezifikationen; optisch fehlerfrei; einheitliche Wände. |
Fit | Stecken, Toleranzstapelung, Befestigung | Physische Montage, Gewindemessung | Lässt sich reibungslos und ohne erzwungene Reibung zusammenbauen; Keine Komponenteninterferenz. |
Funktion | Zugfestigkeit, thermische Beständigkeit, Abdichtung | Belastungstests, Wärmekammern, Drucktests | Übersteht höchste Betriebsbelastungen ohne Verformung, Rissbildung oder Undichtigkeit. |
Der Übergang von einer groben Idee zu einem vollständig validierten Prototyp erfordert einen disziplinierten, schrittweisen Ansatz. Durch die Einhaltung eines strukturierten Lebenszyklus auf der technischen Ebene wird sichergestellt, dass keine kritischen Validierungsschritte umgangen werden.
Der Prozess beginnt mit der Definition des Einsatzzwecks des Teils und dem Entwurf des ersten 3D-Modells. Designteams legen die Grundgeometrie fest. Sie skizzieren erforderliche Materialeigenschaften und schätzen das geplante Fertigungsvolumen ab.
Bevor ein Prototyp hergestellt wird, wird die CAD-Datei einer strengen Herstellbarkeitsanalyse unterzogen, die speziell auf den Guss zugeschnitten ist. Ingenieure prüfen die erforderlichen Formschrägenwinkel, normalerweise ein bis zwei Grad. Sie eliminieren scharfe Innenecken, um Spannungskonzentrationen zu reduzieren. Sie sorgen außerdem für eine gleichmäßige Wandstärke, um Einfallstellen und Kühllücken zu vermeiden.
Basierend auf der Validierungscheckliste wählt das Team die geeignete Herstellungsmethode aus. Wenn das Ziel rein ästhetischer Natur ist, kann der 3D-Druck ausreichen. Wenn hingegen für ein Pumpenlaufrad oder eine Hochleistungshalterung strenge Funktionstests erforderlich sind, wird die subtraktive Bearbeitung gewählt, um die erforderliche mechanische Integrität sicherzustellen.
Die CAD-Daten werden an die Fertigung gesendet. Computergestützte Fertigungssoftware generiert präzise Werkzeugwege und der Prototyp wird physisch hergestellt. In dieser Phase wird eine strenge Qualitätskontrolle durchgeführt, um sicherzustellen, dass die physische Einheit bis auf den Mikrometer mit dem digitalen Modell übereinstimmt.
Der fertige Prototyp wird der Form-, Pass- und Funktionscheckliste unterzogen. Ingenieure dokumentieren jeden Erfolg und Misserfolg. Sie sammeln empirische Daten darüber, wie sich das Teil unter realen Montage- und Betriebsbelastungen verhält.
Die bei physischen Tests gesammelten Daten werden zur Verfeinerung des ursprünglichen Designs verwendet. Wenn eine Wand unter starker Belastung bricht, wird sie im CAD-Modell verdickt. Wenn ein Gegenstück zu eng war, werden die Toleranzen angepasst. Diese iterative Schleife wird fortgesetzt, bis der Prototyp einwandfrei funktioniert.
Sobald das verfeinerte Design alle physischen Testparameter besteht, erteilen die Beteiligten die endgültige Genehmigung. Das validierte CAD-Modell ist gesperrt. Das Projekt wurde offiziell für die Massenproduktion von Werkzeugen freigegeben.
Die Wahl des richtigen Rapid-Prototyping-Partners ist eine wichtige Entscheidung im Risikomanagement. Das Teilen proprietärer Designs erfordert absolutes Vertrauen. Die korrekte Ausführung des Prototyps erfordert hochspezialisiertes Ingenieurswissen.
Der Schutz des geistigen Eigentums muss unverzüglich gewährleistet werden. Vor der Übermittlung von CAD-Dateien muss eine umfassende Geheimhaltungsvereinbarung unterzeichnet werden. Stellen Sie sicher, dass der Hersteller über sichere Datenprotokolle und eingeschränkten Anlagenzugang verfügt, um verheerende Designlecks zu verhindern.
Ein Hersteller ist nur so gut wie seine Ausrüstung in der Werkstatt. Ingenieure sollten prüfen, ob in der Anlage moderne Fünf-Achsen-CNC-Maschinen eingesetzt werden. Diese sind zum Fräsen komplexer Geometrien ohne mehrere Aufspannungen erforderlich. Darüber hinaus ist die Anwesenheit von Koordinatenmessgeräten nicht verhandelbar. Diese Ausrüstung stellt sicher, dass der Prototyp auf exakte mikrometrische Toleranzen geprüft wird.
Es ist von entscheidender Bedeutung, einen Partner auszuwählen, der sich sowohl mit der Prototypenerstellung als auch mit den endgültigen Gussprozessen bestens auskennt. Ein Hersteller, der sich nur mit maschineller Bearbeitung auskennt, könnte einen perfekten Prototyp herstellen, der grundsätzlich nicht gegossen werden kann. Ein kompetenter Partner gibt proaktives Feedback. Sie beraten Ingenieure, wenn ein bestimmtes bearbeitetes Merkmal Hinterschneidungen oder Fließprobleme in einer Druckgussform verursacht.
Die Phase der physischen Validierung ist sehr iterativ und zeitkritisch. Bewerten Sie die Kommunikationstransparenz des Herstellers. Zuverlässige Partner sorgen für klare Vorlaufzeiten, schnelles Feedback und regelmäßige Produktionsaktualisierungen. Verzögerungen bei der Prototypenlieferung führen direkt zu verzögerten Produkteinführungen. Termintreue hat höchste Priorität.
Der Weg von einem digitalen Konzept zu einem physischen, validierten Testteil ist ein strenger Prozess. Dies ist jedoch erst der Anfang des Fertigungslebenszyklus. Sobald das Ingenieurteam das physische Modell gründlich getestet und bestätigt hat, dass es alle Anforderungen erfüllt, erreicht das Projekt seinen kritischsten Punkt. In dieser Phase verlagert sich der Schwerpunkt von der Erstellung einzelner Einheiten hin zur Skalierbarkeit großer Mengen.
Bevor Stahl für die Produktionsform geschnitten wird, muss ein umfassendes technisches Datenpaket fertiggestellt werden. Dieses Paket dient als Single Source of Truth für den Fertigungspartner. Dazu gehören in der Regel die finalisierten 3D-CAD-Modelle und detaillierte 2D-Zeichnungen, in denen die für die Funktion wichtigen Abmessungen aufgeführt sind. Außerdem werden spezifische geometrische Bemaßungs- und Toleranzanforderungen dargelegt.
Darüber hinaus muss der Übergabe ein ausführlicher Bericht aus der Prototypenfertigungsphase beiliegen. Wenn bestimmte Toleranzen während der physischen Prüfung gelockert wurden, müssen diese Änderungen explizit dokumentiert werden. Wenn bestimmte Wandstärken zur Verbesserung der strukturellen Integrität geändert wurden, müssen Ingenieure dies beachten. Eine klare Dokumentation verhindert, dass Werkzeugingenieure auf nicht optimierte Versionen des Designs zurückgreifen.
Nachdem das technische Datenpaket gesichert ist, geht das Projekt in die kapitalintensivste Phase über: druckguss Formenentwicklung . Hier zahlt sich die Vorabinvestition in die Prototypenfertigung am meisten aus. Da die Teilegeometrie bereits physikalisch validiert wurde, können sich Werkzeugexperten ganz auf die Optimierung der Form für den Gießprozess konzentrieren. Sie müssen sich keine Sorgen über grundlegende Konstruktionsmängel machen.
Die Formenentwicklung ist eine hochkomplexe Ingenieursdisziplin. Mithilfe spezieller Simulationssoftware analysieren Experten, wie geschmolzenes Metall in die Kavität gelangt. Sie müssen komplizierte Angusssysteme entwerfen, um die Strömungsgeschwindigkeit zu steuern. Sie entwickeln Entlüftungssysteme, um eingeschlossene Luft entweichen zu lassen. Sie schaffen außerdem komplexe Kühlkanäle, um sicherzustellen, dass das geschmolzene Metall gleichmäßig erstarrt. Eine ungleichmäßige Abkühlung kann zu innerer Porosität oder Verformung führen. Da dieser Prozess so kompliziert und teuer ist, ist ein einwandfrei validiertes Design unbedingt erforderlich.
Selbst mit fortschrittlichen Strömungssimulationen und einem perfekt validierten Prototyp sind die ersten Teile, die aus einer neu hergestellten Form kommen, selten für die sofortige Massenproduktion bereit. Dies bringt uns zur Beispielphase von Tool 1. Die Muster von Tool 1 sind die allerersten physischen Teile, die mit den endgültigen Massenproduktionswerkzeugen hergestellt wurden.
Der Hauptzweck dieser Probe besteht darin, die Genauigkeit und Leistung der Form selbst zu überprüfen. Nach Erhalt der Proben führt das Qualitätskontrollteam eine strenge Erstmusterprüfung durch. Dabei werden Koordinatenmessgeräte zur Überprüfung von Maßen eingesetzt. Darüber hinaus nutzen sie zerstörungsfreie Prüfungen wie die Röntgeninspektion, um auf interne Hohlräume zu prüfen. Wenn Mängel festgestellt werden, passen Werkzeugingenieure die Form schrittweise an, bis Teile entstehen, die den validierten Prototypstandards perfekt entsprechen.
Während die physische Validierung das Risiko erheblich reduziert, kann der Übergang zur Massenproduktion immer noch auf Hürden stoßen. Eine der häufigsten Gefahren ist Übertoleranz. Bei der Bearbeitung eines Prototyps ist es relativ einfach, extrem enge Toleranzen einzuhalten. Die Einhaltung derselben Toleranzen in einem großvolumigen Gussprozess ist jedoch exponentiell schwieriger und teurer. Ingenieure müssen die Testdaten des Prototyps überprüfen, um festzustellen, welche Toleranzen wirklich kritisch sind.
Ein weiteres häufiges Problem ist das Versäumnis, Entformungsschrägen während der Entwurfsphase des Prototyps zu berücksichtigen. Für die subtraktive Bearbeitung sind keine Formschrägen erforderlich, um ein Teil aus einem Werkzeug zu entfernen. Daher vergessen Designer manchmal, sie hinzuzufügen. Wenn ein Prototyp ohne Formschrägen validiert wird, muss das CAD-Modell vor der Formentwicklung geändert werden. Diese späte Änderung macht die vorherige physische Prüfung ungültig.
Der Verzicht auf die Herstellung von Prototypen stellt ein großes finanzielles Risiko dar, das sich moderne Hardware-Entwickler einfach nicht leisten können. Die Validierung von Designs anhand physischer Modelle gewährleistet eine hohe Produktqualität und beschleunigt die Zustimmung der Stakeholder. Letztendlich schützt es Ihr gesamtes Fertigungsbudget vor katastrophalen Werkzeugnacharbeiten.
Arbeiten Sie noch heute mit einem vertrauenswürdigen Fertigungsexperten zusammen. Durch die Zusammenarbeit mit Fachleuten, die alles von der ersten Präzisionsbearbeitung bis zur endgültigen Formentwicklung nahtlos abwickeln, garantieren Sie einen reibungslosen Übergang. Verwandeln Sie Ihr Projekt von einem digitalen Konzept in eine greifbare, massenproduzierte Realität. Entdecken Sie die umfassenden Fertigungslösungen von QSY Casting, um genau die technische Unterstützung zu finden, die Ihr Produkt benötigt.
Der finanzielle Unterschied zwischen der Erstellung eines einzelnen Prototyps und der Entwicklung einer Massenproduktionsform ist erheblich. Die Herstellung von Prototypen kostet in der Regel einige Hundert bis einige Tausend Dollar. Dies hängt stark von der geometrischen Komplexität des Teils und dem gewählten Material ab. Im krassen Gegensatz dazu erfordert die Herstellung einer druckguss-Form aus gehärtetem Stahl eine Investition von Zehntausenden bis Hunderttausenden Dollar. Die Investition eines kleinen Kapitalbetrags in ein physisches Testteil dient als äußerst effektive Versicherungspolice. Es verhindert katastrophale finanzielle Verluste im Zusammenhang mit der Nacharbeit von Formen.
Obwohl sich die beiden Herstellungsverfahren grundlegend unterscheiden, bietet ein präzisionsgefertigter Prototyp eine außergewöhnlich genaue Darstellung des endgültigen Gussbauteils. Bei der Bearbeitung wird Material von einem massiven Barren abgezogen, während beim Gießen geschmolzenes Metall in einen Hohlraum gedrückt wird. Aus diesem Grund wird die Kornstruktur leicht abweichen. Wenn Designteams jedoch eine ähnliche Aluminiumlegierung für den bearbeiteten Prototyp verwenden, liefert sie eine äußerst genaue Darstellung der mechanischen Festigkeit, des Gesamtgewichts und der Montagepassung des endgültigen Teils.
Der Zeitrahmen für die Prototypenfertigung ist im Vergleich zur Serienfertigung von Werkzeugen deutlich kürzer. Abhängig von der Komplexität der Geometrie kann ein funktionsfähiger Prototyp in der Regel in nur drei bis zehn Werktagen geliefert werden. Fortschrittliche mehrachsige Bearbeitungszentren ermöglichen es Herstellern, digitale CAD-Dateien schnell in greifbare Metallteile umzuwandeln. Diese schnelle Durchlaufzeit ermöglicht es den Entwicklungsteams, Entwürfe schnell zu testen, digitale Überarbeitungen umzusetzen und nachfolgende Iterationen zu bestellen, ohne den Zeitplan für die Produkteinführung zu verzögern.
Formschrägen sind leichte Verjüngungen, die den vertikalen Wänden eines Teils hinzugefügt werden. Sie ermöglichen ein sauberes Auswerfen des Teils aus einer Stahlform. Wenn Ihr Prototyp mit einem subtraktiven Verfahren wie der maschinellen Bearbeitung hergestellt wird, sind Formschrägen für diese spezielle Testeinheit mechanisch nicht erforderlich. Allerdings müssen Sie Ihren CAD-Prototyp unter Berücksichtigung des endgültigen Gussprozesses entwerfen. Wenn Sie einen Prototyp validieren, dem Entformungsschrägen fehlen, validieren Sie eine Geometrie, die eigentlich nicht in Massenproduktion hergestellt werden kann. Durch die frühzeitige Einbeziehung von Entformungsschrägen wird eine absolute Konsistenz zwischen Prototyp und Endprodukt gewährleistet.
Es ist durchaus möglich, dass ein Werkzeugmuster Fehler aufweist, selbst wenn der ursprüngliche Prototyp einwandfrei funktionierte. Dies liegt daran, dass der Prototyp das Produktdesign validiert, während das Werkzeugmuster das Formdesign und den Gussprozess validiert. Zu den häufigsten Fehlern zählen innere Porosität, Fließspuren an der Oberfläche oder Verzug aufgrund ungleichmäßiger thermischer Abkühlung. Wenn eine Probe die Prüfung nicht besteht, nehmen Werkzeugingenieure gezielte Anpassungen an der Stahlform vor. Sie können das Angusssystem verbreitern oder interne Kühlkanäle modifizieren, bis die Gussteile dauerhaft den Qualitätsstandards entsprechen.
Bei der Materialauswahl für einen bearbeiteten Prototyp besteht das Ziel darin, die mechanischen Eigenschaften der endgültigen Gusslegierung möglichst genau zu erreichen. Für Aluminium druckguss verwenden Ingenieure häufig hochwertige Aluminiumbarren. Während diese Knetlegierungen eine etwas andere Kornstruktur als Gusslegierungen aufweisen, sind ihre Zugfestigkeit, Wärmeleitfähigkeit und ihr Gesamtgewicht bemerkenswert ähnlich. Diese Materialparität ermöglicht hochpräzise thermische und strukturelle Tests vor Beginn der Massenproduktion.
Die Oberflächenbeschaffenheit eines bearbeiteten Prototyps ist im Allgemeinen glatter und gleichmäßiger als die eines rohen Druckgussteils. Die maschinelle Bearbeitung hinterlässt schwache Werkzeugspuren, wohingegen das Gießen eine leicht strukturierte Oberfläche hinterlässt, die durch den Stahlformhohlraum und den Fluss des geschmolzenen Metalls bestimmt wird. Ingenieure müssen diesen Unterschied bei der ästhetischen Validierung berücksichtigen. Wenn für das Endprodukt eine bestimmte Textur erforderlich ist, können sekundäre Oberflächenbehandlungen wie Perlenstrahlen auf den Prototyp angewendet werden, um das endgültige Erscheinungsbild des Gusses genau zu simulieren.
Bearbeitete Prototypen können die Gussporosität nicht direkt simulieren, da sie aus massiven, fehlerfreien Knüppeln geschnitten werden. Allerdings hilft die Prototypenerstellung bei der Identifizierung geometrischer Merkmale, die zu Porosität führen können. Durch physische Tests des Prototyps können Ingenieure ungewöhnlich dicke Querschnitte oder isolierte schwere Massen lokalisieren. Diese spezifischen Bereiche sind berüchtigt für ungleichmäßige Abkühlung und Lunkerbildung während des eigentlichen Gießprozesses. Durch die Identifizierung dieser dicken Bereiche im physischen Modell können Ingenieure sie entkernen oder die Wandstärken anpassen, bevor die endgültige Form entworfen wird.


