
Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-07-19 Herkunft:Powered


Die Massenproduktion komplexer Metallkomponenten erfordert Fertigungsmethoden, die Maßgenauigkeit, strukturelle Integrität und Einheiteneffizienz in Einklang bringen. Die Auswahl des falschen Herstellungsverfahrens, der falschen Legierung oder der falschen Werkzeugstrategie führt zu inakzeptabler Porosität, vorzeitigem Werkzeugverschleiß und beeinträchtigten mechanischen Eigenschaften. Diese Ausfälle führen letztendlich dazu, dass die Produktionszeitpläne außer Gefecht gesetzt werden und die Budgets in die Höhe getrieben werden. Das Verständnis der genauen Mechanik des Hochdruck- Aluminium-druckguss- Zyklus ermöglicht es Entwicklungs- und Beschaffungsteams, Design for Manufacturability (DFM) zu optimieren. Darüber hinaus können Sie den ROI der Werkzeuge genau vorhersagen und kompetente Fertigungspartner auswählen. Dieser Leitfaden erläutert den Kühlkammerprozess Schritt für Schritt, bewertet kritische Materialoptionen und bietet einen Rahmen für die Gewährleistung einer skalierbaren, fehlerfreien Produktion. Wir untersuchen das spezifische Legierungsverhalten, das Anschnittdesign, das Wärmemanagement und strenge Prozesskontrollen während der Einspritzphase, um Ihnen beim Bau besserer Teile zu helfen.
Notwendigkeit einer Kühlkammer: Der hohe Schmelzpunkt und die korrosive Natur von Aluminium im geschmolzenen Zustand erfordern einen Kühlkammerprozess druckguss, um eine Verschlechterung des Pumpsystems zu verhindern.
Legierungsspezifität steigert die Leistung: Die Materialauswahl bestimmt die Durchführbarkeit der Anwendung; Standardmäßige kommerzielle Anforderungen basieren auf ADC12, während spezielle Umgebungen LM6 oder A356 erfordern.
Kompromiss zwischen Werkzeug und Stückkosten: Hohe Anfangsinvestitionen für Matrizen aus gehärtetem Stahl werden durch schnelle Zykluszeiten, Wiederholbarkeit von Charge zu Charge und niedrige Kosten pro Teil bei Volumina von typischerweise mehr als 10.000 Einheiten ausgeglichen.
Die Fehlerminderung ist strukturell: Die Kontrolle von Porosität und Schrumpfung erfordert ein präzises Anschnittdesign, ein Wärmemanagement der Matrize und strenge Prozesskontrollen während der Einspritzphase.
Der Herstellungszyklus beginnt mit der Vorbereitung des Rohmaterials. Bediener laden Aluminiumbarren oder sauberen Schrott in einen zentralen Feuerfestofen. Das Metall absorbiert Wärme, bis es vollständig geschmolzen ist, wobei die Temperaturen typischerweise zwischen 1.100 °F und 1.300 °F liegen. Die genaue Zieltemperatur hängt von der spezifischen Legierungsformulierung und der erforderlichen Fließfähigkeit der Form ab. Das Schmelzen außerhalb der Primärgießmaschine ist für Aluminium aufgrund seines aggressiven chemischen Verhaltens im verflüssigten Zustand eine strenge Anforderung.
Sobald das Metall geschmolzen ist, wird es strengen Entgasungs- und Flussverfahren unterzogen. Rotationsentgasungsanlagen führen Inertgasblasen, meist Argon oder Stickstoff, in die Schmelze ein. Diese Blasen fangen gelösten Wasserstoff ein und befördern ihn an die Oberfläche. Die Bediener schöpfen dann die entstehende Schlacke von oben ab. Wasserstoffgas verursacht schwere innere Porosität, wenn es nicht kontrolliert wird. Eine saubere, gereinigte Schmelze sorgt für optimale mechanische Eigenschaften im Endbauteil. Anlagen überführen dieses saubere Metall häufig in kleinere Warmhalteöfen direkt neben jeder Gießpresse.
Der Spritzgussprozess basiert auf einer präzisionsgefertigten Stahlform, die typischerweise aus hochwertigem H13-Werkzeugstahl geschnitten ist. Diese Form besteht aus zwei unterschiedlichen Hälften: Die feste Abdeckmatrize bleibt stationär, während sich die bewegliche Auswerfermatrize bei jedem Zyklus öffnet und schließt. Vor dem Einspritzen des Metalls reinigen automatisierte Robotersysteme beide Hälften mit Druckluft. Anschließend werden die Innenflächen der Hohlräume mit aufgesprühten Schmiermitteln und Trennmitteln beschichtet.
Diese speziellen Flüssigkeiten auf Wasserbasis erfüllen eine Doppelfunktion. Sie verhindern, dass das geschmolzene Aluminium direkt mit dem blanken Stahl verlötet, und regulieren aktiv die Oberflächentemperatur des Chips. Das Wasser verdunstet bei Kontakt und entzieht dem Stahl Wärme. Nach der Schmierung leitet die Maschine die Spannphase ein. Die Presse wendet eine enorme hydraulische Kraft an, um die Matrizenhälften fest miteinander zu verbinden. Die Spannkraft reicht von 400 bis über 3.000 Tonnen, abhängig von der projizierten Fläche des Teils. Diese Kraft muss den extremen Innendrücken, die beim Metalleinspritzen entstehen, vollständig entgegenwirken, um ein Graten zu verhindern.
Bei der Aluminiumverarbeitung kommen ausschließlich Kaltkammermaschinen zum Einsatz. Geschmolzenes Aluminium löst schnell die eingetauchten Stahleinspritzmechanismen auf, die in Heißkammerprozessen verwendet werden. Um Geräteausfälle zu verhindern, transportiert eine automatisierte Pfanne das geschmolzene Metall aus dem Warmhalteofen. Es schüttet die exakte Menge an flüssigem Aluminium in eine separate Füllkammer, die sogenannte Schusskammer.
Die mehrstufige Einspritzsequenz läuft dann in Sekundenbruchteilen ab:
Langsame Annäherung: Ein Kolben aus Berylliumkupfer bewegt sich langsam am Gießloch vorbei. Diese langsame erste Phase drückt Metall in Richtung des Angusses, ohne Turbulenzen zu erzeugen, wodurch Lufteinschlüsse in der Hülse minimiert werden.
Hochgeschwindigkeitsbefüllung: Sobald das Metall den Anschnitt erreicht, wechselt die Maschine zur zweiten Phase. Durch das Einspritzen mit hohem Druck und hoher Geschwindigkeit wird das Metall in komplexe Hohlräume gedrückt. Die Kolbengeschwindigkeit steigt deutlich an und füllt die gesamte Form in nur Millisekunden, bevor das Aluminium zu gefrieren beginnt.
Intensivierung: Die Maschine übt einen letzten Druckstoß aus, um das Metall fest in jedes Detail der Form zu packen.
Sobald sich die Kavität vollständig füllt, beginnt die Nachdruckphase. Branchenexperten sprechen hier von Intensivierung. Die Maschine führt unter extremem Druck, oft über 10.000 psi, zusätzliches Metall in den Hohlraum ein. Diese sekundäre Zuführung gleicht Volumenschrumpfung und thermische Kontraktion aus. Das Aluminium schrumpft auf natürliche Weise, wenn es vom flüssigen in den festen Zustand abkühlt.
Die Matrize enthält interne Kühlkanäle. Diese Kanäle zirkulieren behandeltes Wasser oder Thermoöl, um die Erstarrung zu beschleunigen und eine stabile Betriebstemperatur aufrechtzuerhalten. Sobald das Teil vollständig erstarrt ist, öffnet die Presse die Form. Der Auswurfmechanismus wird sofort aktiviert. Eine synchronisierte Anordnung von Auswerferstiften drückt das heiße Teil aus der beweglichen Werkzeughälfte. In die Teilegeometrie eingearbeitete Entformungsschrägen verhindern Verformungen und schützen die Matrizenoberfläche vor Riefen während dieses kraftvollen Entfernungsprozesses.
Der ausgeworfene Guss enthält erheblichen Überschuss an Material. Der Keks, die Angusskanäle, die Tore, die Überläufe und der Grat bleiben an der Kernkomponente befestigt. Bediener verwenden spezielle hydraulische Schneidwerkzeuge in mechanischen Pressen, um dieses überschüssige Metall in einer sauberen Bewegung abzuscheren. CNC-Bearbeitungszentren übernehmen die komplexere Gratentfernung oder das Gewindeschneiden von Gewindelöchern. Die Anlagen recyceln diesen sauberen Schrott zurück in den Schmelzofen, um Materialverschwendung zu minimieren.
Abhängig von den endgültigen Spezifikationen werden die Teile verschiedenen sekundären Oberflächenbearbeitungsvorgängen unterzogen. Durch Kugelstrahlen werden kleinere Grate entfernt und eine gleichmäßige, matte Textur erzeugt. Beim Vibrationsentgraten werden scharfe Kanten mithilfe von Keramikkörpern in einer Trommel geglättet. Die Pulverbeschichtung verleiht verbraucherorientierten Produkten ein dauerhaftes, kosmetisches Finish. Diese sekundären Vorgänge stellen sicher, dass das Teil alle strengen funktionalen und ästhetischen Anforderungen erfüllt.
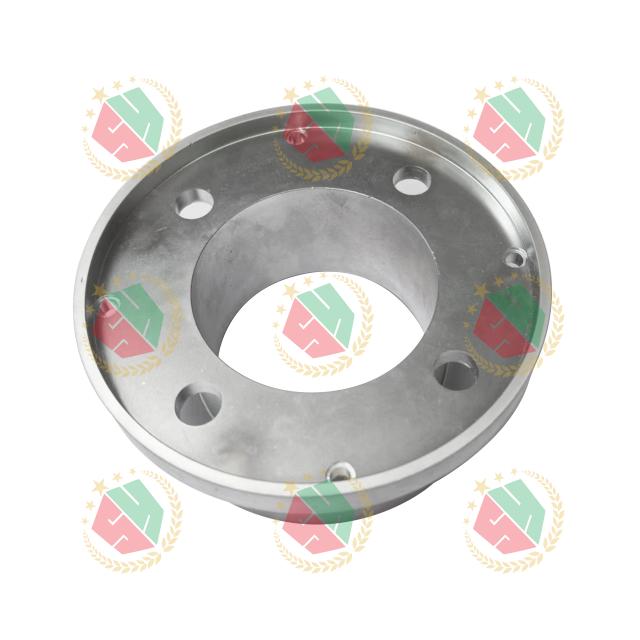
Die Materialauswahl bestimmt den endgültigen Erfolg Ihres Fertigungslaufs. ADC12 gilt als unbestrittener Industriestandard für den Allzweckguss. Es fungiert als direktes Äquivalent der weit verbreiteten A380-Legierung. Dieses Material bietet eine hervorragende Gießbarkeit und hervorragende Dimensionsstabilität. Es fließt mühelos in komplexe, dünnwandige Formen, ohne vorzeitig einzufrieren.
Hersteller spezifizieren häufig ADC12-Aluminium-druckguss-Teile für Kfz-Halterungen, Elektronikgehäuse und Elektrowerkzeuge. Es bietet ein optimales Gleichgewicht zwischen mechanischen Eigenschaften und Produktionseffizienz. Die Legierung ist während der Abkühlphase sehr widerstandsfähig gegen Heißrissbildung. Es behält auch bei erhöhten Betriebstemperaturen eine beeindruckende strukturelle Festigkeit bei, was es äußerst vielseitig für standardmäßige kommerzielle Anwendungen macht.
Bestimmte Betriebsumgebungen erfordern eine hervorragende Korrosionsbeständigkeit. LM6 erfüllt diese strengen Anforderungen durch seinen außergewöhnlich hohen Siliziumgehalt, der typischerweise zwischen 10 % und 13 % liegt. Diese einzigartige chemische Zusammensetzung sorgt für maximale Fließfähigkeit während der Hochgeschwindigkeits-Injektionsphase. Es füllt problemlos komplizierte, sehr detaillierte Gussteile ohne vorzeitiges Einfrieren.
Da es kein Kupfer enthält, zeichnen sich LM6-Aluminium-druckguss-Teile unter rauen, unnachgiebigen Bedingungen aus. Ingenieure wählen diese Legierung routinemäßig für Schiffszubehör, Außenbeleuchtungsgehäuse und chemische Verarbeitungsgeräte. Es widersteht längerer Einwirkung von Feuchtigkeit und Salznebel, ohne sich zu verschlechtern. Obwohl es aufgrund des hohen Siliziumgehalts etwas schwieriger zu bearbeiten ist als der Standard-ADC12, bleibt seine Langzeitbeständigkeit in korrosiven Umgebungen unübertroffen.
Hochbeanspruchte Anwendungen erfordern Legierungen, bei denen höchste Zugfestigkeit und Duktilität im Vordergrund stehen. A356 bietet diese entscheidenden Eigenschaften zusammen mit einer hervorragenden Druckdichtigkeit. Im Gegensatz zu handelsüblichen druckguss-Legierungen reagiert A356 außergewöhnlich gut auf die T6-Wärmebehandlung. Durch diese kontrollierte thermische Verarbeitung werden die grundlegenden mechanischen Eigenschaften erheblich verbessert.
Durch die Wärmebehandlung wird die innere Mikrostruktur verändert, um die Streckgrenze zu maximieren. Ingenieure spezifizieren dieses Material häufig für kritische Strukturbauteile. Beispielsweise wird ein A356-Druckgussaluminiumflansch häufig in Luft- und Raumfahrtbaugruppen oder Hochdruckflüssigkeitssystemen verwendet. Die Legierung absorbiert plötzliche Stöße und widersteht Metallermüdung bei kontinuierlicher dynamischer Belastung und übertrifft den Standard ADC12 in Bezug auf strukturelle Integrität.
Eine erfolgreiche Fertigung beginnt mit strengen „Design for Manufacturability“-Protokollen. Eine gleichmäßige Wandstärke ist absolut entscheidend. Es fördert eine gleichmäßige Kühlung über die gesamte Geometrie des Teils. Inkonsistente Wände führen zu starkem Verzug, inneren Spannungskonzentrationen und Schrumpffehlern. Halten Sie alle Übergänge zwischen dicken und dünnen Abschnitten fließend und verwenden Sie großzügige Radien. Standardwandstärken liegen im Allgemeinen zwischen 1,5 mm und 2,5 mm.
Entformungsschrägen sind für die Rentabilität der Produktion gleichermaßen wichtig. Definieren Sie Mindestanforderungen an den Entformungswinkel basierend auf Ihrer Legierungsauswahl und der Ziehtiefe. Typischerweise ist für Innenwände unbedingt eine Schräge von 1° bis 2° pro Seite erforderlich, während für Außenwände möglicherweise etwas weniger erforderlich ist. Diese Verjüngung gewährleistet ein sauberes und wiederholbares Auswerfen aus dem Formhohlraum. Es verhindert tiefe Riefen auf der Teileoberfläche und ermöglicht eine identische Replikation von Charge zu Charge.
Gas- und Schrumpfporosität stellen bei Hochdruckprozessen unvermeidliche Herausforderungen dar. Eingeschlossene Luft und schrumpfendes Metall erzeugen mikroskopisch kleine Hohlräume im Inneren. Sie müssen diese strukturellen Mängel durch intelligentes Werkzeugdesign aktiv verwalten und abmildern. Vakuumunterstützte Systeme evakuieren die Umgebungsluft nur wenige Millisekunden vor der Injektion aus der Kavität und reduzieren so die Gasporosität drastisch.
Optimierte Anguss- und Entlüftungskonstruktionen leiten den turbulenten Luftstrom aus der Form. Durch die strategische Platzierung von Überlaufbrunnen wird die allererste Welle injizierten Metalls erfasst. Diese anfängliche Metallfront enthält häufig die meisten Verunreinigungen, oxidiertes Aluminium und eingeschlossenes Gas. Indem dieses zersetzte Metall in die Einwegüberläufe gedrückt wird, bleibt im Haupthohlraum dichtes, strukturell einwandfreies Aluminium zurück. Kühlblöcke können auch in das Entlüftungssystem integriert werden, um das Metall sofort einzufrieren, bevor es aus der Matrize austritt.
Das intelligente Kerndesign reduziert den Gesamtmaterialverbrauch erheblich. Kerne erzeugen innere Hohlräume und beseitigen schwere Massebereiche innerhalb des Teils. Dicke Abschnitte kühlen viel langsamer ab als umliegende Bereiche und verursachen lokale Schrumpffehler. Indem Sie diese problematischen Bereiche entkernen, behalten Sie eine gleichmäßige Wandstärke bei und verkürzen die Gesamtzykluszeit.
Sie müssen jedoch die Notwendigkeit von Hinterschneidungen sorgfältig abwägen. Hinterschneidungen verhindern, dass ein Teil direkt aus den Formhälften ausgeworfen wird. Sie erfordern teure Gleitkerne, hydraulische Züge oder sekundäre Bearbeitungsvorgänge. Beseitigen Sie Hinterschneidungen nach Möglichkeit während der Entwurfsphase. Dies reduziert die Komplexität der Werkzeuge, senkt die anfänglichen Investitionsausgaben und minimiert die Zykluszeiten.
Hohe Anfangsinvestitionen zeichnen diese spezielle Herstellungsmethode aus. Präzisionsgefertigte Matrizen aus gehärtetem H13-Werkzeugstahl erfordern erhebliche Vorabinvestitionen. Sie müssen den genauen Break-Even-Punkt im Vergleich zu alternativen Herstellungsmethoden berechnen. Bei Produktionsmengen über 10.000 Einheiten wird das Verfahren besonders wirtschaftlich. Schnelle Zykluszeiten und extrem niedrige Stückkosten gleichen die anfänglichen Werkzeugkosten schnell aus.
Berücksichtigen Sie bei Ihren ROI-Berechnungen die erwartete Lebensdauer der Matrizen. Standardformen halten in der Regel 50.000 bis 100.000 Schüsse. Durch die thermische Ermüdung, in der Branche auch als „Heat Checking“ bekannt, kommt es aufgrund der ständigen Ausdehnung und Kontraktion zu einer Verschlechterung der Formoberfläche. Richtige vorbeugende Wartung, Stressabbau und striktes Wärmemanagement verlängern die Lebensdauer der Werkzeuge und schützen Ihre Investition.
Der Vergleich der Fertigungsmethoden verdeutlicht den besten Weg für Ihre spezifischen Projektanforderungen. Das Verständnis der Grenzen jedes Prozesses verhindert kostspielige Umstellungen in der späteren Produktion.
Herstellungsprozess | Qualität der Oberflächenbeschaffenheit | Maßtoleranzen | Idealer Lautstärkeschwellenwert | Umgang mit Komplexität |
|---|---|---|---|---|
Hochdruck Druckguss | Ausgezeichnet (glatt, gleichmäßig) | Dicht (±0,002 Zoll/Zoll) | Hoch (>10.000 Einheiten) | Hoch (Near-Net-Shape-Fähigkeit) |
Sandguss | Grob (erfordert schwere Bearbeitung) | Lose (variable Schrumpfung) | Niedrig bis mittel | Mäßig (begrenzt dünne Wände) |
CNC -Bearbeitung | Ausgezeichnet (Präzisionsgefräst) | Sehr dicht (Mikron-Niveau) | Niedrig (Prototyping/Kleinserie) | Hoch (Aber massive Materialverschwendung) |
Investitionskaste | Sehr gut | Mäßig bis eng | Medium | Sehr hoch (komplexe interne Hohlräume) |
Sandguss bietet deutlich geringere Werkzeugkosten, erfordert jedoch eine umfangreiche Nachbearbeitung, um enge Toleranzen zu erreichen. Die CNC-Bearbeitung bietet außergewöhnliche Präzision, leidet jedoch unter hohem Materialabfall und langsamen Zykluszeiten. Die Hochdruckeinspritzung liefert nahezu endkonturnahe Effizienz für komplexe Geometrien im Massenmaßstab.
Eine strenge Qualitätskontrolle garantiert eine langfristige Teileintegrität. Kritische Strukturkomponenten erfordern eine umfassende zerstörungsfreie Prüfung (NDT). Die Röntgeninspektion erkennt innere Gaseinschlüsse und versteckte Schrumpfporositäten, die die mechanische Festigkeit beeinträchtigen. Die Farbeindringprüfung deckt mikroskopisch kleine Oberflächenrisse auf, die für das bloße Auge völlig unsichtbar sind.
Die Überprüfung der Abmessungen ist ebenso wichtig für die Kompatibilität der Baugruppe. Verwenden Sie ein Koordinatenmessgerät (KMG), um alle kritischen Toleranzen zu überprüfen. Das KMG verwendet einen Tastkopf, um das physische Teil anhand des ursprünglichen CAD-Modells abzubilden. Dadurch wird sichergestellt, dass das Gussprodukt mit den Originalspezifikationen identisch bleibt. Konsistente, dokumentierte Prüfprotokolle verhindern, dass fehlerhafte Teile jemals Ihre Endmontagelinie erreichen.
Durch die Auswahl des richtigen Fertigungspartners werden schwerwiegende Produktionsrisiken gemindert. Bewerten Sie zunächst die Tonnagekapazität der Maschine. Der Anbieter muss über Pressen verfügen, die Ihrer Teilegröße und der erforderlichen Schließkraft entsprechen. Eine unzureichende Tonnage führt zu übermäßigem Grat und Maßungenauigkeiten entlang der Trennlinie.
Überprüfen Sie alle relevanten ISO-Zertifizierungen. ISO 9001 demonstriert grundlegende Qualitätsmanagementpraktiken. IATF 16949 ist für Automobilanwendungen zwingend vorgeschrieben. Bewerten Sie ihre internen Wartungskapazitäten für Werkzeuge und Werkzeugreparaturprotokolle. Vermeiden Sie Anbieter, denen es an automatisierten Prozesskontrollen mangelt. Automatisiertes Schöpfen, Robotersprühgeräte und Einheiten zur Temperaturregelung der Matrizen sind unerlässlich. Manuelle Prozesse führen zu inkonsistenter Chargenqualität und starken thermischen Schwankungen.
Beauftragen Sie frühzeitig in der Entwurfsphase einen Fertigungspartner mit der Durchführung einer umfassenden DFM-Überprüfung und Formflusssimulation.
Wählen Sie Ihre Legierung streng nach Umwelteinflüssen und mechanischen Belastungsanforderungen aus, um einen vorzeitigen Teileausfall zu verhindern.
Überprüfen Sie potenzielle Lieferanten auf automatisierte Prozesskontrollen und ausreichende Maschinentonnage, um eine konsistente Wiederholbarkeit von Charge zu Charge sicherzustellen.
Fordern Sie ein detailliertes Werkzeugangebot an, das die Lebensdauer der Matrize, Wartungspläne und die spezifische H13-Stahlsorte beschreibt.
Legen Sie klare Prüfkriterien fest, einschließlich Röntgen- und KMG-Anforderungen, bevor Sie die Erstmusterprüfung absegnen.
A: Geschmolzenes Aluminium greift die untergetauchten Stahlpumpmechanismen, die in Heißkammermaschinen verwendet werden, aggressiv an und löst sie auf. Diese chemische Reaktion zerstört die Ausrüstung schnell. Um dies zu verhindern, benötigt Aluminium einen separaten feuerfesten Schmelzofen. Das geschmolzene Metall wird dann für jeden Zyklus in eine Kaltkammer-Einspritzhülse geschöpft.
A: Die Mindestwandstärke hängt von der spezifischen Legierung und der Gesamtgröße des Teils ab. Im Allgemeinen liegen die Dicken zwischen 1,5 mm und 2,5 mm. Dies gewährleistet einen ordnungsgemäßen Metallfluss und füllt den Hohlraum vollständig aus, bevor das Aluminium erstarrt. Bei dünneren Wänden besteht die Gefahr unvollständiger Füllungen und kalter Abschlüsse.
A: Standard-Hochdrucklegierungen wie ADC12 enthalten erheblich Silizium. Silizium lässt sich nicht gut eloxieren und wird während des Prozesses dunkel oder fleckig. Wenn eine kosmetische Anodisierung erforderlich ist, müssen Sie Legierungen mit niedrigem Siliziumgehalt angeben. Für bessere kosmetische Ergebnisse können Sie alternativ Oberflächenveredelungen wie Pulverbeschichtung oder Lackierung verwenden.
A: Porosität hat zwei Hauptursachen. Gasporosität entsteht, wenn bei der Hochgeschwindigkeitseinspritzung Luft oder verdampfte Schmiermittelgase im Metall eingeschlossen werden. Schrumpfporosität entsteht, wenn dicke Teileabschnitte ungleichmäßig abkühlen, was dazu führt, dass sich das Metall zusammenzieht und mikroskopisch kleine innere Hohlräume hinterlässt.
A: Der branchenübliche Basiswert für eine H13-Stahlform liegt bei 50.000 bis 100.000 Schüssen. Die Werkzeuglebensdauer hängt stark von der sorgfältigen Wartung der Form, den Betriebstemperaturen und der spezifischen zu gießenden Aluminiumlegierung ab. Durch thermische Ermüdung kommt es schließlich zu Wärmerissen auf der Chipoberfläche.
A: ADC12 bietet eine hervorragende Gießbarkeit und ist daher die Standardwahl für komplexe, großvolumige Teile mit komplizierten Details. A356 bietet eine höhere Festigkeit, ausgezeichnete Duktilität und ist wärmebehandelbar (T6). A356 ist für kritische Strukturkomponenten spezifiziert, die Druckdichtheit und Ermüdungsbeständigkeit erfordern.


