
Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-07-13 Herkunft:Powered


Die Materialauswahl in der Fertigung bestimmt die Lebensdauer der Werkzeuge, die Zykluszeiten und die letztendliche Wirtschaftlichkeit der Einheit. Die Angabe der falschen Legierung für eine kundenspezifische Komponente führt zu vorzeitigem mechanischem Versagen, übermäßiger Porosität, erhöhten Sekundärbearbeitungskosten oder beschleunigtem Werkzeugverschleiß. Ingenieure müssen Materialeigenschaften und Herstellbarkeit in Einklang bringen. Wir bieten einen technischen Bewertungsrahmen für die am häufigsten im Prozess verwendeten Nichteisenmetalle. Sie lernen die mechanischen Kompromisse, die Anwendungseignung und die Kostenauswirkungen jeder Legierungsfamilie kennen. Mithilfe dieser Bewertung können Sie bestimmte Metallqualitäten genau an Ihre technischen Anforderungen anpassen. Wenn Sie verstehen, wie sich verschiedene Metalle unter thermischer Belastung und Einspritzdruck verhalten, können Sie sowohl die Leistung der Teile als auch die Langlebigkeit der Werkzeuge optimieren. Die Auswahl der richtigen Metallsorte verhindert katastrophale Ausfälle vor Ort und sorgt dafür, dass die Produktionslinien ohne ständige Unterbrechungen weiterlaufen.
Aluminium dominiert die Großserienproduktion: Bietet das optimale Verhältnis von Festigkeit zu Gewicht, Dimensionsstabilität und hoher Betriebstemperaturbeständigkeit.
Zink maximiert die Lebensdauer und Präzision der Werkzeuge: Es zeichnet sich durch hohe Duktilität und niedrigere Schmelzpunkte aus und ermöglicht schnelle Zykluszeiten, Endformguss und eine deutlich längere Lebensdauer der Form. Es eignet sich auch hervorragend für die Produktion kleiner Stückzahlen.
Magnesium bietet ultraleichte Leistung: Ideal für gewichtskritische Anwendungen, bietet eine hervorragende Bearbeitbarkeit, erfordert jedoch aufgrund der Verarbeitungskomplexität eine spezielle Handhabung.
Die Wahl des Materials bestimmt die Gesamtökonomie des Projekts: Die Rohstoffkosten pro Pfund müssen anhand der Zykluszeiteffizienz, der Häufigkeit des Werkzeugwechsels und der erforderlichen Oberflächenveredelung bewertet werden.
Alle druckguss- Materialien beginnen als Rohmetallbarren. Gießereien erhalten Barren mit zertifizierten Materialprüfberichten. Die Bediener schmelzen diese Barren in zentralen Aufschlussöfen, bevor sie das flüssige Metall in die Warmhalteöfen an jeder Maschine überführen. Die Kontrolle der Spurenelemente bestimmt den Erfolg des gesamten Laufs. Der Eisengehalt in Aluminium muss zwischen 0,8 % und 1,1 % liegen. Sinkt das Eisen zu stark ab, greift das geschmolzene Aluminium die H13-Stahlmatrize aggressiv an und verursacht Lötstellen. Bei einem Eisengehalt über 1,2 % verbindet es sich mit Mangan und Chrom zu harten Schlammpartikeln. Diese intermetallischen Verbindungen zerstören Hartmetall-Schneidwerkzeuge bei der sekundären CNC-Bearbeitung.
Die Schmelzvorbereitung erfordert strenge Disziplin. Bediener müssen die Schmelze fließen lassen, um Oxide vom reinen Metall zu trennen. Dadurch können sie die Schlacke von der Oberfläche abstreifen. Für Hochleistungsteile ist eine Rotationsentgasung zwingend erforderlich. Die Bediener senken einen rotierenden Graphitschaft in die Schmelze und injizieren Argongas. Die Argonblasen sammeln gelösten Wasserstoff und befördern ihn an die Oberfläche. Das Überspringen dieses Schritts garantiert eine starke Gasporosität im endgültigen Gussstück. Sauberes Metall fließt besser und füllt komplexe Formhohlräume vollständig aus.
Ingenieure müssen grundlegende mechanische Anforderungen definieren, bevor sie eine Legierung auswählen. Sie bewerten Streckgrenze, Zugfestigkeit, Härte und Schlagfestigkeit basierend auf der Betriebsumgebung. Ein Bauteil, das ständigen Vibrationen ausgesetzt ist, erfordert eine hohe Dauerfestigkeit, um Mikrorisse zu verhindern. Bei einer statischen Strukturhalterung steht die Streckgrenze im Vordergrund, um dauerhafte Verformungen bei hohen statischen Belastungen zu verhindern.
Anforderungen an die thermische und elektrische Leitfähigkeit erfordern eine spezifische Materialauswahl. Elektronische Gehäuse benötigen eine hohe Wärmeleitfähigkeit, um die Wärme von den internen Leiterplatten abzuleiten. Spezielle Steckverbinder erfordern eine bestimmte elektrische Leitfähigkeit, um Signale ohne übermäßigen Widerstand zu übertragen. Sie passen die thermischen Eigenschaften der Legierung an die Kühlanforderungen der Anwendung an, insbesondere in Telekommunikationsinfrastrukturen mit hoher Dichte oder in Motorräumen von Kraftfahrzeugen.
Die Umwelteinflüsse bestimmen die Kompatibilität der Oberflächenbehandlung. Beurteilen Sie, ob das Teil eine inhärente Korrosionsbeständigkeit benötigt oder ob Sie sekundäre Oberflächenbehandlungen wie Eloxieren, Galvanisieren oder Pulverbeschichten anwenden möchten. Blankes Aluminium bildet auf natürliche Weise eine schützende Oxidschicht. In rauen Meeresumgebungen sind jedoch Chromatumwandlungsbeschichtungen oder schwere Pulverbeschichtungen erforderlich, um eine schnelle Verschlechterung zu verhindern.
Die Herstellbarkeit hängt stark von der Fließfähigkeit der geschmolzenen Legierung ab. Komplexe Geometrien, dünne Wände und enge Formschrägen erfordern hochflüssige Metalle. Zink fließt leicht in komplizierte Formen und erfordert minimale Formschrägen. Aluminium erfordert einen höheren Einspritzdruck, größere Anschnitte und großzügigere Formschrägen, um ähnliche Merkmale zu füllen, ohne im Formhohlraum vorzeitig einzufrieren.
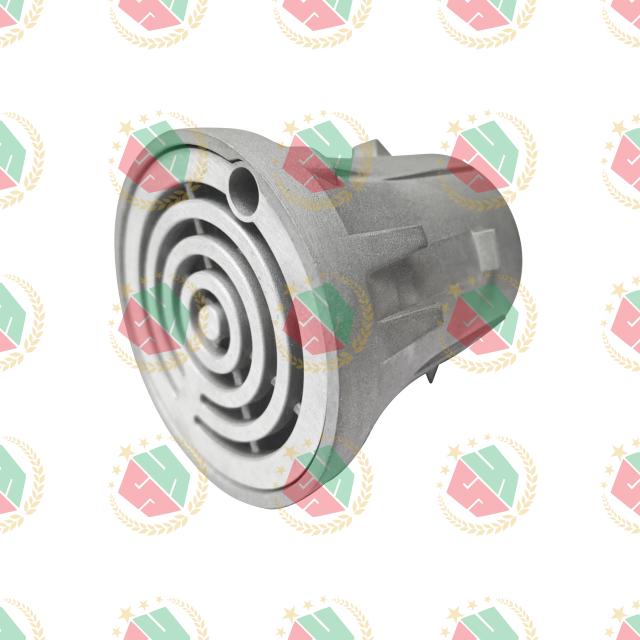
Aluminium bleibt das dominierende Material im Schwerindustriesektor. Als Basis-Standardlegierung dient A380. Es bietet die beste Kombination aus Gießfreundlichkeit, mechanischer Festigkeit und thermischen Eigenschaften. Die meisten Allzweckkomponenten verwenden A380, da es Leistung mit vorhersehbarem Fertigungsverhalten in der Gießerei in Einklang bringt.
A360 bietet hervorragende Korrosionsbeständigkeit und Hochtemperaturfestigkeit. Es enthält weniger Kupfer als A380. Diese veränderte Chemie macht das Gießen etwas schwieriger und erfordert strengere Temperaturkontrollen. Ingenieure spezifizieren den A360 für raue Umgebungen, in denen Teile ständiger Feuchtigkeit, Salznebel oder Chemikalien ausgesetzt sind.
A390 zeichnet sich durch außergewöhnliche Verschleißfestigkeit und Härte aus. Sein übereutektischer Siliziumgehalt macht es perfekt für Motorblöcke, Kompressorgehäuse und Getriebegehäuse von Kraftfahrzeugen. Allerdings beschleunigt dieser abrasive Charakter den Werkzeugverschleiß erheblich. Gießereien müssen beim Einsatz von A390 häufiger die Formwartung durchführen und Angusseinsätze häufiger austauschen.
Infrastrukturkomponenten erfordern eine außergewöhnliche Korrosions- und Feuchtigkeitsbeständigkeit. Sanitär- und Sanitärsysteme nutzen häufig A360 oder A380, um jahrzehntelangen Missbrauch zu überstehen. Für gewerbliche Einrichtungen empfehlen Ingenieure häufig einen Bodenablauf aus Aluminiumdruckguss, um eine langfristige Haltbarkeit bei ständiger Wassereinwirkung und starkem Fußgängerverkehr zu gewährleisten.
Tragende Anwendungen erfordern eine strenge strukturelle Integrität. Bei der Entwicklung eines druckguss-Bodenablaufdeckels aus Aluminium , robuster Scharnierhalterungen oder industrieller Motorgehäuse ist die Schlagfestigkeit nicht verhandelbar. Die hohe Streckgrenze verhindert, dass sich diese Teile bei starker physikalischer Belastung oder plötzlichen mechanischen Stößen verformen.
Elektrische und thermische Managementsysteme nutzen die natürlichen Eigenschaften des Metalls. Bei der Entwicklung eines druckguss-Aluminium-Buchsensteckverbinders wird die Dimensionsstabilität von Aluminium unter thermischer Belastung genutzt. Es leitet die Wärme effizient ab und sorgt gleichzeitig für eine präzise Kontaktausrichtung, wodurch elektrische Kurzschlüsse oder Verbindungsfehler bei Hochspannungsanwendungen verhindert werden.
Der hohe Schmelzpunkt von Aluminium führt zu besonderen Herausforderungen bei der Herstellung. Es schmilzt bei etwa 1.200 °F (650 °C). Diese extreme Hitze führt zu starker thermischer Ermüdung in H13-Stahlformen. Der ständige Heiz- und Kühlzyklus führt zu Wärmerissen – einem Netzwerk feiner Risse auf der Chipoberfläche. Dies verkürzt die Gesamtlebensdauer der Matrize und erhöht die langfristigen Werkzeugamortisationskosten. Gießereien müssen alle 100.000 bis 150.000 Schüsse ein Budget für den Austausch der Matrizen oder größere Modernisierungen einplanen.
Die Bearbeitbarkeit stellt einen weiteren Kompromiss dar. Obwohl Aluminiumlegierungen mit hohem Siliziumgehalt im Allgemeinen gut sind, erfordern sie spezielle Schneidwerkzeuge. Wendeschneidplatten aus polykristallinem Diamant (PKD) werden häufig für sekundäre Bearbeitungsvorgänge wie Gewindeschneiden, Fräsen oder Plandrehen benötigt. Dies erhöht den Bearbeitungsaufwand pro Teil und erfordert robustere CNC-Bearbeitungseinrichtungen, um enge Toleranzen einzuhalten.
Zinklegierungen dominieren, wenn es auf Präzision, dünne Wände und Langlebigkeit der Werkzeuge ankommt. Die Zamak-Serie macht weltweit den Großteil der Zinkproduktion aus. Zamak 3 gilt als Industriestandard. Es bietet ein hervorragendes Gleichgewicht zwischen physikalischen Eigenschaften und langfristiger Dimensionsstabilität. Hersteller verwenden es für alles, von Autotürgriffen bis hin zu komplexen Getriebegehäusen und Telekommunikationsgehäusen.
ZA-Legierungen, einschließlich ZA-8, ZA-12 und ZA-27, enthalten einen höheren Aluminiumgehalt. Sie bieten im Vergleich zu Standard-Zamak-Legierungen eine höhere Festigkeit und Kriechfestigkeit. Ingenieure wählen ZA-Legierungen für Strukturanwendungen mit höherer Beanspruchung, bei denen sich Standardzink unter konstanter mechanischer Belastung im Laufe der Zeit verformen kann.
Zink zeichnet sich durch Net-Shape-Guss aus. Seine außergewöhnliche Fließfähigkeit ermöglicht das Gießen komplizierter Details und extrem dünner Wände bis zu 0,015 Zoll. Sie können komplexe Innengeometrien ohne Nachbearbeitung erstellen. Dadurch entfallen ganze Schritte im Herstellungsprozess, wodurch Arbeits- und Maschinenzeit in der Fabrikhalle reduziert werden.
Zink eignet sich hervorragend für die Kleinserienproduktion und den Prototypenbau. Sein niedriger Schmelzpunkt, etwa 750 °F (400 °C), ermöglicht es Gießereien, weichere, kostengünstigere Werkzeugmaterialien wie P20-Stahl zu verwenden. Dadurch sind Kleinauflagen sehr wirtschaftlich. Sie können Produkte schneller auf den Markt bringen, ohne teure Formen aus vollständig gehärtetem H13-Stahl kaufen zu müssen.
Die Langlebigkeit der Werkzeuge ist der größte wirtschaftliche Vorteil von Zink. Niedrigere Schmelztemperaturen reduzieren den Thermoschock am Chip erheblich. Eine gut gewartete Zinkform, die in einer Heißkammermaschine läuft, verlängert die Werkzeuglebensdauer oft auf über eine Million Schüsse. Dadurch wird die anfängliche Werkzeuginvestition auf eine enorme Anzahl von Teilen verteilt.
Zink hat eine erhebliche Dichte. Es ist viel schwerer als Aluminium oder Magnesium. Für gewichtsempfindliche Luft- und Raumfahrtkomponenten, Drohnenrahmen oder tragbare elektronische Geräte ist es daher völlig ungeeignet. Wenn Gewichtsreduzierung Ihr primäres technisches Ziel ist, ist Zink die falsche Wahl.
Die thermische Instabilität schränkt den Anwendungsbereich von Zink ein. Seine mechanischen Eigenschaften verschlechtern sich bei erhöhten Temperaturen schnell. Sie können Standard-Zinklegierungen nicht in Umgebungen mit mehr als 200 °F (93 °C) verwenden. Das Material verliert an Zugfestigkeit und wird bei anhaltender Belastung sehr anfällig für Kriechverformung, was schließlich zum Versagen des Teils führt.
Magnesium bietet die ultimative Lösung zur Gewichtsreduzierung von Strukturbauteilen. AZ91D ist die am häufigsten vorkommende Magnesiumlegierung. Es bietet eine hervorragende Gießbarkeit, ein hohes Verhältnis von Festigkeit zu Gewicht und eine gute Korrosionsbeständigkeit. Es dient als Basismaterial für die meisten leichten Strukturbauteile in der Unterhaltungselektronik und im Automobilinnenraum.
AM60B bietet eine verbesserte Duktilität. Es zeichnet sich durch hervorragende energieabsorbierende Eigenschaften aus. Automobilingenieure verlassen sich bei Sicherheitskomponenten wie Lenkradbeschlägen und Sitzrahmen auf AM60B. Diese Teile müssen sich bei einer Kollision verbiegen und Aufprallenergie absorbieren, anstatt in gefährliche Fragmente zu zerbrechen.
Gewichtsreduktion fördert die Einführung von Magnesium in zahlreichen Branchen. Es ist 33 % leichter als Aluminium und 75 % leichter als Zink. Diese extremen Gewichtseinsparungen sind für Leichtbauinitiativen im Automobilbereich zur Verbesserung der Kraftstoffeffizienz von entscheidender Bedeutung. Tragbare Unterhaltungselektronik wie Laptops, Tablets und Kameragehäuse sind ebenfalls stark auf Magnesiumrahmen angewiesen, um die Ermüdung des Benutzers zu verringern und gleichzeitig die Steifigkeit beizubehalten.
Magnesium bietet eine inhärente EMI/RFI-Abschirmung. Aufgrund dieser elektromagnetischen Abschirmeigenschaften ist es Kunststoffen für Elektronikgehäuse deutlich überlegen. Es schützt empfindliche interne Leiterplatten vor externen Störungen, ohne dass sekundäre Metallbeschichtungen, leitfähige Farben oder Kupferfolien erforderlich sind.
Die Verarbeitung von geschmolzenem Magnesium birgt erhebliche Risiken bei der Handhabung. Das Metall ist im geschmolzenen Zustand hochreaktiv und brennbar. Es sind strenge Sicherheitsprotokolle erforderlich, um Oxidation und Metallbrände der Klasse D auf dem Gießereiboden zu verhindern. Gießereien müssen über der Schmelze spezielle Flussmittel oder Schutzgase wie Schwefelhexafluorid oder Schwefeldioxid verwenden, um Sauerstoff fernzuhalten.
Diese Verarbeitungskomplexität treibt die Herstellungskosten in die Höhe. Im Allgemeinen gehen höhere Rohstoffkosten mit speziellen Anforderungen an die Handhabung einher. Heißkammermaschinen für Magnesium erfordern robuste Sicherheitsgehäuse und spezielle Dosiersysteme. Dadurch erhöht sich der Endpreis pro Einheit im Vergleich zu Standardteilen aus Aluminium oder Zink.
Messing und Kupferlegierungen bedienen hochspezialisierte Industrienischen. Ingenieure nutzen sie, wenn extreme Härte, hervorragende Verschleißfestigkeit oder maximale elektrische Leitfähigkeit erforderlich sind. Zu den üblichen Anwendungen gehören Hochleistungsschaltanlagen, spezielle Sanitärarmaturen und industrielle elektrische Kontakte, die hohe Stromstärken ohne Überhitzung verarbeiten müssen.
Weißbronze wird gelegentlich in Nischenmärkten eingesetzt. Es bietet extreme Korrosionsbeständigkeit. Schiffsbeschläge, Schiffsbeschläge und bestimmte dekorative Anwendungen verlassen sich manchmal auf diese Legierung, wenn Standardmaterialien unter ständiger Einwirkung von Salzwasser und rauen Wetterbedingungen versagen.
Bei Zinn und Zinnlegierungen steht die Ästhetik über der mechanischen Festigkeit. Zinn ist eine weiche, gut formbare Legierung mit einem sehr niedrigen Schmelzpunkt. Gießereien verwenden es fast ausschließlich für Dekorationsartikel, Schmuck, Auszeichnungen und Sammlerfiguren. Es funktioniert perfekt für Modelle mit geringer Belastung, bei denen komplizierte Details und Oberflächenbeschaffenheit wichtiger sind als die strukturelle Leistung.
Beim Gießen von Kupfer und Messing kommt es zu starkem Werkzeugverschleiß. Ihre außergewöhnlich hohen Schmelzpunkte, die oft über 925 °C (1.700 °F) liegen, führen zu einer schnellen thermischen Ermüdung der Form. H13-Stahlmatrizen unterliegen sehr schnell starken Hitzeschäden. Der extreme Temperaturunterschied zerstört die Formoberfläche schnell, was zu Maßungenauigkeiten und einer schlechten Oberflächengüte der Teile führt.
Dies hat drastische Auswirkungen auf die Wirtschaftlichkeit. Die Lebensdauer der Werkzeuge ist extrem kurz und versagt oft schon nach 10.000 Schüssen. Daher sind diese Materialien ausschließlich Anwendungen vorbehalten, bei denen absolut keine andere Legierung die Leistungskriterien erfüllen kann. Sie müssen häufige Formenwechsel und umfangreiche Wartungsarbeiten in die Gesamtökonomie des Projekts einbeziehen.
Sie müssen das Verhältnis von Festigkeit zu Gewicht gegen die Stückkosten abwägen. Magnesium hat einen hohen Preis. Leichtere Teile führen jedoch zu Einsparungen bei Transport und Betrieb. Sie müssen berechnen, ob die Kraftstoffeinsparungen über die gesamte Lebensdauer eines leichteren Automobilteils die anfänglichen Gusskosten ausgleichen. Bei Konsumgütern verbessert ein leichteres Produkt oft direkt das Benutzererlebnis und rechtfertigt den höheren Materialaufwand.
Anforderungen an die Oberflächenbeschaffenheit bestimmen die Materialauswahl. Zink bietet hervorragende Voraussetzungen für eine hochwertige Galvanisierung. Es erfordert nur eine minimale Oberflächenvorbereitung, um ein makelloses Spiegelfinish für dekorative Beschläge zu erzielen. Aluminium eignet sich besser zum Pulverbeschichten und Eloxieren, da sich seine natürliche Oxidschicht gut in diese Oberflächen einfügt und für langlebige, wetterbeständige Außenflächen sorgt.
Material | Dichte (lb/in³) | Schmelzpunkt | Typische Werkzeuglebensdauer (Schüsse) | Bester Anwendungsfokus |
|---|---|---|---|---|
Aluminium (A380) | 0.098 | Hoch (~1200°F) | 100.000 - 150.000 | Festigkeit, hohe Temperaturbeständigkeit |
Zink (Zamak 3) | 0.240 | Niedrig (~750°F) | 1.000.000+ | Präzision, dünne Wände, Galvanik |
Magnesium (AZ91D) | 0.066 | Mittel (~1100°F) | 200.000 - 300.000 | Ultraleichte EMI-Abschirmung |
Messing/Kupfer | 0,300+ | Sehr hoch (~1700°F) | < 10.000 | Extreme Härte, elektrische Leitfähigkeit |
Zykluszeiten wirken sich direkt auf die Rentabilität aus. Die schnelle Abkühlung von Zink ermöglicht viel schnellere Zykluszeiten. Das Metall erstarrt in der Form schnell. Dies erhöht die stündliche Ausbeute und senkt die Maschinenstundenkosten im Vergleich zu Aluminium, das vor dem Auswerfen längere Abkühlzeiten erfordert. Schnellere Zyklen bedeuten, dass Sie mehr Teile pro Schicht produzieren und so die Auslastung der Fabrikhalle optimieren können.
Die Werkzeugabschreibung ändert sich je nach Volumen. Hohe Stückzahlen begünstigen Zink aufgrund des minimalen Matrizenwechsels. Bei Aluminium muss die Werkzeugwartung berücksichtigt werden. Sie müssen alle 100.000 bis 150.000 Schüsse ein Budget für den Austausch der Form einplanen. Bei Aluminiumprojekten mit hohem Volumen sind häufig mehrere Duplikatformen erforderlich, um einen reibungslosen Produktionsablauf zu gewährleisten, während ein Werkzeug gewartet wird.
Die weltweite Fertigung erfordert die strikte Einhaltung der RoHS- und REACH-Richtlinien. Sie müssen sicherstellen, dass ausgewählte Legierungen den internationalen Umweltstandards entsprechen. Oberflächenbehandlungen, insbesondere die sechswertige Verchromung von Zink oder Aluminium, unterliegen strengen Vorschriften. Geben Sie immer konformes dreiwertiges Chrom oder alternative Oberflächen an, um sicherzustellen, dass Ihre Produkte auf europäischen und nordamerikanischen Märkten verkauft werden können.
Recyclingfähigkeit unterstützt Initiativen zur Kreislaufwirtschaft. Aluminium und Zink sind in hohem Maße recycelbar. Durch die Verwendung sekundär recycelter Legierungen wird der Rohstoff-Fußabdruck reduziert, ohne dass die mechanischen Eigenschaften darunter leiden. Gießereien schmelzen Angusskanäle, Kekse und Angusssysteme routinemäßig im eigenen Haus um, um Materialverschwendung zu minimieren und die Gesamtbetriebseffizienz zu verbessern.
Gaseinschlüsse und Schrumpfporosität gefährden die Teilequalität. Diese Mängel gefährden die strukturelle Integrität und Druckdichtheit von Gussteilen. Ein poröses Gussteil wird unter Flüssigkeitsdruck undicht, da die hydraulischen oder pneumatischen Anforderungen nicht erfüllt werden. Auch innere Hohlräume erzeugen Spannungskonzentratoren, die bei mechanischer Belastung zu Rissen führen.
Schadensbegrenzung erfordert fortschrittliche Technik. Gießereien nutzen vakuumunterstützte Systeme, um vor dem Einspritzen Luft aus der Form zu evakuieren. Durch die Optimierung des Anguss- und Angussdesigns mittels Formflussanalyse und PQ2-Diagrammen wird ein reibungsloser Metallfluss sichergestellt. Durch die Auswahl von Legierungen mit hoher Fließfähigkeit und die Verwendung lokaler Quetschstifte werden außerdem Schrumpfungshohlräume während der Abkühlphase minimiert.
Die Verbindung unterschiedlicher Metalle beschleunigt die galvanische Korrosion. Der Zusammenbau eines Aluminiumgehäuses mit Stahlbefestigungen in einer nassen Umgebung erzeugt einen Batterieeffekt. Das stärker anodische Metall zersetzt sich schnell. Dadurch wird die Baugruppe im Laufe der Zeit zerstört, was zu Strukturversagen im Feld führt.
Zur Schadensminderung gehört die Isolierung der Metalle. Geben Sie geeignete dielektrische Beschichtungen an, um die elektrische Verbindung zwischen den Teilen zu unterbrechen. Verwenden Sie verzinkte Befestigungselemente, um eine Opferbarriere zu schaffen. Alternativ können Sie Legierungen mit engeren Anodenindizes auswählen, um das Reaktionspotential in der gesamten Baugruppe zu minimieren.
Ingenieure sind häufig mit Unstimmigkeiten bei der Prototypenentwicklung konfrontiert. CNC-Bearbeitungsprototypen aus Billet-Aluminium wie 6061 spiegeln die mechanischen Eigenschaften der endgültigen Gusslegierung wie A380 nicht genau wider. Dem Knüppelmaterial fehlen die Porosität und Fließlinien, die dem Gießen innewohnen. Das Testen eines Billet-Teils vermittelt falsches Vertrauen in die Festigkeit und Ermüdungsbeständigkeit des Designs.
Zur Schadensbegrenzung sind prozessgenaue Prototypen erforderlich. Nutzen Sie Schwerkraftguss oder zinkbasierte Schnellwerkzeuge, um den Endprozess zu simulieren. Spezielle 3D-gedruckte Sandformen ermöglichen das Gießen der eigentlichen Produktionslegierung. Dadurch wird sichergestellt, dass Prototypentests die endgültige Produktionsleistung unter realer Belastung genau nachahmen.
Der Übergang von der Materialauswahl zur aktiven Produktion erfordert eine strenge Validierung. Befolgen Sie diese umsetzbaren Schritte, um Ihre Legierungsauswahl abzuschließen und Ihre Fertigungsinvestitionen zu schützen:
Überprüfen Sie Ihre thermischen und mechanischen Betriebsumgebungen, um ungeeignete Legierungsfamilien sofort auszuschließen.
Berechnen Sie die Werkzeugamortisation über den erwarteten Produktlebenszyklus hinweg und berücksichtigen Sie dabei die Kosten für den Werkzeugaustausch für Metalle mit hohem Schmelzpunkt.
Führen Sie Formflusssimulationen an Ihren 3D-CAD-Modellen durch, um zu überprüfen, ob das von Ihnen gewählte Material dünne Wände und komplexe Geometrien erfolgreich füllen kann.
Geben Sie in Ihren Fertigungsplänen genaue Legierungsgrade und akzeptable Grenzwerte für Spurenelemente an, um unbefugte Ersetzungen durch die Gießerei zu verhindern.
Bestellen Sie prozessgenaue Prototypen, die in die eigentliche Produktionslegierung gegossen werden, bevor Sie Produktionsformen aus gehärtetem Stahl schneiden.
A: Aluminium ist das am häufigsten verwendete Material, insbesondere die A380-Legierung. Es bietet ein hervorragendes Gleichgewicht zwischen Dimensionsstabilität, thermischer Beständigkeit und mechanischer Festigkeit. Dies macht es ideal für eine Vielzahl von Automobil-, Industrie- und Verbraucheranwendungen.
A: Zink hat einen niedrigen Schmelzpunkt, was die thermische Ermüdung der Stahlformen drastisch reduziert. Dadurch halten die Werkzeuge über eine Million Aufnahmen. Darüber hinaus kühlt Zink schnell ab, was schnellere Zykluszeiten und höhere Stundenerträge ermöglicht.
A: Ja. Magnesiumlegierungen wie AZ91D und AM60B bieten ein hervorragendes Verhältnis von Festigkeit zu Gewicht. Sie werden häufig in Automobillenksäulen, Sitzrahmen und Strukturbauteilen in der Luft- und Raumfahrt eingesetzt, bei denen es auf Gewichtsreduzierung ankommt.
A: Durch Porosität entstehen mikroskopisch kleine Hohlräume in der Metallstruktur. Dies verringert die Gesamtzugfestigkeit und Schlagfestigkeit des Teils. Außerdem wird dadurch die Druckdichtigkeit beeinträchtigt, was zu Flüssigkeits- oder Gaslecks in hydraulischen und pneumatischen Komponenten führt.
A: Ja, Nichteisenmetalle wie Aluminium, Zink und Magnesium sind in hohem Maße recycelbar. Gießereien schmelzen häufig Abfallteile, Angusskanäle und Angusssysteme ein. Dieses Sekundärmetall behält hervorragende mechanische Eigenschaften bei und senkt die Rohstoffkosten.


