
Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-05 Herkunft:Powered


Fällt es Ihnen schwer, die komplizierte geometrische Komplexität von druckguss mit der reinen mechanischen Festigkeit eines geschmiedeten Knüppels zu kombinieren? Dieses häufige technische Problem plagt Produktdesigner und Beschaffungsmanager gleichermaßen. Squeeze Casting löst genau diese Fertigungsherausforderung. Diese fortschrittliche Technik, die häufig als Flüssigmetallschmieden bezeichnet wird, übt während der Erstarrungsphase einen massiven, anhaltenden Druck aus. Das Ergebnis ist eine hochverfeinerte Innenstruktur, die interne Porosität und Schrumpfungshohlräume effektiv beseitigt.
Für Entwicklungsteams, die am unteren Ende des Entscheidungstrichters arbeiten, geht die entscheidende Frage über das bloße Verstehen des Prozesses hinaus. Sie müssen feststellen, ob Ihre spezifischen Komponenten den Übergang rechtfertigen. Dieser umfassende Leitfaden untersucht die Hauptanwendungen der Hochdruckerstarrung. Entdecken Sie genau, welche Teile von sicherheitskritischen Aufhängungsknoten für Kraftfahrzeuge bis hin zu komplexen Industrieventilen am meisten von dieser fortschrittlichen Fertigungstechnik profitieren.
Keine Porosität und hohe Festigkeit: Das Verfahren erzeugt außergewöhnlich dichte, wärmebehandelbare Komponenten, die sowohl hinsichtlich der mechanischen Integrität als auch der Ermüdungsbeständigkeit Schmiedeteilen in nichts nachstehen.
Dominanz von Elektrofahrzeugen und Automobilen: Der schnelle Übergang zu Elektrofahrzeugen macht strukturelle Fahrwerksknoten und leichte Aufhängungsteile zu erstklassigen Kandidaten für diese Methodik.
Kostengünstig für komplexe Geometrien: Es bietet eine äußerst wirtschaftliche Alternative zum herkömmlichen Schmieden für Teile, die komplizierte interne Merkmale und eine minimale sekundäre CNC-Bearbeitung erfordern.
Vielseitige Materialkompatibilität: Während Zink und Magnesium sehr gut kompatibel sind, weisen Aluminiumlegierungen die deutlichsten metallurgischen Leistungssteigerungen auf, insbesondere A356-T6.
Aktuelle Branchenanalysen zeigen einen entscheidenden Dreh- und Angelpunkt in den globalen Fertigungsstrategien. Da strenge Emissionsnormen und Reichweitenziele für Elektrofahrzeuge die technische Landschaft dominieren, steigt die Nachfrage nach hochintegrierten Leichtbaukomponenten. Markttrends deuten darauf hin, dass das fortschrittliche Flüssigmetallschmieden dem traditionellen Stahlstanzen und Eisenguss schnell Marktanteile abnimmt. Ingenieure sind nicht länger bereit, Kompromisse zwischen Gewichtsreduzierung und Crashsicherheit einzugehen. Durch die Konsolidierung mehrteiliger Schweißkonstruktionen zu einzelnen, hochfesten Aluminiumknoten erreichen Hersteller eine beispiellose Massenreduzierung bei gleichzeitiger Beibehaltung der strukturellen Steifigkeit. Dieser Makrotrend drängt die Hochdruckverfestigung von einem Nischenprozess in der Luft- und Raumfahrt zur Mainstream-Großserienproduktion.
Bevor wir spezifische Branchenanwendungsfälle analysieren, müssen wir herausfinden, warum bestimmte technische Anwendungen diesen spezifischen Herstellungsweg erfordern. Das Flüssigmetallschmieden überbrückt die historische Lücke zwischen traditionellem Sandgießen und mechanischem Schmieden. Das Erkennen dieser zugrunde liegenden metallurgischen Vorteile hilft Beschaffungsmanagern, Projekte zu identifizieren, die die anfängliche Werkzeuginvestition rechtfertigen.
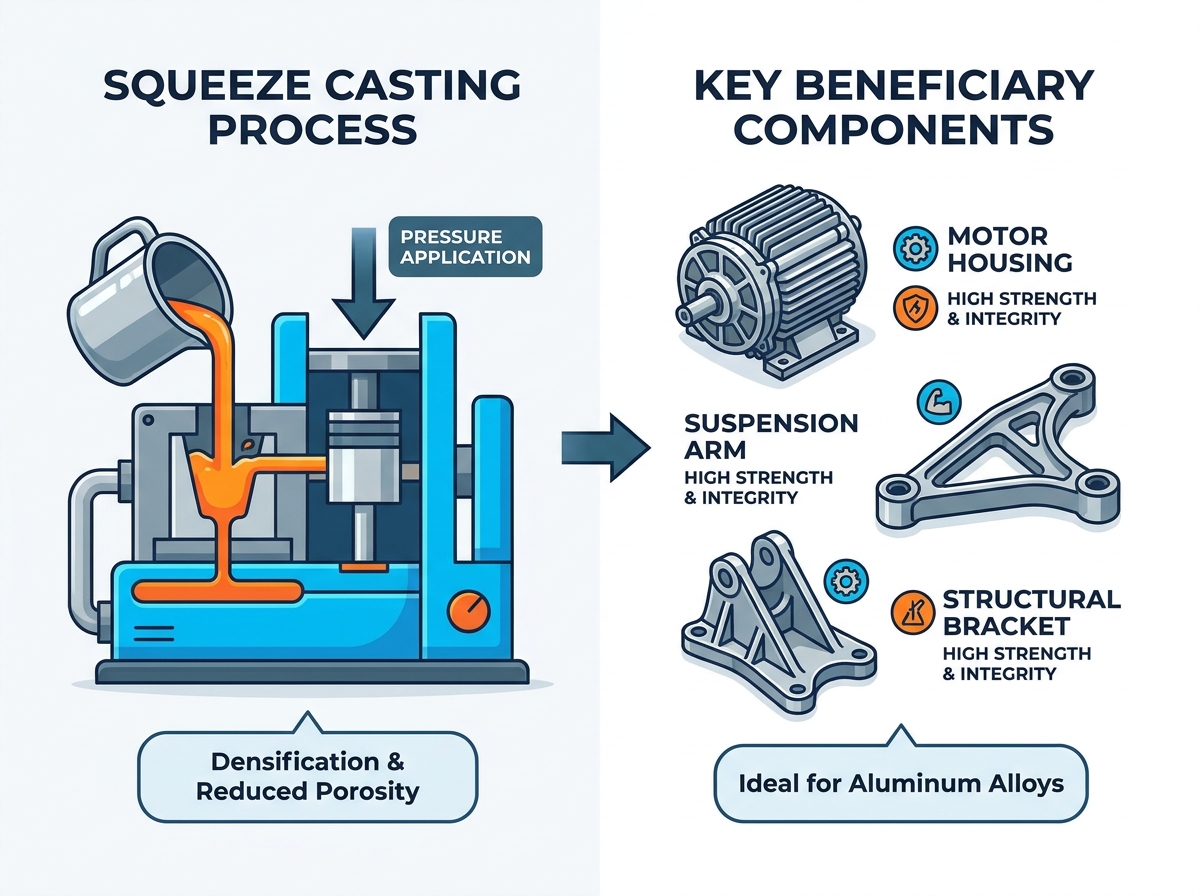
Herkömmliche Hochdruckverfahren Druckguss spritzen geschmolzenes Metall mit extremen Geschwindigkeiten, oft über 40 Meter pro Sekunde, in einen Stahlhohlraum. Diese turbulente Strömung schließt unweigerlich Luft ein und erzeugt beim Abkühlen des Metalls Mikroschrumpfungshohlräume. Squeeze Casting verändert diese Dynamik grundlegend. Es führt das geschmolzene Material mit einer viel geringeren Geschwindigkeit ein, um eine laminare Strömung aufrechtzuerhalten. Anschließend wird während der gesamten Gefrierphase ein enormer hydraulischer Druck ausgeübt, der oft über 100 MPa liegt. Diese unerbittliche Kraft drückt das geschmolzene Metall in jeden mikroskopisch kleinen Spalt der Form. Es fördert aktiv die Schrumpfung und verhindert vollständig die Bildung von Gastaschen. Die resultierende Mikrostruktur ist vollständig dicht. Diese Dichte ist für Teile mit hoher dynamischer Belastung zwingend erforderlich.
Eine frustrierende Einschränkung von Standard-Druckgussteilen ist ihre Unfähigkeit, eine Hochtemperatur-Ausscheidungshärtung durchzuführen. Wenn ein Standardteil einer T6-Wärmebehandlung unterzogen wird, dehnen sich eingeschlossene innere Gastaschen schnell aus. Die Oberfläche bildet aggressive Blasen und zerstört die strukturelle Integrität. Da beim Aluminium-Quetschguss diese internen Lufteinschlüsse vollständig eliminiert werden, können die Komponenten sicher einer vollständigen T6-Wärmebehandlung unterzogen werden. Diese Behandlung verändert die Kornstruktur und erhöht die Zug- und Streckgrenze drastisch auf Werte, die denen geschmiedeter Gegenstücke bemerkenswert nahe kommen.
Beim Schmieden entstehen unglaublich stabile Teile, es gibt jedoch Probleme mit komplexen Innengeometrien oder dünnwandigen Abschnitten. Geschmiedete Rohlinge erfordern oft eine umfangreiche sekundäre CNC-Bearbeitung, um endgültige Maßtoleranzen zu erreichen. Die Hochdruckverfestigung zeichnet sich durch eine endkonturnahe Fertigung aus. Der starke Druck sorgt für eine hervorragende Nachbildung komplizierter Stanzdetails. Dies liefert hervorragende Oberflächengüten direkt aus der Form, minimiert den Rohstoffabfall und verkürzt die teuren Bearbeitungszykluszeiten.
Der Automobilsektor befindet sich in einem massiven Wandel. Erstausrüster bemühen sich, die weltweiten Standards zur Kraftstoffeffizienz einzuhalten. Folglich hat sich das Flüssigmetallschmieden natürlich als primäre Herstellungsmethode für sicherheitskritische Komponenten herausgestellt.
Aufhängungskomponenten sind enormen dynamischen Belastungen, ständigen Straßenvibrationen und Millionen von Zyklen mit hoher Ermüdung ausgesetzt. Ein strukturelles Versagen ist hier katastrophal. In der Vergangenheit verließen sich Ingenieure auf schwere Schmiedeteile aus Stahl, um Dauerfestigkeit zu gewährleisten. Heutzutage sorgen fortschrittliche Gusstechniken für die erforderliche mechanische Festigkeit und ermöglichen gleichzeitig komplexe, gewichtsoptimierte Geometrien, die herkömmliches Schmieden nicht einfach reproduzieren kann.
Strukturelle Fahrwerksarchitekturen entwickeln sich rasant weiter. Um die Fahrdynamik zu verbessern und die Masse zu reduzieren, setzen Automobilingenieure zunehmend auf Leichtbaugruppen aus Legierungen. Diese ersetzen schwere Gusseisen- oder mehrteilige Schweißkonstruktionen aus gestanztem Stahl. Motorlager und Fahrwerksknoten erfordern eine außerordentliche Steifigkeit, um bei einer Kollision die enorme Aufprallenergie absorbieren zu können. Die dichte, gleichmäßige dendritische Kornstruktur, die durch dieses Verfahren entsteht, sorgt für gut vorhersagbare Verformungseigenschaften.
Hydraulische Bremssysteme arbeiten unter extremen Bedingungen. Bei starkem Bremsen steigt der Flüssigkeitsdruck oft auf über 2.000 PSI. Die Bauteile, in denen sich diese Flüssigkeit befindet, müssen absolut druckdicht bleiben. Selbst mikroskopisch kleine Porosität in einem Bremssattel führt zu heimtückischem Austreten von Flüssigkeit und letztendlich zum Versagen der Bremse. Der enorme Druck beim Erstarren sorgt für eine völlig hohlraumfreie und dichte Innenstruktur.
Der schnelle Übergang zu Elektroantrieben bringt völlig neue technische Herausforderungen mit sich. Leistungsdichte und thermische Dynamik haben jetzt höchste Priorität. Das Gehäuse des elektrischen Fahrmotors muss mehrere wichtige Funktionen gleichzeitig erfüllen, was es zu einem perfekten Kandidaten für die Hochdruckverfestigung macht.
Motoren von Elektrofahrzeugen erzeugen bei schneller Beschleunigung starke, örtliche Hitze. Die effiziente Ableitung dieser Wärmeenergie ist entscheidend für die Aufrechterhaltung der Motoreffizienz und den Schutz von Seltenerdmagneten. Dichtes, hohlraumfreies Metall bietet im Vergleich zu porösen Alternativen eine deutlich bessere Wärmeleitfähigkeit. Durch den Verzicht auf isolierende Mikrohohlräume fungiert das Gehäuse als hocheffizienter Kühlkörper, der die Wärmeenergie schnell vom Motorkern wegleitet.
Um extreme Hitze zu bewältigen, konstruieren Ingenieure komplizierte, spiralförmige Wassermäntel direkt in den Aluminiumguss des Motorgehäuses . Durch diese dünnwandigen Kanäle pumpt flüssiges Kühlmittel unter kontinuierlichem Druck. Aufgrund der geringen Schrumpfungsporosität kann Kühlmittel in elektrische Komponenten eindringen und katastrophale Kurzschlüsse verursachen. Die Hochdruckverfestigung gewährleistet, dass die dünnen Wände, die den Wassermantel vom inneren Motorraum trennen, absolut dicht bleiben.
Elektromotoren arbeiten mit deutlich höheren Drehzahlen als Verbrennungsmotoren. Sie erzeugen hochfrequentes elektromagnetisches Heulen und Vibrationen. Ohne eine laute Abgasanlage, die diese Geräusche überdeckt, sind hochfrequente Geräusche deutlich wahrnehmbar. Die überlegene Materialdichte und strukturelle Steifigkeit dieser Gehäuse verändern die Resonanzfrequenz grundlegend. Diese strukturelle Steifigkeit dämpft auf natürliche Weise elektromagnetische Vibrationen und verbessert so das akustische Profil des Fahrzeugs erheblich.
In der Luft- und Raumfahrt sowie im Verteidigungssektor ist ein Komponentenausfall einfach keine Option. Materialien unterliegen den strengsten Prüf- und Zertifizierungsstandards der Welt. Das Flüssigmetallschmieden sorgt für einwandfreie Materialintegrität in diesen extremen Umgebungen und bietet gleichzeitig erhebliche Kostenvorteile gegenüber der herkömmlichen Knüppelbearbeitung.
Luft- und Raumfahrtingenieure kämpfen ständig um das Buy-to-Fly-Verhältnis. Die CNC-Bearbeitung von Strukturhalterungen und tragenden Knotenpunkten aus massivem Billet sorgt für eine hervorragende Festigkeit, führt jedoch zu massiver Materialverschwendung. Mit dieser fortschrittlichen Methode können Ingenieure komplexe herstellen . Gussteile aus Aluminiumlegierungen mit einem hohen Verhältnis von Festigkeit zu Gewicht und einer endkonturnahen Form Dadurch wird der Materialabfall drastisch reduziert, während die mechanischen Eigenschaften, die für flugkritische Hardware erforderlich sind, strikt erhalten bleiben.
Verteidigungsanwendungen erfordern Komponenten, die extremen Umweltschwankungen, massiven G-Kräften und explosiven Innendrücken standhalten. Munitionsgehäuse und Leitsystemchassis müssen ein gut vorhersehbares mechanisches Verhalten aufweisen. Durch den Prozess entsteht eine feine, gleichmäßige dendritische Kornstruktur über den gesamten Querschnitt. Diese konsistente Mikrostruktur gewährleistet eine zuverlässige Leistung unter ballistischer Belastung.
Über den Transport hinaus benötigen die Schwermaschinen- und Industrieausrüstungsindustrie Komponenten, die rauen, stark abrasiven Umgebungen standhalten. Wie jeder erfahrene Pumpeningenieur bestätigen wird, sind interne Fehler der absolute Feind der Fluiddynamik.
Stellen Sie sich einen Industriebagger vor, der bei Minustemperaturen arbeitet. Seine Hydrauliksysteme bewältigen Flüssigkeitsdrücke von über 5.000 PSI. In diesen unnachgiebigen Umgebungen ist die Integrität eines Wegeventilgehäuses nicht verhandelbar. Herkömmliche Methoden hinterlassen häufig mikroskopisch kleine Schrumpfhohlräume. Unter hohem Druck dringt Hydraulikflüssigkeit in diese Mikroporen ein und führt zu äußerer Leckage. Der Squeeze-Casting garantiert eine dichte, druckdichte Abdichtung über den gesamten Querschnitt und macht eine aufwendige Nachvakuumimprägnierung überflüssig.
Rotierende Bauteile sind enormen Zentrifugalkräften und dynamischen Belastungen ausgesetzt. Wenn ein gegossenes Laufrad innere Hohlräume enthält, wird die Massenverteilung ungleichmäßig. Dies führt zu einem Rotationsungleichgewicht. Mit der Zeit führt dieses Ungleichgewicht zu starken Vibrationen, vorzeitigem Lagerverschleiß und schließlich zu einem katastrophalen Ausfall bei hohen Drehzahlen. Da diese Teile ohne innere Hohlräume geformt sind, weisen sie eine ausgezeichnete Massengleichmäßigkeit und ein perfektes Rotationsgleichgewicht auf. Darüber hinaus bietet die dichte Mikrostruktur eine hervorragende Verschleißfestigkeit gegenüber Kavitation und abrasiven Flüssigkeiten.
Die Wahl des richtigen Prozesses erfordert eine sorgfältige Abwägung der mechanischen Anforderungen mit den Produktionskosten. Obwohl das Flüssigmetallschmieden hervorragende metallurgische Eigenschaften bietet, ist es nicht immer die wirtschaftlichste Wahl für jede einzelne Komponente.
Dieses fortschrittliche Verfahren ist die definitive Wahl, wenn die mechanische Integrität nicht beeinträchtigt werden darf. Ingenieure sollten diese Methode für dickwandige Teile spezifizieren, bei denen Standard-druckguss unweigerlich zu einer starken Schrumpfungsporosität in der Mittellinie führen würde. Es ist auch für Teile obligatorisch, die eine aggressive T6-Wärmebehandlung erfordern, um maximale Zugfestigkeit zu erreichen.
Hochdruck Druckguss ist nach wie vor die kostengünstigste Lösung für die Produktion mit extrem hohen Stückzahlen, bei der extreme mechanische Festigkeit zweitrangig ist. Wenn Sie dünnwandige kosmetische Teile oder nicht tragende Abdeckungen entwerfen, ist es aufgrund der schnelleren Zykluszeiten und niedrigeren Werkzeugkosten die deutlich überlegene wirtschaftliche Wahl.
Prozesscharakteristik | Squeeze Casting | Hochdruck Druckguss |
|---|---|---|
Metallflussdynamik | Langsame, laminare Füllung verhindert Lufteinschluss | Die turbulente Hochgeschwindigkeitsfüllung schließt Luft ein |
Interne Porosität | Praktisch Null | Mäßig bis hoch |
T6 Wärmebehandelbarkeit | Exzellent | Arm |
Mechanische Stärke | Sehr hoch | Mäßig |
Ideale Geometrie | Dickwandige, komplexe Strukturbauteile | Dünnwandige, kosmetische oder leichte Gehäuse |
Der Übergang einer Komponente von einer herkömmlichen Sandform in eine Hochdruck-Erstarrungsumgebung erfordert einen spezifischen technischen Ansatz. Produktdesigner müssen ihre CAD-Modelle anpassen, um sie an die einzigartige Physik des Prozesses anzupassen.
Die Grundregel besteht darin, einen reibungslosen Metallfluss zu ermöglichen. Der angelegte hydraulische Druck muss alle Bereiche des Gussstücks erreichen, bevor das Metall gefriert. Ingenieure sollten Teile mit allmählichen Übergängen und großzügigen Radien konstruieren. Da das geschmolzene Metall beim Abkühlen unter enormer Kraft den Hohlraum der Stahlform fest umklammert, sind auf allen vertikalen Flächen großzügige Entformungsschrägen erforderlich, um ein Festfressen beim Auswerfen zu verhindern.
Die Wahl der Legierung hat einen drastischen Einfluss auf die Endleistung. A356 gilt allgemein als Goldstandard für hochfeste Anwendungen in diesem Prozess. Es enthält etwa 7 Prozent Silizium und sorgt so für eine hervorragende Fließfähigkeit während der langsamen Füllphase. Bei richtiger Verarbeitung erreicht ein A356-T6-Teil eine außergewöhnliche Streckgrenze und Ermüdungsbeständigkeit. Umgekehrt bieten Legierungen wie A380 eine äußerst kostengünstige Alternative für Industriekomponenten, die eine gute Festigkeit ohne thermische Bearbeitung erfordern.
Obwohl beim Squeeze-Casting eine höhere anfängliche Werkzeuginvestition erforderlich ist als beim einfachen Sandgießen, ist die langfristige Rendite unbestreitbar. Es bietet einen beispiellosen Wert für Komponenten, die absolute strukturelle Integrität, Druckdichtigkeit und komplexe Geometrien erfordern. Durch die effektive Überbrückung der Lücke zwischen Designflexibilität und der rohen Kraft des mechanischen Schmiedens löst diese Methodik einige der anspruchsvollsten bautechnischen Herausforderungen der Neuzeit.
Ob Sie leichte Strukturknoten für die Luft- und Raumfahrt entwickeln oder ein auslaufsicheres Flüssigkeitskühlsystem für Elektroantriebsstränge konstruieren, das Flüssigmetallschmieden bietet die Zuverlässigkeit, die Ihr Projekt erfordert. Entwerfen Sie eine Komponente, die die Festigkeit eines Schmiedeteils mit der komplexen Komplexität eines Gussteils kombiniert? Entdecken Sie unsere umfassenden Fertigungslösungen bei QSY Casting. Kontaktieren Sie noch heute unser Engineering-Team für eine technische Beratung und lassen Sie sich von uns bei der Auswahl der perfekten Legierung und des perfekten Prozesses für Ihr nächstes Hochleistungsprojekt unterstützen.
Der Hauptunterschied liegt in der Fluiddynamik der Metallschmelze und dem während der Erstarrung ausgeübten Druck. HPDC spritzt geschmolzenes Metall mit extrem hohen Geschwindigkeiten in eine Form und erzeugt so eine turbulente Strömung, die unweigerlich Lufteinschlüsse einschließt. Im Gegensatz dazu wird beim Squeeze-Casting das Metall langsam gegossen, um eine laminare Strömung aufrechtzuerhalten. Sobald die Form geschlossen ist, wird während des gesamten Abkühlvorgangs ein enormer hydraulischer Druck ausgeübt, der alle Schrumpfhohlräume zerkleinert.
Ja, absolut. Dies ist einer der größten mechanischen Vorteile des Verfahrens. Da das langsame Füllen und die Hochdruckverfestigung eingeschlossene interne Gase beseitigen, können die Komponenten aggressiven T6-Wärmebehandlungen sicher unterzogen werden. Der Versuch, ein herkömmliches HPDC-Teil einer Wärmebehandlung zu unterziehen, führt dazu, dass sich eingeschlossene Lufteinschlüsse bei hoher Hitze schnell ausdehnen, wodurch die Oberfläche Blasen bildet und die Struktur beeinträchtigt wird.
Generell handelt es sich bei komplexen Geometrien um eine wesentlich kostengünstigere Lösung. Während die anfänglichen Werkzeugkosten für Hochleistungsstahlgesenke denen von Schmiedegesenken ähneln, ermöglicht der Herstellungsprozess die Schaffung komplizierter Innenmerkmale und endkonturnaher Formen, die durch Schmieden einfach nicht erreicht werden können. Dadurch wird der Bedarf an umfangreichen und zeitaufwändigen CNC-Nachbearbeitungen drastisch reduziert.
Aufgrund ihres hervorragenden Verhältnisses von Festigkeit zu Gewicht sind Aluminiumlegierungen am weitesten verbreitet. A356 ist die am häufigsten angegebene Legierung, da ihr Siliziumgehalt eine hervorragende Fließfähigkeit bietet und sie außergewöhnlich gut auf die T6-Wärmebehandlung reagiert. A380 und A390 werden auch häufig für Industriekomponenten verwendet, die eine hohe Verschleißfestigkeit erfordern.
Ermüdungsversagen entsteht typischerweise durch mikroskopisch kleine innere Defekte oder Oberflächenporosität, wo sich Spannungen konzentrieren. Durch die Anwendung eines anhaltend hohen Drucks während der Gefrierphase werden bei dieser Methode diese Mikrohohlräume beseitigt und eine hochfeine, gleichmäßige Kornstruktur erzeugt. Diese dichte Mikrostruktur verzögert die Rissentstehung und -ausbreitung erheblich und führt zu einer Ermüdungslebensdauer, die der von geschmiedeten Knüppeln sehr nahe kommt.
Dank des enormen Drucks bildet das geschmolzene Metall die komplizierten Details der Stahlform perfekt nach. Dies ermöglicht es Herstellern, enge nahezu endkonturnahe Formtoleranzen zu erreichen, die je nach Teilegröße und -geometrie oft im Bereich von ±0,1 mm bis ±0,2 mm liegen. Folglich können Ingenieure Teile mit minimalen Bearbeitungszugaben konstruieren und so sowohl Material- als auch Sekundärbearbeitungskosten einsparen.


