
Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-19 Herkunft:Powered


Die Herstellung einer Hochleistungsmetallkomponente endet selten in dem Moment, in dem die geschmolzene Legierung in einer Form erstarrt. Ingenieure und Produktdesigner stehen direkt am Produktionsband vor einer unmittelbaren, heimtückischen Herausforderung. Sie müssen den Rohteil vor Umweltzerstörung schützen. Ohne eine entsprechende Oberflächenbehandlung des Metallgusses bleiben frisch geprägte Teile sehr anfällig für schnelle Oxidation. Beim Einsatz in rauen Industrieumgebungen sind sie außerdem abrasivem Verschleiß und chemischen Angriffen ausgesetzt. Letztendlich bestimmt die zum Versiegeln und Härten dieser Komponenten gewählte Methode ihre Lebensdauer und Funktionszuverlässigkeit.
Unter den unzähligen Veredelungstechnologien, die heute verfügbar sind, hat sich die Vernickelung als bemerkenswert vielseitige und robuste Lösung etabliert. Es bildet eine dichte, schützende Hülle. Diese Barriere isoliert empfindliche Grundmetalle vor korrosiven Elementen und erhöht gleichzeitig die Oberflächenhärte deutlich. Die Integration dieser Oberfläche ist kein universeller Plug-and-Play-Prozess. Verschiedene Substrate reagieren unterschiedlich auf chemische Galvanisierungsbäder. Dieser Leitfaden untersucht die genauen Szenarien, in denen die Vernickelung zu einer technischen Notwendigkeit wird, und konzentriert sich insbesondere auf die komplizierten Vorbehandlungsprotokolle, die für Aluminium- und Zinklegierungen erforderlich sind.
Technische Vielseitigkeit: Die Vernickelung bietet eine seltene Kombination aus überlegener Korrosionsbeständigkeit, Reduzierung des mechanischen Verschleißes und ästhetischer Flexibilität.
Materialspezifität: Es dient als außergewöhnliche Verbesserung für Zinklegierungen, die hochglänzende dekorative Oberflächen oder extreme Oberflächenbeständigkeit in anspruchsvollen Umgebungen erfordern.
Entscheidende Vorbehandlungen: Eine direkte Anwendung ist für bestimmte reaktive Metalle wissenschaftlich nicht möglich. Die Beschichtung von Aluminium oder Zink erfordert streng kontrollierte chemische Vorbehandlungen wie Zinkierung oder Kupferbeschichtung, um die metallurgische Haftung zu gewährleisten.
Der stromlose Vorteil: Die stromlose Abscheidung erzeugt makellose Gleichmäßigkeit. Es stellt die ultimative Lösung für komplexe Geometrien, tiefe Sacklöcher und Präzisions-Innengewinde dar.
Strategische Investition: Die Vernickelung ist gegenüber einfachen Beschichtungen überlegen und bleibt die erste Wahl für Projekte, bei denen langfristige strukturelle Integrität und strenge Maßgenauigkeit im Vordergrund stehen.
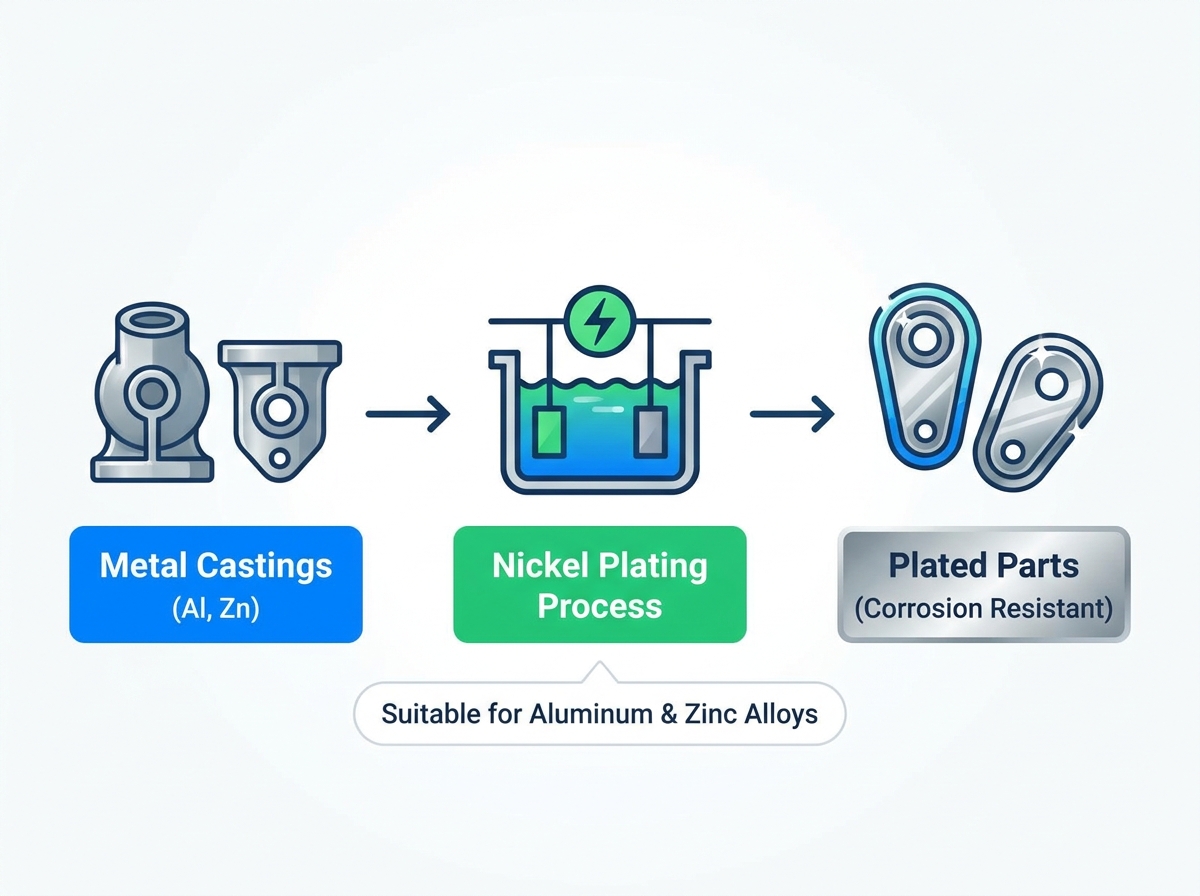
Um eine fundierte Spezifikation zu erstellen, müssen Beschaffungsteams zunächst die Mechanik des Beschichtungsprozesses entmystifizieren. Im Kern geht es beim Vernickeln um die Abscheidung einer mikroskopisch kleinen, dauerhaften Metallschicht auf einem Substrat. Gussmetalle zeichnen sich von Natur aus durch mikroskopische Porosität, komplizierte Konturen und unterschiedliche metallurgische Zusammensetzungen aus. Daher macht die spezifische Abscheidungstechnik den entscheidenden Unterschied in der Feldleistung aus.
Im industriellen Bereich bewerten Ingenieure typischerweise zwei unterschiedliche Methoden: elektrolytische und stromlose Beschichtung.
Galvanisieren: Dieser traditionelle Ansatz nutzt einen externen elektrischen Strom, um Nickelionen von einer Opferanode durch ein Elektrolytbad auf das Gussteil zu treiben. Es erweist sich als äußerst effizient für die Herstellung brillanter, spiegelähnlicher Oberflächen auf einfachen Geometrien. Dennoch weist es einen kritischen Fehler bei der komplexen Technik auf. Der elektrische Strom konzentriert sich naturgemäß auf scharfe Kanten und äußere Spitzen. Dadurch entsteht ein Kantenaufbau. Auf der Außenseite bildet sich eine dickere Beschichtung, während tiefe Vertiefungen und innere Hohlräume gefährlich unterbeschichtet bleiben.
Chemische Vernickelung: Im krassen Gegensatz dazu ist die stromlose Vernickelung ein autokatalytischer chemischer Prozess. Dadurch entfällt die Notwendigkeit einer externen Stromversorgung vollständig. Die Ablagerung erfolgt ausschließlich durch eine kontrollierte chemische Reduktionsreaktion beim Kontakt mit der Teileoberfläche. Für komplizierte Metallgussteile ist dieses Verfahren revolutionär. Da die elektrische Stromdichte ignoriert wird, baut sich die Nickel-Phosphor-Legierung mit absoluter mathematischer Gleichmäßigkeit auf. Ein komplexer Hydraulikverteiler erhält in seinen tiefsten Innenkanälen genau die gleiche Dicke im Mikrometerbereich wie auf seinen flachen Außenflächen.
Darüber hinaus versiegelt diese gleichmäßige Abdeckung die mikroskopisch kleinen Oberflächenhohlräume, die häufig in Druckguss- oder Sandgusskomponenten vorkommen. Es überbrückt effektiv kleine Poren und bildet eine undurchdringliche Feuchtigkeitsbarriere.
Die Auswahl einer Oberflächenbeschaffenheit erfordert eine kalkulierte Bewertung der spezifischen mechanischen und umweltbedingten Belastungen, denen ein Teil ausgesetzt ist. Durch die gleichzeitige Neutralisierung mehrerer Fehlerarten verdrängt die Vernickelung häufig konkurrierende Beschichtungen.
Der Hauptauftrag jeder Beschichtung ist die Isolierung. Nickel widersteht von Natur aus Oxidation und Zersetzung, wenn es Feuchtigkeit, milden Säuren und Luftschadstoffen ausgesetzt wird. Wenn Ingenieure chemisches Nickel mit hohem Phosphorgehalt und 10 bis 14 Prozent Phosphor spezifizieren, weist die resultierende Oberfläche eine amorphe, glasartige Mikrostruktur auf. Dadurch werden die Korngrenzen effektiv beseitigt, an denen Korrosion typischerweise beginnt. Solche Komponenten überstehen routinemäßig Hunderte von Stunden in strengen Salzsprühnebeltests nach ASTM B117, ohne dass Rotrost auftritt. Dies macht sie im maritimen und chemischen Verarbeitungssektor unverzichtbar.
Viele leichte Gussmetalle verfügen über eine ausgezeichnete strukturelle Festigkeit, haben jedoch den Nachteil weicher Oberflächen. Da sie der Gleitreibung ausgesetzt sind, neigen sie zu Fressen und abrasivem Verschleiß. Die Vernickelung verändert diese Dynamik grundlegend. Rohes Aluminium kann eine Vickers-Härte von etwa 150 haben. Eine standardmäßige stromlose Schicht erhöht diese Oberfläche sofort auf eine Vickers-Härte im Bereich von 500 bis 700. Wenn die Anwendung eine extreme Haltbarkeit erfordert, können Wärmebehandlungen nach dem Galvanisieren, bei denen das Teil bei etwa 400 Grad Celsius gebrannt wird, die Härte auf über 1000 Vickers-Härte steigern. Diese phänomenale Oberflächenhärtung verlängert die Lebensdauer von Zahnrädern, Rotoren und ineinandergreifenden Baugruppen drastisch.
Aktuelle Marktanalysen deuten auf einen massiven Trend hin zu fortschrittlichen Nickel-Phosphor-Beschichtungen hin. Dieser Wandel wird maßgeblich von den Bereichen Elektrofahrzeuge und Luft- und Raumfahrt vorangetrieben. Die Hersteller streben energisch nach Leichtbau, um die Batteriereichweite zu erhöhen und die Kraftstoffeffizienz zu verbessern. Sie ersetzen schnell schwere Stahlkomponenten durch leichtere Gussteile aus Aluminium und Zinklegierungen . Diese leichteren Metalle erfordern jedoch eine robuste Oberflächenhärtung, um Umgebungen mit hoher Beanspruchung standzuhalten. Infolgedessen ist die Nachfrage nach präziser stromloser Vernickelung sprunghaft angestiegen. Es ermöglicht Ingenieuren, die geringe Masse von Aluminium mit der Oberflächenbeständigkeit von gehärtetem Stahl zu verbinden und gleichzeitig strenge Umweltstandards für Langlebigkeit einzuhalten.
Trotz seiner beeindruckenden Eigenschaften lässt sich Nickel nicht einfach auf jedes Rohmetall aufmalen. Die Chemie des Grundmaterials bestimmt die gesamte Endbearbeitungsstrategie. Das Auftragen einer dauerhaften Schicht erfordert sorgfältige Technik und hochspezialisierte Vorbehandlungsprotokolle.
Zinklegierungen, insbesondere die Zamak-Serie, werden wegen ihrer niedrigen Schmelzpunkte, außergewöhnlichen Dimensionsstabilität und der Fähigkeit, unglaublich dünne Wände zu gießen, geschätzt. Beispielsweise erfordern Komponenten zur Flüssigkeitshandhabung wie ein Zamak 5-Flanschrohrverbinder eine strenge Toleranzkontrolle für eine auslaufsichere Abdichtung. Leider ist rohes Zink sehr reaktiv. Bleibt es frei, entwickelt sich schnell eine pulverförmige weiße Korrosion.
Das direkte Eintauchen einer Zinkkomponente in ein normales saures Nickelbad ist ein Rezept für eine Katastrophe. Das Zink löst sich schnell auf, verunreinigt die Chemie und führt zu einem blasigen, nutzlosen Finish. Um dies zu umgehen, wenden Techniker einen kritischen Zwischenschritt an, der als Kupferstreik bekannt ist. Indem sie zunächst eine mikroskopisch kleine, dichte Schicht aus alkalischem Kupfer galvanisch auf das Gussstück aufbringen, schaffen sie eine schützende chemische Barriere. Dieses Kupferfundament verhält sich gegenüber dem nachfolgenden Nickelbad völlig inert und gewährleistet so eine einwandfreie metallurgische Haftung. Bei korrekter Ausführung bieten druckguss-Teile aus plattierter Zinklegierung ein kräftiges, erstklassiges Gefühl bei gleichzeitig herausragender Langlebigkeit.
Aluminium stellt eine ganz andere metallurgische Hürde dar. Genau in dem Moment, in dem ein frisch bearbeitetes Aluminiumteil Sauerstoff ausgesetzt wird, bildet es eine hartnäckige, mikroskopisch kleine Oxidhaut. Diese natürliche Barriere fungiert als hervorragender Isolator, weist jedoch herkömmliche Beschichtungsmetalle sofort ab. Es verhindert, dass sie sich mit dem darunter liegenden Untergrund verbinden.
Um Aluminium erfolgreich zu plattieren, nutzen Hersteller das Zinkatverfahren. Der Guss wird in eine stark alkalische Lösung getaucht. Dadurch wird gleichzeitig die hartnäckige Oxidschicht entfernt und ein vorübergehender mikroskopischer Schutzschild aus reinem Zink aufgebracht. Diese Zinkschicht verhindert eine erneute Oxidation, wenn das Teil in das stromlose Nickelbad übergeht. Nach dem Eintauchen ersetzt das Nickel chemisch das Zink und verbindet sich direkt und dauerhaft mit dem Rohaluminium darunter.
Für Beschaffungsmanager und leitende Ingenieure, die wichtige Entscheidungen am unteren Ende des Trichters treffen, ist die Bewertung von Nickel im Vergleich zu alternativen Industriebeschichtungen von entscheidender Bedeutung, um die Kapitalrendite zu maximieren.
Oberflächenbehandlung | Korrosionsbeständigkeit | Verschleißfestigkeit und Härte | Maßgenauigkeit | Beste Anwendungsszenarien |
|---|---|---|---|---|
Chemische Vernickelung | Hervorragend durch porenfreie Barriere | Hohe Härte bis zu 1000 Vickers | Außergewöhnlich mit gleichmäßiger Mikrometerkontrolle | Komplexe Geometrien, Innengewinde, raue Umgebungen |
Hartverchromung | Mäßig aufgrund mikrorissiger Oberfläche | Sehr hoch, über 1000 Vickers-Härte | Schlecht aufgrund von Kantenaufbau und geringer Wurfkraft | Einfache zylindrische Wellen, extremer abrasiver Verschleiß |
Eloxieren für Aluminium | Gut | Mäßig bis hoch für Hardcoat | Gut | Kosmetische Aluminiumteile, Bedarf an elektrischer Isolierung |
Pulverbeschichtung | Gut, wenn nicht gechipt | Geringe Abhängigkeit von einer Polymerbarriere | Sehr schlecht, ungleichmäßige Zugabe von 50 bis 150 Mikrometern | Kostengünstige Außengehäuse, nicht präzise Teile |
Insbesondere Hartchrom ist bekannt für seine Beständigkeit gegen abrasiven Verschleiß, weist jedoch eine schreckliche Streuwirkung auf. Es hat Schwierigkeiten, tiefe Vertiefungen zu bedecken. Durch die mikroskopisch kleinen Risse können leicht ätzende Flüssigkeiten eindringen. Durch Eloxieren wird die Aluminiumoberfläche in ein gehärtetes Oxid umgewandelt, diese Schicht ist jedoch ein strenger elektrischer Isolator. Wenn Ihre Komponente eine elektrische Erdung oder eine Abschirmung gegen elektromagnetische Störungen erfordert, schlägt die Eloxierung vollständig fehl. Durch die Pulverbeschichtung wird eine dicke Polymerbarriere über das Metall gebrannt, die enge technische Toleranzen leicht zerstören oder feine Maschinengewinde verstopfen kann. Im Gegensatz dazu werden bei der Vernickelung Bindungen auf molekularer Ebene hergestellt. Es kann bis in den einstelligen Mikrometerbereich gesteuert werden, wodurch die exakte Präzision von CNC-bearbeiteten Gussteilen erhalten bleibt.
Die theoretischen Vorteile dieses Veredelungsprozesses führen zu greifbaren Leistungsvorteilen in einigen der anspruchsvollsten Branchen der Welt.
In Umgebungen, in denen mechanisches Versagen katastrophal ist, sind vernickelte Gussteile allgegenwärtig. Getriebe, hydraulische Aktuatorkörper und Kraftstoffsystemgehäuse sind stark von dieser Behandlung abhängig. Die gleichmäßige Dicke stellt sicher, dass Präzisionsventile für die Luft- und Raumfahrt ihre exakten strömungsdynamischen Eigenschaften beibehalten. Gleichzeitig verhindert die gehärtete Oberfläche das Fressen beweglicher Teile bei hochfrequenten Vibrationen.
Die Telekommunikations- und Elektronikbranche ist ein großer Verbraucher von Druckgussteilen. Geräte wie Glasfaser-Transceiver, robuste Militärfunkgeräte und HF-Anschlüsse erfordern Gehäuse, die sowohl strukturelle Stabilität als auch robuste elektromagnetische Abschirmung bieten. Die Vernickelung sorgt für eine leitfähige, korrosionsbeständige Hülle. Dies schützt empfindliche interne Mikroprozessoren vor Umgebungsfeuchtigkeit und Signalstörungen.
Gusskomponenten, die bei der Flüssigkeitsförderung eingesetzt werden, sind ständig abrasiven Schlämmen und aggressiven Chemikalien ausgesetzt. Pumpenlaufräder, Rohrverbinder und Industrieventile profitieren enorm von einer Nickelbeschichtung mit hohem Phosphorgehalt. Es bietet eine glatte, reibungsarme Innenoberfläche, die tatsächlich die Fluiddynamik verbessert und gleichzeitig das darunter liegende Gusseisen oder Messing vor Kavitationserosion und Chloridspannungskorrosion schützt.
Die Festlegung dieser Ausführung erfordert Weitsicht. Designteams müssen während der Prototyping-Phase mehrere kritische Parameter bewerten, um später kostspielige Herstellungsfehler zu verhindern.
Es ist unbedingt zu bedenken, dass durch die Beschichtung der Außenseite des Bauteils physikalisches Material hinzugefügt wird. Eine spezifizierte Beschichtung von 20 Mikrometern fügt jeder freiliegenden Oberfläche 20 Mikrometer hinzu. Folglich schrumpft der Durchmesser einer Innenbohrung um 40 Mikrometer, während der Durchmesser einer Außenwelle um den gleichen Betrag wächst. Maschinenbauingenieure müssen diesen genauen Aufbau in ihren anfänglichen CAD-Modellen einkalkulieren, um sicherzustellen, dass zusammenpassende Teile mit engen Toleranzen nach dem Galvanisieren korrekt zusammengefügt werden.
Eine Oberflächenbehandlung kann niemals die Qualität des darunter liegenden Untergrunds übertreffen. Wenn ein druckguss-Prozess überschüssige Gase einfängt, führt dies zu Porosität unter der Oberfläche. Wenn solch ein poröser Guss in die beheizten chemischen Bäder einer Galvanisierungslinie gelangt, dehnen sich die eingeschlossenen Gase aus und dringen nach außen. Dieses Phänomen führt dazu, dass die neu abgeschiedene Nickelschicht noch Wochen nach der Herstellung Blasen, Löcher oder Flecken bildet. Um ein makelloses Finish zu erzielen, ist unbedingt ein dichter, hochwertiger Rohguss erforderlich.
Aufgrund der Kosten für Rohnickel, komplexer chemischer Bäder und mehrstufiger Vorbehandlungen ist dieses Verfahren mit einem höheren Vorabpreis verbunden als die einfache klare Chromatierung oder Pulverbeschichtung. Beschaffungsteams müssen die Gesamtbetriebskosten bewerten. Wenn eine preisgünstige Endbearbeitung dazu führt, dass eine kritische Komponente vor Ort vorzeitig ausfällt, übertreffen die daraus resultierenden Garantieansprüche und Wartungsausfallzeiten die anfängliche Prämie, die für eine ordnungsgemäße Beschichtung gezahlt wird. Bei geschäftskritischen Teilen ist der Return on Investment unbestreitbar.
Die Sicherstellung einer widerstandsfähigen, optisch einwandfreien Oberfläche erfordert eine strenge Qualitätskontrolle und eine nahtlose Koordination zwischen der Gießerei und der Galvanisierungsanlage.
Die endgültige plattierte Oberfläche dient als Vergrößerungsglas für den Rohgusszustand. Grobe Bearbeitungsspuren, tiefe Kratzer oder markante Trennfugen werden durch Glanznickel nur hervorgehoben. Eine sorgfältige mechanische Vorbereitung ist nicht verhandelbar. Durch Vibrationswalzen, feines Polieren und intensive Ultraschallreinigung wird sichergestellt, dass das Metall völlig frei von Gusstrennmitteln, Schneidflüssigkeiten und lokalisierten Oxiden ist, bevor es überhaupt mit einem Galvanisierungsbad in Berührung kommt.
Der häufigste Fehlerpunkt bei der industriellen Endbearbeitung tritt bei der Übergabe zwischen einem Gusslieferanten und einem Drittlieferanten für die Beschichtung auf. Missverständnisse hinsichtlich der Legierungschemie oder der Toleranzstaffelung führen oft dazu, dass bei auftretenden Mängeln mit dem Finger gezeigt wird. Um dieses Risiko zu mindern, sollten Käufer mit einem umfassenden Hersteller zusammenarbeiten, der über umfassendes Fachwissen sowohl im metallurgischen Guss als auch in der Oberflächenveredelungschemie verfügt. Ein einheitlicher Ansatz aus einer Hand stellt sicher, dass die Gussparameter vom ersten Tag an optimiert werden, um eine qualitativ hochwertige Platte zu erhalten.
In der anspruchsvollen Welt der industriellen Fertigung erweist sich die Vernickelung als äußerst wirksame Oberflächenbehandlung. Es verwandelt empfindliche Rohmetalle in äußerst langlebige, korrosionsbeständige Komponenten. Indem es die Lücke zwischen mechanischer Leistung und ästhetischem Reiz schließt, löst es mehrere technische Herausforderungen gleichzeitig.
Für Projekte, bei denen Aluminium- und Zinklegierungen zum Einsatz kommen, ist diese Oberfläche nicht nur geeignet, sondern auch dringend zu empfehlen. Wenn Ihre Anwendung kompromisslose Maßgenauigkeit, die Abdeckung komplexer Geometrien und langfristige Umweltbeständigkeit erfordert, bietet der strategische Einsatz von Nickel einen unübertroffenen Wert.
Überlassen Sie die Lebensdauer Ihrer kritischen Komponenten nicht dem Zufall. Bewerten Sie Ihre spezifischen Leistungsanforderungen und gleichen Sie diese mit der richtigen Fertigungskompetenz ab. Besuchen Sie QSY Casting noch heute, um erstklassige Gusslösungen aus Aluminium und Zinklegierungen kennenzulernen und herauszufinden, wie präzise Oberflächenbehandlungen die Zuverlässigkeit Ihrer Produkte auf die nächste Stufe heben können.
Nein, das direkte Auftragen von Nickel auf rohes Zink ist chemisch unrentabel. Der saure Charakter von Standard-Nickelbädern greift das Zinksubstrat aggressiv an und löst es auf, wodurch sowohl das Teil als auch die chemische Lösung zerstört werden. Um eine erfolgreiche Verbindung zu erreichen, müssen Hersteller zunächst einen Kupferschlag anwenden. Diese sehr dünne, dichte Schicht aus galvanisiertem Kupfer dient als Schutzbarriere. Es verhindert unerwünschte Reaktionen und fördert eine außergewöhnliche metallurgische Haftung der endgültigen Nickelschicht.
Die optimale Wahl hängt ganz von Ihren spezifischen technischen Anforderungen ab. Eloxieren ist zwar ein fantastisches, haltbares Finish für Aluminium, kann jedoch nicht auf Zinklegierungen angewendet werden. Die Vernickelung ist mit beiden kompatibel. Darüber hinaus bietet Nickel eine hervorragende Verschleißfestigkeit gegen Gleitreibung und bleibt hoch elektrisch leitfähig. Im Gegensatz dazu wird die Oberfläche beim Eloxieren in Aluminiumoxid umgewandelt, das als strikter elektrischer Isolator fungiert und daher für Teile, die eine Erdung oder eine Abschirmung gegen elektromagnetische Störungen erfordern, ungeeignet ist.
Bei korrekter Anwendung auf einem ordnungsgemäß vorbereiteten, dichten Gussstück kann eine hochwertige chemische Nickeloberfläche jahrzehntelang halten. Seine endgültige Lebensdauer wird durch die spezifische Dicke der Ablagerung und den Phosphorgehalt der Legierung bestimmt. Chemisch abgeschiedenes Nickel mit hohem Phosphorgehalt wurde speziell dafür entwickelt, jahrelanger Dauerbelastung in extrem rauen, korrosiven Umgebungen, einschließlich Anwendungen in der Schifffahrt und chemischen Verarbeitung, standzuhalten.
Ja, alle Beschichtungsprozesse fügen der Außenseite des Bauteils von Natur aus eine physikalische Materialschicht hinzu. Die stromlose Vernickelung genießt jedoch hohes Ansehen, da sie diese Schicht mit absoluter Gleichmäßigkeit auf allen Oberflächen abscheidet, einschließlich tiefer Sacklöcher und komplizierter Gewinde. Da die Dicke vorhersehbar ist und normalerweise in genauen Mikrometern gemessen wird, können Maschinenbauingenieure diesen präzisen Aufbau problemlos in ihre ersten CAD-Entwürfe einbeziehen. Dadurch wird sichergestellt, dass enge Bearbeitungstoleranzen problemlos eingehalten werden.
Die chemische Vernickelung ist im Allgemeinen mit höheren Vorlaufkosten verbunden als einfache Oberflächenbehandlungen wie Pulverbeschichtung, Klarchromatierung oder Standardeloxierung. Die Preisgestaltung spiegelt die komplexen chemischen Bäder, die erforderlichen Vorbehandlungen wie Verzinkung oder Kupferbeschichtung sowie die Kosten für Rohnickel wider. Bei der Bewertung der Gesamtbetriebskosten für feinmechanische Teile machen die längere Lebensdauer, die Verschleißfestigkeit und die Eliminierung korrosionsbedingter Feldausfälle diese jedoch oft zur kostengünstigsten langfristigen Investition.
Das Galvanisieren eines hochporösen Gussstücks ist äußerst schwierig und im Allgemeinen nicht ratsam. Die Porosität unter der Oberfläche fängt Gussgase und Bearbeitungsflüssigkeiten ein. Wenn das Teil während des Beschichtungsprozesses in die erhitzten chemischen Bäder gelangt, dehnen sich diese eingeschlossenen Substanzen aus und dringen an die Oberfläche vor. Dies führt unweigerlich zu Blasenbildung, Lochfraß oder Fleckenbildung auf der fertigen Nickelschicht. Für eine makellose und dauerhafte plattierte Oberfläche ist es eine absolute Voraussetzung, mit einem dichten, hochwertigen Rohguss zu beginnen.


