
Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-08-07 Herkunft:Powered


Das Gleichgewicht zwischen Teilegewicht, struktureller Integrität und skalierbaren Produktionskosten bleibt eine ständige technische Herausforderung in der modernen Fertigung. Die Auswahl des falschen Herstellungsverfahrens führt zu einer Beeinträchtigung der Wirtschaftlichkeit der Einheit, zu langen Amortisationszeiten der Werkzeuge oder zum Ausfall von Teilen unter Belastung. Ingenieure diskutieren häufig zwischen der Bearbeitung aus massiven Knüppeln, der Strangpressung und dem Guss. Jede Methode hat unterschiedliche mechanische und finanzielle Auswirkungen auf die Produktionsstätte. Wir bieten eine objektive, evidenzbasierte Bewertung des Aluminiumgusses . Bei diesem Verfahren wird geschmolzenes Metall in bestimmte Formhohlräume gedrückt oder gegossen, um endkonturnahe Formen zu erreichen. Um hohe Werkzeuginvestitionen zu rechtfertigen, ist es notwendig, die mechanischen Vorteile, inhärenten Einschränkungen und spezifischen Volumenschwellen zu verstehen. Sie erfahren, wie Sie Legierungseigenschaften bewerten, strukturelle Risiken mindern und Ihr Produktionsvolumen an die richtige Gussmethode für Ihre spezifische Feldanwendung anpassen.
Volumenabhängiger ROI: Aluminiumguss bietet außergewöhnlich niedrige Stückkosten und schnelle Zykluszeiten, erfordert jedoch hohe Produktionsmengen, um die erheblichen anfänglichen Form- und Werkzeugkosten auszugleichen.
Optimales Festigkeit-Gewicht-Verhältnis: Bietet im Vergleich zu Stahl ein überlegenes Festigkeit-Gewicht-Verhältnis und bleibt dabei deutlich kostengünstiger beim Gießen und Bearbeiten als Titan.
Designflexibilität: Ideal für die Konsolidierung komplexer Baugruppen in einzelne, nicht standardmäßige Aluminiumgussteile, wodurch die nachgelagerte Montagezeit und Fehlerquellen reduziert werden.
Maßgeschneiderte Leistung: Mechanische Eigenschaften können durch Legierungsauswahl und Wärmebehandlung präzise angepasst werden, um spezifische Belastungs- oder Umweltanforderungen zu erfüllen.
Inhärente Risiken: Erfordert eine strenge Qualitätskontrolle, um die Gas- und Schrumpfporosität zu verringern, die die mechanischen Eigenschaften kritischer Komponenten beeinträchtigen kann.
Der metallurgische Prozess beruht auf dem Erhitzen von Aluminiumlegierungen über ihren Schmelzpunkt und dem Einbringen des flüssigen Metalls in eine vorgeformte Form. Das Metall verfestigt sich und nimmt die exakte Innenform des Hohlraums an. Diese nahezu endkonturnahe Fähigkeit bildet die Grundlage für die Massenfertigung. Es eliminiert die massive Materialverschwendung, die mit der schweren CNC-Bearbeitung aus Vollblöcken verbunden ist. Wenn Sie ein komplexes Gehäuse aus Billet bearbeiten, werden oft 80 % des Rohmaterials in Späne umgewandelt. Beim Gießen wird dieses Verhältnis umgekehrt, sodass fast das gesamte geschmolzene Material für das endgültige Teil verwendet wird.
Die Wahl dieses Prozesses gegenüber der CNC-Bearbeitung erfordert die Erfüllung bestimmter Erfolgskriterien. Wir achten auf drei Hauptindikatoren, bevor wir eine Umstellung auf Gusskomponenten empfehlen:
Das Projekt erfordert komplexe Innengeometrien wie Kühlmäntel oder Flüssigkeitskanäle, die mit Standard-Schaftfräsern physikalisch nicht erreichbar sind.
Der Produktionslauf überschreitet die Break-Even-Volumenschwelle und beginnt in der Regel bei etwa 2.000 bis 5.000 Einheiten pro Jahr, abhängig von den Werkzeugkosten.
Das Design erfordert eine aggressive Reduzierung des Materialabfalls, um die Gewichtsziele zu erreichen, ohne die Ausgaben für Rohmaterialien zu erhöhen.
Aluminium ist kein einheitliches Material. Die Eigenschaften variieren drastisch je nach ausgewählter spezifischer Legierung. Die Wahl der falschen Legierung garantiert eine suboptimale Leistung, unabhängig von der verwendeten Gussmethode. Wir kategorisieren diese Legierungen nach ihren primären Legierungselementen, normalerweise Silizium, Kupfer oder Magnesium.
Legierungsgrad | Primäre Legierungselemente | Hauptmerkmale | Gängige Anwendungen in der Werkstatt |
|---|---|---|---|
A380 | Silizium, Kupfer | Hervorragende Fließfähigkeit, beständig gegen Heißrissbildung, hohe Stabilität. | Allgemeine Gehäuse, Getriebe, Elektronikgehäuse. |
A356 | Silizium, Magnesium | Hohe Festigkeit, ausgezeichnete Duktilität, reagiert auf T6-Wärmebehandlung. | Strukturhalterungen, Aufhängungskomponenten, Teile für die Luft- und Raumfahrt. |
A360 | Silizium, Magnesium | Hervorragende Korrosionsbeständigkeit, hervorragende Druckdichtigkeit. | Marine-Hardware, Flüssigkeitspumpengehäuse, Outdoor-Infrastruktur. |
Aluminium besitzt ein spezifisches Gewicht von etwa 2,7 g/cm³. Gusseisen und Stahl liegen bei etwa 7,8 g/cm³. Diese grundlegende physikalische Eigenschaft ermöglicht es Ingenieuren, Komponenten zu konstruieren, die fast zwei Drittel weniger wiegen als ihre Gegenstücke aus Eisen, ohne Einbußen bei der strukturellen Steifigkeit hinnehmen zu müssen. Diese Materialeffizienz treibt moderne technische Entscheidungen in zahlreichen Bereichen voran, in denen sich die Masse direkt auf die Leistung auswirkt.
Leichtbau wirkt sich direkt auf die nachgelagerte Logistik und die Leistung beim Endverbrauch aus. Leichtere Komponenten reduzieren das Frachtgewicht und senken die Transportkosten. Bei Automobilanwendungen verbessert die Reduzierung der ungefederten Masse die Kraftstoffeffizienz und Fahrdynamik. Bei Industrieanlagen verringern leichtere Teile die Ermüdung des Bedieners und senken den Leistungsbedarf der Motoren und Aktuatoren, die die Maschinen antreiben. Sie können den gesamten Antriebsstrang einer Maschine verkleinern, wenn das strukturelle Chassis 50 % weniger wiegt.
Aluminiumguss weist bei sekundären CNC-Bearbeitungsvorgängen ein hervorragendes metallurgisches Verhalten auf. Das Material splittert leicht und bildet keine langen, zähen Späne. Dies verhindert ein Verheddern des Werkzeugs und ermöglicht eine schnelle Spanabfuhr. Aluminium leitet außerdem Wärme schnell ab. Diese Wärmeleitfähigkeit verhindert einen lokalen Wärmestau an der Schneidkante und verlängert so die Lebensdauer von Hartmetall-Schneidwerkzeugen drastisch. Maschinisten können Spindelgeschwindigkeiten und Vorschübe viel höher steigern als bei Stahl oder Titan.
Das Erreichen einer endkonturnahen Form reduziert das Gesamtvolumen des zu entfernenden Materials. Anstatt tiefe Taschen aus einem massiven Block herauszufräsen, müssen CNC-Maschinen nur wenige Millimeter von Passflächen abtragen oder vorgefertigte Löcher bohren. Dadurch verkürzen sich die CNC-Zykluszeiten von Stunden auf Minuten. Reduzierte Zykluszeiten ermöglichen eine enorme Skalierbarkeit der Produktion und ermöglichen es Herstellern, anspruchsvolle Lieferpläne einzuhalten, ohne Dutzende neuer Fräszentren kaufen zu müssen.
Ingenieure können die physikalischen Eigenschaften bestimmter Legierungen durch thermische Nachbearbeitung anpassen. Der T6-Wärmebehandlungszyklus ist die in Gießereien am häufigsten verwendete Methode. Dabei wird das Metall bei hohen Temperaturen lösungsglühend behandelt, in Wasser schnell abgeschreckt und anschließend in einem Ofen künstlich gealtert. Dieser Prozess verändert die innere Kornstruktur und erhöht die Streckgrenze und Oberflächenhärte deutlich.
Diese thermische Verarbeitung ermöglicht es den Teams, Duktilität und Zugfestigkeit je nach Endanwendung auszugleichen. Ein Bauteil, das starken Stoßbelastungen ausgesetzt ist, erfordert eine höhere Duktilität, um Energie absorbieren zu können, ohne zu brechen. Eine statische Strukturhalterung erfordert eine hohe Streckgrenze, um Verformungen unter konstanter Belastung zu verhindern. Die richtige Auswahl der Legierung in Kombination mit einer präzisen Wärmebehandlung erfüllt beide Extreme. Wir spezifizieren oft A356-T6, wenn ein Teil Ermüdungszyklen mit hoher Belastung überstehen muss.
Aluminium durchläuft auf natürliche Weise einen Passivierungsprozess, wenn es Sauerstoff ausgesetzt wird. Es bildet sofort eine mikroskopisch kleine, dichte Schicht aus Aluminiumoxid auf seiner Oberfläche. Diese Oxidschicht versiegelt das darunter liegende Metall und verhindert so eine weitere Oxidation. Im Gegensatz zu Stahlrost, der abblättert und frisches Metall dem Zerfall aussetzt, bleibt die Aluminiumoxidschicht stabil und selbstreparierend, wenn sie während der Installation oder des Betriebs zerkratzt wird.
Aufgrund dieser inhärenten Dichtungsleistung eignet sich Aluminiumguss hervorragend für raue Umgebungen. Komponenten, die Feuchtigkeit, Streusalz oder Industriechemikalien ausgesetzt sind, behalten ihre strukturelle Integrität über eine lange Lebensdauer. Für viele Anwendungen sind keine sekundären Schutzbeschichtungen erforderlich. Durch den Verzicht auf Lackieren, Pulverbeschichten oder Eloxieren wird der Fertigungsablauf rationalisiert und ein ganzer Schritt in der Lieferkette entfällt.
Unter Druck fließt flüssiges Metall in mikroskopisch kleine Spalten. Diese Fähigkeit ermöglicht es Herstellern, dünne Wände, innere Hohlräume und komplizierte Merkmale zu gießen, deren Bearbeitung aus einem massiven Knüppel unmöglich oder zu kostspielig wäre. Formschrägen, Montagevorsprünge und Verstärkungsrippen integrieren sich direkt in das Formdesign. Sie können eine innere Wabenstruktur gießen, um die Steifigkeit zu maximieren und gleichzeitig das Gewicht zu minimieren.
Diese geometrische Freiheit bietet einen strategischen Vorteil für die Baugruppenkonsolidierung. Ingenieure können nicht standardmäßige Aluminiumgussteile entwerfen , um mehrteilige geschweißte oder verschraubte Baugruppen zu ersetzen. Durch die Zusammenführung von fünf separat bearbeiteten und geschweißten Teilen in einem einzigen Gussteil entfällt der Montageaufwand, beseitigt schwache Schweißverbindungen und reduziert die Gesamtstückliste. Weniger Teile bedeuten weniger Fehlerstellen im Feld.
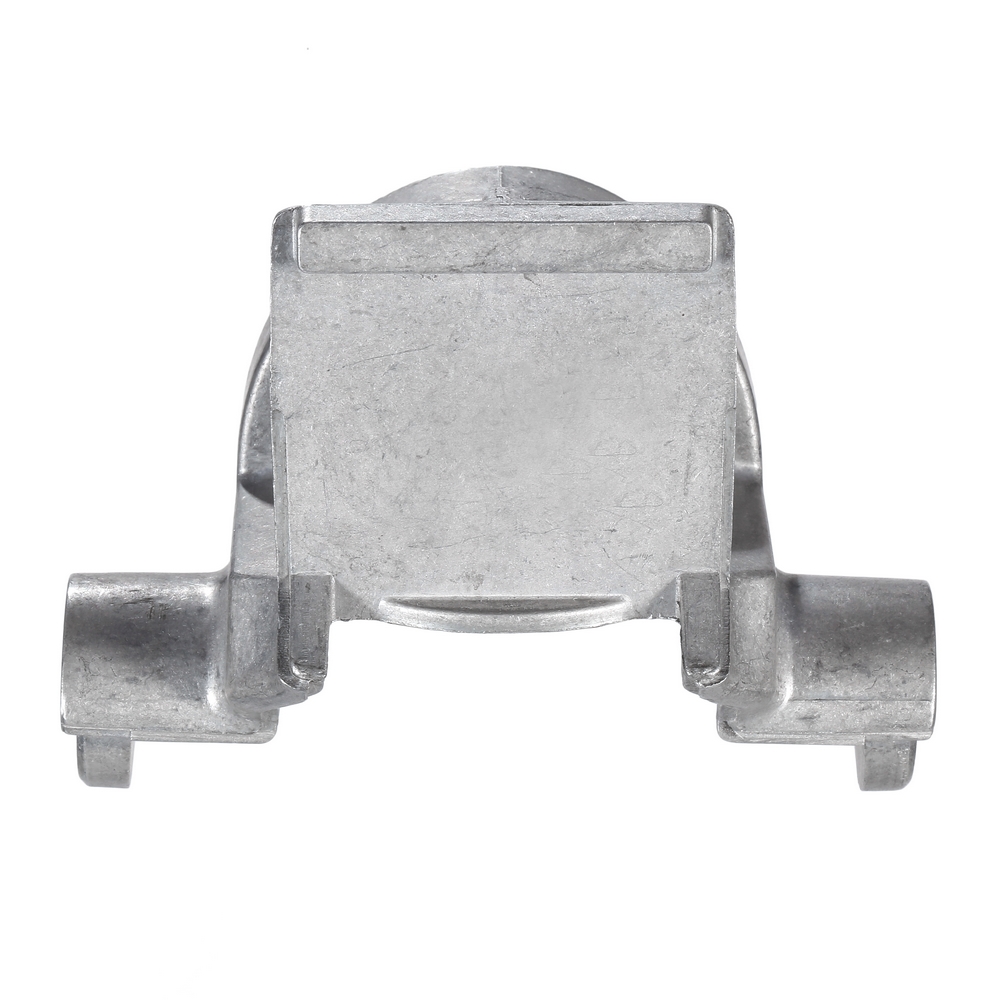
Der Kapitalaufwand, der für Matrizen aus gehärtetem Stahl oder die Herstellung komplexer Muster erforderlich ist, stellt die größte Eintrittsbarriere dar. Hochdruckmatrizen erfordern hochwertigen H13-Werkzeugstahl. Die Bearbeitung dieser Matrizen erfordert langsames, präzises CNC-Fräsen und Funkenerosion (EDM). Anschließend müssen die Gussformen einer speziellen Wärmebehandlung unterzogen werden, um dem thermischen Schock des bei hohen Geschwindigkeiten eingespritzten geschmolzenen Aluminiums standzuhalten.
Diese hohe Anfangsinvestition erfordert einen strikten Break-Even-Punkt. Gussteile sind für die Herstellung von Prototypen oder Kleinserien selten kosteneffektiv. Die Amortisation enormer Werkzeugkosten über eine Auflage von 500 Teilen führt zu unrentablen Stückkosten. Die Bearbeitung aus Knüppeln bleibt die logische Wahl, bis die Produktionsmengen Tausende erreichen. Sie müssen über einen garantierten, mehrjährigen Produktionsvertrag verfügen, um das Schneiden einer Stahlstanze zu rechtfertigen.
Porosität ist nach wie vor der häufigste Fehler bei Gussbauteilen. Gasporosität entsteht, wenn während der Einspritzphase Luft oder Wasserstoff in der Metallschmelze eingeschlossen wird. Beim Erstarren des Metalls bildet das Gas kugelförmige Hohlräume. Bei ungleichmäßiger Abkühlung entsteht Schrumpfporosität. Dickere Teile des Gussstücks kühlen langsamer ab als dünne Wände, ziehen flüssiges Metall weg und hinterlassen gezackte, unregelmäßige Hohlräume im Inneren des Teils.
Diese inneren Hohlräume begrenzen die Belastbarkeit des Teils. Sie wirken als Spannungskonzentratoren dort, wo bei Ermüdungsbelastung Risse entstehen. Porosität erschwert auch sekundäre Prozesse. Beim Versuch, ein poröses Gussstück zu schweißen, dehnt sich das eingeschlossene Gas aus und bläst das Schweißbad aus. Wenn Standard-Hochdruck-druckgusss Hochtemperatur-Wärmebehandlungen ausgesetzt werden, dehnt sich das eingeschlossene Gas häufig aus, was zu starker Blasenbildung an der Oberfläche und Dimensionsverzug führt.
Die Oberflächenbeschaffenheit variiert je nach Gussverfahren stark. Sandguss erzeugt eine raue, körnige Textur, die dem in der Form verwendeten Sand entspricht. Hochdruckverfahren führen zu einer viel glatteren Oberfläche, Fließspuren, Kaltabschlüsse und kleinere Oberflächenfehler bleiben jedoch weiterhin üblich. Ohne Nachpolieren ist es nicht möglich, direkt aus der Form einen Spiegelglanz zu erzielen.
Während moderne Formen enge Maßtoleranzen erreichen, können sie nicht mit der Präzision einer CNC-Fräse mithalten. Die Schrumpfraten variieren geringfügig je nach der genauen Legierungscharge, der Umgebungsfeuchtigkeit und den Kühlbedingungen. Kritische Passflächen, Lagerzapfen und Gewindelöcher erfordern fast immer eine sekundäre CNC-Bearbeitung, um genaue technische Spezifikationen zu erfüllen. Sie können keine Toleranz für die Lagerpresspassung angeben; Sie müssen es bearbeiten.
Die Auswahl der richtigen Gießmethode hängt ganz von Ihrem Volumen, Ihren Toleranzanforderungen und Ihrem Budget ab. Wir schlüsseln die drei Hauptmethoden auf, die in der Werkstatt zum Einsatz kommen.
Gießmethode | Ideales Produktionsvolumen | Werkzeugkosten | Oberflächenbeschaffung | Bester Anwendungsfall |
|---|---|---|---|---|
Hochdruck Druckguss (HPDC) | 10.000+ Einheiten/Jahr | Sehr hoch | Gut bis ausgezeichnet | Dünnwandige Gehäuse, Automobilgehäuse. |
Sandguss | 100 - 2.000 Einheiten/Jahr | Niedrig | Rough | Große Motorblöcke, schwere Pumpengehäuse. |
Investitionskaste | 500 - 5.000 Einheiten/Jahr | Mittel bis Hoch | Exzellent | Komplexe Luft- und Raumfahrtteile, medizinische Geräte. |
Bei dieser Methode wird geschmolzenes Metall unter enormem hydraulischen Druck in eine Stahlform eingespritzt. Es zwingt das Metall in dünne Abschnitte, bevor es erstarren kann. HPDC eignet sich am besten für großvolumige, dünnwandige Teile, die enge Toleranzen und eine schnelle Produktionskapazität erfordern. Die Zykluszeiten sind extrem schnell und werden oft in Sekunden gemessen. Eine einzelne Maschine kann pro Schicht Tausende von Teilen abpumpen.
Die Kompromisse sind erheblich. HPDC verursacht die höchsten Werkzeugkosten aller Methoden. Der turbulente Injektionsprozess birgt das größte Risiko für eingeschlossene Gasporosität. Aufgrund dieses internen Gases sind Standard-HPDC-Teile im Allgemeinen nicht mit Hochtemperatur-Wärmebehandlungen oder Strukturschweißen kompatibel. Sie verwenden HPDC für Abdeckungen und Gehäuse, nicht für hochbeanspruchte Aufhängungsarme.
Beim Sandguss wird eine Mischung aus Sand und Bindemitteln verwendet, die um ein wiederverwendbares Modell gepackt ist, um den Formhohlraum zu erzeugen. Der Schimmel wird nach einmaligem Gebrauch zerstört. Diese Methode eignet sich am besten für kleine bis mittlere Volumina, massive Teile oder Komponenten, die komplexe interne Kerne erfordern. Motorblöcke und große Pumpengehäuse sind stark auf dieses Verfahren angewiesen, da Sie riesige Metallbrocken gießen können, ohne eine Millionen-Dollar-Stahlform bauen zu müssen.
Im Vergleich zu Stahlmatrizen sind die Werkzeugkosten wesentlich geringer. Allerdings sind die Produktionsraten drastisch langsamer. Die resultierende Oberflächenbeschaffenheit ist rau und die Maßtoleranzen sind größer. Auf diese Weise hergestellte Teile erfordern deutlich mehr Nachbearbeitung, um funktionelle Passflächen zu erzielen. Sie werden mehr Zeit damit verbringen, ein Sandgussteil auf der CNC-Fräse zu reinigen.
Dieser Prozess beginnt damit, dass Wachs in eine Aluminiumform eingespritzt wird, um ein Muster zu erzeugen. Das Wachsmodell wird in eine Keramikaufschlämmung getaucht, um eine harte Schale zu bilden. Das Wachs wird ausgeschmolzen und geschmolzenes Aluminium in die hohle Keramikschale gegossen. Es eignet sich am besten für extreme Präzision, komplexe Geometrien und spezielle Legierungen.
Feinguss liefert eine hervorragende Oberflächengüte und außergewöhnliche Maßhaltigkeit. Es ist ideal für komplexe Bauteile, bei denen eine Nachbearbeitung aufgrund der Innengeometrie physikalisch nicht möglich ist. Der Hauptnachteil sind höhere Stückkosten aufgrund des arbeitsintensiven, mehrstufigen Prozesses zum Aufbau der Keramikschale. Wir verwenden dies für Turbinenschaufeln und komplizierte Flüssigkeitsverteiler.
Aluminium bietet eine hervorragende thermische und elektrische Leitfähigkeit und ist daher ein wichtiger Bestandteil in der Energieverteilung und Telekommunikation. Infrastrukturhardware muss jahrzehntelangem Einsatz im Freien standhalten und gleichzeitig die durch elektrische Ströme erzeugte Wärme ableiten. Die natürliche Passivierungsschicht des Materials verhindert eine Verschlechterung durch Regen, Schnee und UV-Einstrahlung.
Ingenieure spezifizieren häufig den Guss von Aluminium-Buchsensteckverbindern für die Netzinfrastruktur. Diese Steckverbinder erfordern eine strenge Dimensionsstabilität, um sichere elektrische Kontakte unter schwankenden thermischen Belastungen aufrechtzuerhalten. Der Gussprozess ermöglicht die Integration schwerer Wärmeableitungsrippen direkt in den Steckerkörper und sorgt so für ein optimales Wärmemanagement ohne Nachmontage. Sie gießen die Lamellen direkt in das Gehäuse ein und maximieren so die Kühloberfläche.
Absturzsicherungs- und Schwerlastanlagen erfordern hochfeste, leichte und ausfallsichere Komponenten. Die von den Arbeitern getragene Ausrüstung muss leicht genug sein, um Ermüdung vorzubeugen, aber stark genug, um einen plötzlichen Sturz aufzufangen. Aluminium sorgt für das nötige Verhältnis von Festigkeit zu Gewicht für Karabiner, Flaschenzüge und Seilgreifer, die auf Baustellen eingesetzt werden.
Die Technik hinter dem Guss des Aluminium-Sicherheitsseilgehäuses legt Wert auf absolute strukturelle Integrität. Diese lebenswichtigen Anwendungen erfordern strenge zerstörungsfreie Prüfungen (NDT). Gießereien müssen fortschrittliche vakuumunterstützte Gießtechniken einsetzen, um sicherzustellen, dass es keine innere Porosität gibt, gefolgt von einer 100-prozentigen Röntgenprüfung, bevor die Gehäuse für den Zusammenbau freigegeben werden. Ein einziger Hohlraum in einem Sicherheitsgehäuse kann zu einem katastrophalen Ausfall auf der Baustelle führen.
Der medizinische Sektor verlässt sich auf Aluminium aufgrund seiner ungiftigen Eigenschaften und seiner hervorragenden Dichtungsleistung. Krankenhausgeräte müssen dem täglichen Abwischen mit aggressiven chemischen Desinfektionsmitteln standhalten, ohne sich zu verschlechtern oder zu korrodieren. Die glatte, porenfreie Oberfläche des Metalls verhindert nach der Bearbeitung oder Beschichtung das Eindringen von Bakterien und hält strengen Sterilisationsprotokollen stand.
Aluminiumguss ist in Gehäusen für OP-Leuchten, Gehäusen von bildgebenden Geräten und mobilen Wagengestellen weit verbreitet. Die leichte Beschaffenheit des Metalls stellt sicher, dass Krankenschwestern und Techniker schwere Diagnosegeräte problemlos durch Krankenhauskorridore manövrieren können. Seine Steifigkeit sorgt dafür, dass optische und bildgebende Komponenten während des Transports perfekt ausgerichtet bleiben. Sie können kein Gehäuseflex haben, wenn darin empfindliche Laseroptiken untergebracht sind.
Automobilhersteller verwenden Aluminiumguss für Motorblöcke, Getriebegehäuse und strukturelle Aufhängungshalterungen. Leichtbau steht in direktem Zusammenhang mit einer verbesserten Kraftstoffeffizienz, einer größeren Batteriereichweite von Elektrofahrzeugen und der Einhaltung strenger Emissionsvorschriften. Die Möglichkeit, komplexe Kühlmäntel direkt in einen Motorblock einzugießen, ist unersetzlich. Sie können diese inneren Wassermäntel nicht aus einem massiven Block bearbeiten.
Anwendungen in der Luft- und Raumfahrt erfordern noch strengere Kontrollen. Während die Luft- und Raumfahrtindustrie für kritische Flugflächen stark auf bearbeitete Knüppel angewiesen ist, spielt Aluminiumguss eine wichtige Rolle bei der Kabineninfrastruktur, Sitzrahmen und nicht strukturellen Elektronikgehäusen. Jedes Gramm, das in einem Flugzeug eingespart wird, führt direkt zu einer höheren Nutzlastkapazität und einem geringeren Treibstoffverbrauch. Gießereien, die Teile für die Luft- und Raumfahrt liefern, arbeiten nach den strengen AS9100-Qualitätsstandards.
Um zu bestimmen, wann der Übergang von der CNC-Bearbeitung von Bill-Aluminium zu Investitionen in Gussformen erfolgen sollte, ist eine strenge Volumenanalyse erforderlich. Bei der Bearbeitung von Knüppeln fallen keine Werkzeugkosten an, der Stückpreis ist jedoch aufgrund von Maschinenzeit und Materialverschwendung hoch. Beim Casting wird diese Gleichung umgedreht, da ein hohes Anfangskapital erforderlich ist, die Kosten pro Einheit jedoch nur geringfügig sind.
Die Break-Even-Volumenschwelle liegt je nach geometrischer Komplexität typischerweise zwischen 2.000 und 5.000 Einheiten pro Jahr. Ein einfacher Block könnte 10.000 Einheiten erfordern, um einen Würfel zu rechtfertigen. Ein hochkomplexes Gehäuse mit Hohlräumen im Inneren rechtfertigt möglicherweise Sandgusswerkzeuge mit einer Stückzahl von nur 500 Einheiten. Ingenieure müssen das prognostizierte Lebenszyklusvolumen mit dem Werkzeugamortisationsplan abgleichen. Wenn der Produktlebenszyklus nur ein Jahr beträgt, bleiben Sie bei der maschinellen Bearbeitung.
Die Materialkosten schwanken je nach globalen Rohstoffpreisen. Gießereien passen die Stückpreise mithilfe von Legierungszuschlägen an, die an die London Metal Exchange (LME) gebunden sind. Käufer müssen den Unterschied zwischen den Kosten für Sekundäraluminium (recycelt) und Primäraluminium verstehen. Die meisten Druckgusslegierungen wie A380 verwenden Sekundäraluminium, wodurch die Materialkosten relativ niedrig und stabil bleiben.
Hochleistungslegierungen, die Primäraluminium erfordern, wie z. B. A356, sind mit einem Aufpreis verbunden. Die für die strukturelle Integrität erforderliche Reinheit verhindert die Verwendung von Standard-Recyclingschrott. Beschaffungsteams müssen diese Rohstoffprämien in ihre langfristigen Produktionsprognosen einbeziehen, um unerwartete Budgetüberschreitungen zu vermeiden. Fragen Sie immer Ihre Gießerei, ob ihr Angebot an den Materialpreis gebunden ist oder mit dem Marktindex schwankt.
Die Minderung interner Mängel erfordert strenge Inspektionsmethoden in der Gießerei. Gießereien müssen eine Röntgeninspektion durchführen, um interne Gas- und Schrumpfporosität vor dem Versand der Teile zu erkennen. Diese zerstörungsfreie Prüfung stellt sicher, dass nur strukturell einwandfreie Komponenten das Montageband erreichen. Röntgenparameter müssen auf der Grundlage der kritischen Funktion des Teils spezifischen ASTM-Standards entsprechen.
Oberflächenfehler erfordern unterschiedliche Protokolle. Die Farbeindringprüfung deckt mikroskopisch kleine Oberflächenrisse auf, die mit bloßem Auge nicht sichtbar sind. Für Maßgenauigkeit prüfen Koordinatenmessgeräte (KMG) kritische Passflächen und bearbeitete Merkmale, um die Einhaltung strenger geometrischer Bemaßungs- und Toleranzvorgaben (GD&T) zu überprüfen. Wir lehnen jede Charge ab, die die CMM-Maßprüfung nicht besteht.
Eine erfolgreiche Produktion hängt stark vom Design for Manufacturability ab. Ingenieure müssen frühzeitig in der Entwurfsphase Gussspezialisten einbeziehen. Ein für die CNC-Bearbeitung konzipiertes Teil wird in einer Gussform versagen. DFM-Prüfungen ermitteln die notwendigen Entformungswinkel, damit das Teil aus der Form ausgeworfen werden kann, ohne abzufressen oder am Stahl zu kleben.
Durch die Aufrechterhaltung gleichmäßiger Wandstärken wird eine ungleichmäßige Abkühlung und eine daraus resultierende Schrumpfporosität verhindert. Wenn sich dicke und dünne Abschnitte überschneiden, müssen Gießereien strategische Anguss- und Überlaufsysteme entwerfen, um flüssiges Metall in die schrumpfenden Bereiche zu leiten. Simulationssoftware modelliert dieses thermische Verhalten und ermöglicht es Ingenieuren, die Formkonstruktion vor dem Schneiden von Stahl zu optimieren. Wir führen Strömungssimulationen für jedes neue Teil durch, um vorherzusagen, wo Luft eingeschlossen wird.
Die Auswahl der richtigen Gießerei entscheidet über den Projekterfolg. Beschaffungsteams müssen potenzielle Lieferanten anhand strenger Kriterien prüfen. ISO 9001- oder IATF 16949-Zertifizierungen stellen eine Grundlage für das Qualitätsmanagement dar. Technische Fähigkeiten sind jedoch wichtiger als Papierkram.
Bewerten Sie die internen Werkzeugkapazitäten der Gießerei. Gießereien, die ihre eigenen Formen bauen und warten, reagieren schneller auf technische Änderungen und Werkzeugverschleiß. Bewerten Sie ihre sekundäre Bearbeitungskapazität. Ein Lieferant, der unter einem Dach gießt, bearbeitet und wärmebehandelt, beseitigt logistische Engpässe und übernimmt die volle Verantwortung für die endgültigen Teileabmessungen. Sie möchten, dass ein Anbieter für den fertigen Druck verantwortlich ist, und nicht drei verschiedene Geschäfte, die aufeinander mit dem Finger zeigen.
Aluminiumguss ist ein hocheffizienter, skalierbarer Herstellungsprozess. Es bietet außergewöhnliche Materialeffizienz und schnelle Produktionszyklen, vorausgesetzt, das Produktionsvolumen rechtfertigt die Werkzeuginvestition und das Design ist für die Gießbarkeit optimiert. Durch die Möglichkeit, Baugruppen zu konsolidieren und mechanische Eigenschaften anzupassen, ist es der maschinellen Bearbeitung bei Großserien überlegen. Beschaffungs- und Konstruktionsteams müssen ihr Jahresvolumen, die erforderlichen mechanischen Eigenschaften und die geometrische Komplexität abwägen, bevor sie sich auf eine bestimmte Methode festlegen. Hochdruck druckguss eignet sich für große Mengen dünnwandiger Teile, während Sand- und Feinguss für kleinere Mengen oder extreme Komplexität geeignet sind.
Beauftragen Sie eine qualifizierte Gießerei mit einer umfassenden DFM-Überprüfung Ihrer aktuellen CAD-Modelle, um die erforderlichen Formschrägen und gleichmäßigen Wandstärken zu ermitteln.
Fordern Sie einen detaillierten Werkzeugamortisationsplan an, der auf Ihrem voraussichtlichen Produktionsvolumen für drei Jahre basiert, um den Break-Even-Punkt zu bestätigen.
Beginnen Sie mit Sandguss-Prototypen, um die mechanische Leistung und Passung zu validieren, bevor Sie Kapital in Hochdruckmatrizen aus gehärtetem Stahl investieren.
Definieren Sie klare Porositätsakzeptanzkriterien und geben Sie erforderliche ZfP-Prüfmethoden wie Röntgen- oder Farbeindringprüfungen direkt in Ihren Konstruktionszeichnungen an.
A: Der typische Schwellenwert liegt zwischen 5.000 und 10.000 Einheiten pro Jahr. Dieses Volumen ist erforderlich, um die hohen Anschaffungskosten für Werkzeuge aus gehärtetem Stahl zu amortisieren. Bei hochkomplexen Teilen, bei denen die CNC-Bearbeitung außergewöhnlich langsam ist, kann die Gewinnschwelle auf 2.000 Einheiten sinken.
A: Billet-Aluminium ist aufgrund seiner dichten, kontinuierlichen und geschmiedeten Kornstruktur im Allgemeinen stärker. Gussteile besitzen eine unregelmäßigere Kornstruktur und eine inhärente Mikroporosität. Allerdings können bestimmte Gusslegierungen wie A356 durch T6-Wärmebehandlung optimiert werden, um Festigkeitsniveaus zu erreichen, die für schwere Strukturanwendungen geeignet sind.
A: Standard-Hochdruck-druckgusss sind schwierig zu schweißen, da sich die Porosität des eingeschlossenen Gases ausdehnt und das Schweißbad beeinträchtigt. Allerdings sind Sandgussteile, Feingussteile und vakuumunterstützte druckgusss unter Verwendung von Niedriggaslegierungen gut schweißbar.
A: A380 ist eine Silizium-Kupfer-Legierung, die für hervorragende Fließfähigkeit, Gießbarkeit und niedrige Kosten bekannt ist und damit zum Standard für allgemeines druckguss wird. A356 ist eine Silizium-Magnesium-Legierung, die eine hohe Festigkeit und ausgezeichnete Dehnung bietet und gut auf Wärmebehandlung reagiert, was sie ideal für Strukturteile macht.
A: Gießereien verhindern Porosität, indem sie vakuumunterstütztes Gießen nutzen, um vor dem Einspritzen Luft aus der Form zu evakuieren. Sie verlassen sich außerdem auf ein optimiertes Angussdesign mittels thermischer Simulationssoftware, um eine gleichmäßige Kühlung zu gewährleisten, kombiniert mit einer strengen Temperaturkontrolle des geschmolzenen Metalls.
A: Ja. Während beim Gießen eine nahezu endkonturnahe Form erreicht wird, erfordern kritische Merkmale wie Gewindebohrungen, Lagerzapfen mit engen Toleranzen und perfekt ebene Passflächen eine sekundäre CNC-Bearbeitung, um genaue technische Spezifikationen zu erfüllen.


