
Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-07-07 Herkunft:Powered


Die Auswahl des richtigen Herstellungsprozesses beim Übergang vom Prototyping zur Produktion birgt enorme finanzielle und betriebliche Risiken. Werkzeuginvestitionen erfordern regelmäßig erhebliche Kapitalaufwendungen. Eine falsche Wahl fesselt Sie an eine Produktionsmethode, die Ihren Produktanforderungen nicht gerecht wird. Es besteht die Gefahr, dass die Teileanforderungen nicht mit der gewählten Herstellungsmethode übereinstimmen. Diese Fehlausrichtung führt direkt zu vorzeitigem Teileausfall, überhöhten Stückkosten oder einer stark verzögerten Markteinführung. Ingenieure müssen mechanische Belastungen, thermische Belastungen, Gewichtsbeschränkungen und ästhetische Anforderungen mit den Produktionsrealitäten in Einklang bringen.
Die Entscheidung zwischen dem Gießen von Metallen und dem Formen von Kunststoffen erfordert einen strengen Vergleichsrahmen. Sie können diese Wahl nicht ausschließlich auf anfängliche Werkzeugangebote stützen. Die Entscheidung hängt vollständig von der Materialwissenschaft, dem erwarteten Produktionsvolumen, der Prozesskomplexität und der Wirtschaftlichkeit der Lebenszykluseinheiten ab. Wenn Sie die grundlegenden Mechanismen jedes Prozesses verstehen, stellen Sie sicher, dass Ihre Endkomponenten die Leistungsstandards erfüllen und gleichzeitig gesunde Gewinnmargen erzielen. In diesem Leitfaden werden die technischen Unterschiede, Materialbeschränkungen und Kostenstrukturen aufgeschlüsselt, um Ihnen bei der Auswahl der optimalen Fertigungsroute für Ihr nächstes Projekt zu helfen.
Materialdivergenz und -breite: Druckguss ist ausschließlich für Metalle (hauptsächlich Aluminium, Zink und Magnesium) bestimmt und bietet eine hervorragende strukturelle Integrität und Wärmeleitfähigkeit. Umgekehrt bietet das Spritzgießen eine wesentlich breitere Palette an Materialoptionen und nutzt Tausende unterschiedlicher thermoplastischer und duroplastischer Polymere für leichte, vielseitige und elektrisch isolierende Teile.
Volumen und Amortisation: Beide Prozesse erfordern ein hohes Anfangskapital für die Werkzeugausstattung, aber Hochdruck-druckguss-Teile erfordern typischerweise höhere Vorabkosten für die Form, die größere Produktionsläufe erfordern, um eine optimale Kosten-pro-Teil-Amortisation zu erreichen.
Prozessvarianten und Kostennuancen: Während beim Standardspritzguss Kunststoffe zum Einsatz kommen, gibt es beim Metallspritzguss (MIM) eine hybride Alternative für kleine, komplexe Metallteile. Allerdings verursacht MIM in der Regel höhere Verarbeitungskosten pro Teil als herkömmliches druckguss.
Toleranzen, Ästhetik und Nachbearbeitung: Druckguss erfordert häufig eine Nachbearbeitung, um enge Toleranzen oder bestimmte Oberflächengüten zu erreichen, während beim Spritzgießen häufig Endformteile mit integrierten Farben und Texturen direkt aus der Form hergestellt werden.
Der Kernmechanismus besteht darin, geschmolzenes Metall unter extremem Druck in einen bearbeiteten Stahlformhohlraum zu drücken. Hydraulikzylinder treiben einen Kolben an und drücken die flüssige Legierung mit hoher Geschwindigkeit in die Matrize. In der Werkstatt sehen wir zwei Hauptvarianten: Heißkammer- und Kaltkammermaschinen. Heißkammermaschinen tauchen den Einspritzmechanismus direkt in die Metallschmelze ein, was bei Legierungen mit niedrigerem Schmelzpunkt wie Zink gut funktioniert. Bei Kaltkammermaschinen ist ein Bediener oder eine Roboterpfanne erforderlich, um bei jedem Zyklus geschmolzenes Metall in die Gießkammer zu befördern, eine Notwendigkeit, die bei Aluminium erforderlich ist, um eine schnelle Verschlechterung der Maschinenkomponenten zu verhindern.
Der Standardproduktionszyklus folgt einer strengen, wiederholbaren Reihenfolge:
Matrizenvorbereitung: Automatisierte Sprühgeräte tragen ein Trennmittel auf Wasserbasis auf die Matrizenhälften auf. Dies kühlt den Stahl ab und verhindert, dass das geschmolzene Metall an den Hohlraumwänden anlötet.
Klemmung: Hochleistungs-Hydraulikkniehebel verriegeln die beiden Formhälften miteinander und halten dem enormen Einspritzdruck stand.
Einspritzen: Der Kolben drückt das geschmolzene Metall in Millisekunden in den Hohlraum.
Kühlung: Das Metall verfestigt sich schnell an den wassergekühlten Stahlwänden.
Auswurf: Die Maschine öffnet sich und ein Netzwerk von Auswerferstiften schiebt das heiße Teil aus dem Werkzeug.
Beschneiden: Eine sekundäre Beschnittpresse schneidet das Angusssystem, Überstände und überschüssige Grate ab.
Durch diese schnelle Injektion werden komplexe Geometrien gefüllt, bevor das Metall gefriert. Durch die Herstellung von Hochdruck-druckguss-Teilen können Ingenieure viel dünnere Wände als durch Schwerkraft- oder Sandgussverfahren erzielen. Der hohe Druck sorgt für eine dichte Materialpackung. Dies führt zu schnellen Zykluszeiten, die oft in Sekundenschnelle gemessen werden, was es für die Massenproduktion äußerst effizient macht.
Beim Spritzgießen werden feste Polymerpellets in einen beheizten Zylinder geleitet. Eine rotierende Kolbenschnecke schmilzt den Kunststoff durch Scherreibung und externe Heizbänder. Die Maschine spritzt dieses niedrigviskose thermoplastische oder duroplastische Polymer in eine geschlossene Metallform. Im Gegensatz zu flüssigem Metall weisen geschmolzene Polymere ein nicht-Newtonsches Fließverhalten auf, was bedeutet, dass sich ihre Viskosität je nach der beim Einspritzen angewendeten Scherrate ändert.
Der Kunststoffformzyklus erfordert eine präzise Kontrolle von Temperatur und Druck:
Plastifizierung: Die Schnecke dreht sich, zieht die Pellets beim Schmelzen nach vorne und mischt sie vor dem Rückschlagring zu einem homogenen Schmelzbad.
Einspritzung: Die Schnecke bewegt sich wie ein Kolben vorwärts und drückt den Kunststoff durch den Anguss, die Angusskanäle und die Anschnitte in die Kavität.
Packen und Halten: Die Maschine übt Haltedruck aus. Durch diesen Druck wird zusätzliches Material in die Kavität gepresst, um die Volumenschrumpfung beim Abkühlen des Kunststoffs auszugleichen.
Kühlung: Wasser- oder Ölkanäle verlaufen durch das Formwerkzeug, um Wärme abzuleiten. Diese Phase dominiert die Gesamtzykluszeit.
Auswerfen: Die Form öffnet sich und Stifte oder Abstreifplatten entnehmen das fertige Teil.
Die Polymerviskosität bestimmt das gesamte Formdesign. Ingenieure müssen Tore, Läufer und Entlüftungsöffnungen sorgfältig dimensionieren, um Kurzschüsse oder eingeschlossenes Gas zu verhindern. Sie müssen die Einspritzgeschwindigkeit ausbalancieren, um ein Verbrennen des Materials durch übermäßige Schererwärmung zu vermeiden und gleichzeitig sicherzustellen, dass sich die Kavität vollständig füllt.
Der Standard-Kunststoffspritzguss unterscheidet sich grundlegend vom Metallspritzguss (MIM). MIM fungiert als hybride Alternative. Bei dem Verfahren wird feines Metallpulver mit einem Polymerbindemittel vermischt, um einen Ausgangsstoff zu erzeugen. Die Maschine formt dieses Ausgangsmaterial wie Kunststoff. Das resultierende „Grünteil“ wird dann einem chemischen oder thermischen Entbinderungsprozess unterzogen, um das Polymer zu entfernen. Abschließend werden die Metallpartikel in einem Hochtemperatur-Sinterofen miteinander verschmolzen.
MIM konkurriert nur unter bestimmten Bedingungen direkt mit dem Gießen. Es zeichnet sich durch die Herstellung sehr kleiner, hochkomplexer Stahlteile aus. MIM bietet niedrigere Werkzeugkosten für komplexe Geometrien, da die Formen den Temperaturen des geschmolzenen Metalls nicht standhalten. Allerdings verursacht MIM deutlich höhere laufende Prozesskosten. Die mehrstufigen Entbinderungs- und Sinterphasen erfordern im Vergleich zu einem einstufigen Gießzyklus mehr Zeit, Energie und Arbeitsaufwand. Darüber hinaus schrumpfen MIM-Teile beim Sintern um 15 bis 20 %, was eine außergewöhnliche Werkzeugkonstruktion erfordert, um die endgültigen Maßtoleranzen einzuhalten.
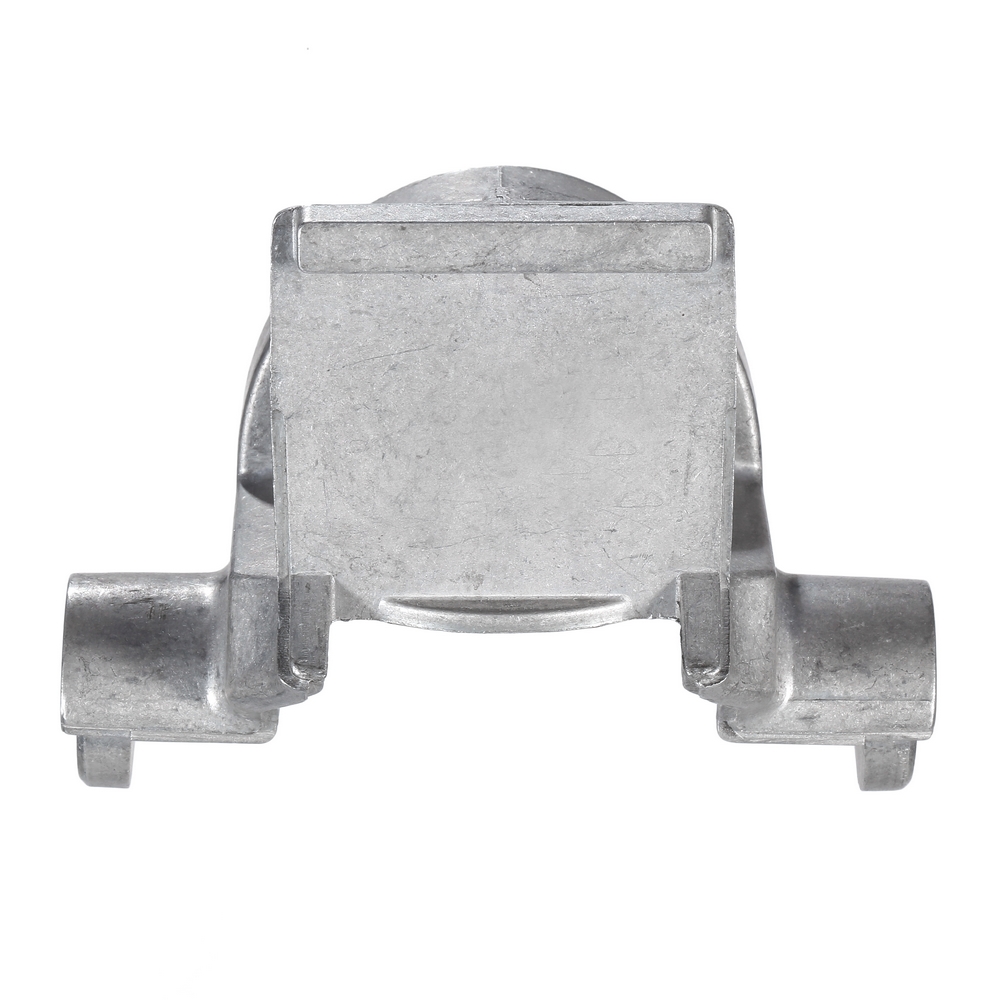
Ingenieure verlassen sich bei Gusskomponenten hauptsächlich auf drei Metallfamilien. Jedes bietet unterschiedliche mechanische Vorteile für strukturelle Anwendungen. Sie müssen die Legierung auf die spezifischen Umweltanforderungen des Endprodukts abstimmen.
Aluminium: Dieses Metall dominiert die Branche. Teile aus Aluminiumlegierung druckguss bieten ein außergewöhnliches Verhältnis von Festigkeit zu Gewicht. Gängige Sorten wie A380 und A360 behalten auch bei hoher Belastung eine strenge Dimensionsstabilität bei. Aluminium bietet außerdem eine hervorragende Wärmeleitfähigkeit und ist daher die Standardwahl für Kühlkörper, Getriebegehäuse und Motorkomponenten. Es ist gut korrosionsbeständig, insbesondere wenn es eloxiert oder pulverbeschichtet ist.
Zink: Zinklegierungen lassen sich leicht in komplizierte Formdetails einfließen. Teile aus Zinklegierung druckguss bieten eine hohe Duktilität und hervorragende Schlagfestigkeit. Güten wie Zamak 3 und Zamak 5 eignen sich sehr gut für die Oberflächenbeschichtung und eignen sich daher ideal für dekorative Beschläge. Darüber hinaus hat Zink einen niedrigeren Schmelzpunkt als Aluminium. Diese niedrigere Temperatur verlängert die Lebensdauer des Stahlformwerkzeugs erheblich und ermöglicht oft die Herstellung von über einer Million Schüssen mit einer einzigen Matrize.
Magnesium: Magnesium erfüllt ultraleichte Anforderungen. Legierungen wie AZ91D wiegen weniger als Aluminium und behalten gleichzeitig eine hervorragende Steifigkeit. Es bietet außerdem eine Abschirmung gegen natürliche elektromagnetische Störungen (EMI) und Hochfrequenzstörungen (RFI) für elektronische Gehäuse. Aufgrund seiner Entflammbarkeit in geschmolzener und pulverförmiger Form erfordert Magnesium jedoch spezielle Handhabungseinrichtungen.
Das Spritzgießen bietet eine erstaunliche Vielfalt an Materialoptionen. Ingenieure können aus Tausenden verschiedener Polymere auswählen, die auf spezifische Umgebungsbedingungen zugeschnitten sind. Wir unterteilen diese im Allgemeinen in amorphe und teilkristalline Strukturen, die sich während der Abkühlphase jeweils unterschiedlich verhalten.
Zu den gängigen Thermoplasten gehören ABS für Schlagfestigkeit, Polycarbonat (PC) für optische Klarheit und Nylon (PA) für reibungsarme Verschleißoberflächen. Hochleistungsfähige technische Harze wie PEEK oder PEI (Ultem) können Dauerbetriebstemperaturen von über 200 °C standhalten, was herkömmliche Metallanwendungen übersteigt. Duroplaste, die beim Erhitzen dauerhaft vernetzen, sorgen für extreme chemische Beständigkeit und strukturelle Steifigkeit.
Sie können diese Basisharze leicht modifizieren. Durch die Zugabe von Glasfasern oder Kohlenstoffverstärkungen wird die Zugfestigkeitslücke zwischen Kunststoffen und Metallen geschlossen. Ein mit 30 % Glas gefülltes Nylon weist im Vergleich zu seinem ungefüllten Gegenstück eine enorme Steifigkeit auf. Ein großer Vorteil ist die große Materialvielfalt. Sie können benutzerdefinierte Farbstoffe direkt im Rohmaterial angeben. Für die Außenbelichtung können Sie UV-Stabilisatoren hinzufügen. Sie können Flammschutzmittel mischen, um strenge Sicherheitsstandards für Unterhaltungselektronik zu erfüllen. Diese Vielseitigkeit ermöglicht eine präzise Abstimmung der physikalischen Eigenschaften des Endteils.
Gussmetalle übertreffen geformte Kunststoffe von Natur aus in Bezug auf die Rohtragfähigkeit. Metallbauteile weisen eine hohe Streckgrenze auf und widerstehen Verformungen bei starker mechanischer Beanspruchung. Sie behalten ihre strukturelle Integrität über einen weiten Temperaturbereich hinweg. Wenn Sie eine Halterung zum Halten einer schweren Motorbaugruppe konstruieren, sorgt Aluminium oder Zink für die nötige Steifigkeit, ohne übermäßig viel Platz zu benötigen.
Bei Kunststoffen gibt es unterschiedliche Fehlerarten. Polymere neigen zum Kriechen. Sie verformen sich unter Dauerbelastung im Laufe der Zeit langsam, insbesondere bei erhöhten Temperaturen. Während technische Harze Aufprallenergie effektiv absorbieren können, versagen sie im Allgemeinen unter extremen Umweltbedingungen, denen Metalle problemlos standhalten. Sie müssen Kunststoffteile mit Verstärkungsrippen, Zwickeln und Vorsprüngen konstruieren, die der Steifigkeit eines vergleichbaren Metallteils entsprechen. Wandstärkenübergänge in Kunststoffen müssen fließend sein, um Spannungskonzentrationen zu vermeiden.
Druckguss bietet einen natürlichen Vorteil für das Wärmemanagement. Aluminium und Zink leiten Wärme schnell ab. Dadurch sind sie ideal für LED-Leuchten, Motorkomponenten und hochbelastbare Elektronikgehäuse. Metalle leiten auch Elektrizität und bieten integrierte Erdungspfade und EMI-Abschirmung, ohne dass sekundäre leitfähige Beschichtungen erforderlich sind.
Spritzguss erfüllt den gegenteiligen Anspruch. Kunststoffe sind natürliche elektrische Isolatoren. Sie sind für Gehäuse von Elektrowerkzeugen, elektrischen Anschlüssen und Gehäusen von Verbrauchergeräten obligatorisch, um Benutzer vor Stromschlägen zu schützen. Polymere fungieren auch als Wärmebarrieren und schützen Benutzer vor internen Wärmequellen. Wenn ein Kunststoffteil eine EMI-Abschirmung erfordert, müssen Sie einen sekundären Vorgang wie Vakuummetallisierung oder leitfähige Lackierung hinzufügen.
Das spezifische Gewicht bestimmt den Gewichtsunterschied. Aluminium hat ein spezifisches Gewicht von etwa 2,7. Standardpolymere wie ABS liegen bei etwa 1,05. Kunststoffe bieten enorme Gewichtseinsparungen für Automobil- und Luft- und Raumfahrtanwendungen, bei denen es auf jedes Gramm ankommt. Selbst schwere, glasfaserverstärkte Kunststoffe überschreiten selten ein spezifisches Gewicht von 1,5.
Bei beiden Verfahren sind Entformungsschrägen erforderlich, um Teile aus der Form auszuwerfen. Allerdings gehen sie unterschiedlich mit der Schrumpfung um. Metalle schrumpfen beim Abkühlen vorhersehbar, aber aggressiv. Kunststoffe erfahren je nach Fließrichtung, Molekülorientierung und Wandstärke eine unterschiedliche Schrumpfung. Um enge Toleranzen im Gusszustand zu erreichen, ist häufig eine sekundäre CNC-Bearbeitung von Lagerbohrungen oder Passflächen erforderlich. Kunststoffe erreichen häufig „wie geformt“-Toleranzen, die für die Endmontage ohne zusätzliche Schritte geeignet sind, vorausgesetzt, dass die Formkonstruktion die Schrumpfrate des spezifischen Harzes berücksichtigt.
Spritzguss zeichnet sich durch die Herstellung fertiger Ästhetik direkt aus dem Werkzeug aus. Sie können Teile mit integrierten Farben, Hochglanzoberflächen oder komplexen Texturen wie Ledernarbung oder matten Tupfen formen. Das Teil wird fertig für den Verbraucher ausgeworfen, ohne dass eine Lackierung oder Beschichtung erforderlich ist.
Gegossene Metallteile sehen selten direkt aus der Form fertig aus. Sie weisen Fließspuren, Anschnittspuren und eine matte Oberfläche auf. Um die gewünschte Ästhetik oder Korrosionsbeständigkeit zu erreichen, sind sekundäre Oberflächenbehandlungen erforderlich. Sie müssen den Zeit- und Kostenaufwand für Pulverbeschichten, Eloxieren, Galvanisieren oder Nasslackieren einkalkulieren. Vibrationsentgraten und Kugelstrahlen sind standardmäßige vorbereitende Schritte, bevor ein Metallgussstück mit einem kosmetischen Finish versehen wird.
Leistungskriterien | Metallguss (Aluminium/Zink) | Kunststoffspritzguss |
|---|---|---|
Zugfestigkeit | Hoch (hervorragende Tragfähigkeit) | Niedrig bis mittel (erfordert Strukturrippen) |
Wärmeleitfähigkeit | Ausgezeichnet (Ideal für Kühlkörper) | Schlecht (Wirkt als Wärmeisolator) |
Elektrische Eigenschaften | Leitfähige/natürliche EMI-Abschirmung | Isolierend / Erfordert eine Beschichtung für EMI |
Oberflächenbeschaffung | Erfordert eine Zweitbehandlung | Netzförmige Farben und Texturen |
Spezifisches Gewicht (Gewicht) | Schwerer (2,7 - 6,6) | Leichter (1,0 - 1,5) |
Kriechwiderstand | Exzellent | Schlecht (verformt sich unter Dauerlast) |
Die Herstellung von Formen bestimmt den anfänglichen Investitionsaufwand. Für Gussformen ist hochwertiger, gehärteter Werkzeugstahl erforderlich, typischerweise H13. Der Stahl muss starken Temperaturschocks, extremen Einspritzdrücken und der korrosiven Natur von geschmolzenem Aluminium standhalten. Die Bearbeitung dieser Hartmetalle braucht Zeit. Werkzeughersteller verlassen sich in hohem Maße auf die elektrische Entladungsbearbeitung (EDM), um komplexe Hohlraumformen in die gehärteten Stahlblöcke zu brennen. Diese spezielle Ausrüstung und der Arbeitsaufwand treiben die Vorlaufkosten erheblich in die Höhe.
Spritzgussformen kosten oft weniger in der Herstellung. Für kleinere Stückzahlen oder Prototyping können Sie Formen aus Aluminium oder weicherem P20-Stahl schneiden. Diese weicheren Metalle lassen sich viel schneller bearbeiten als H13. Selbst hochproduktive Kunststoffformen aus gehärtetem Stahl sind im Allgemeinen kostengünstiger in der Herstellung als Metallgussformen gleicher Komplexität. Die niedrigeren Betriebstemperaturen reduzieren die thermische Ermüdung des Werkzeugs und ermöglichen weniger massive Formbasen und einfachere Kühlkanalkonstruktionen.
Das Verständnis des Break-Even-Analyserahmens ist für die Projektplanung von entscheidender Bedeutung. Rohe Metalllegierungen sind im Allgemeinen gewichtsmäßig teurer als rohe Kunststoffpellets. Aufgrund des enormen Energieverbrauchs, der komplexen Robotik und der intensiven Wartungspläne sind für Metallgussmaschinen auch höhere Stundensätze erforderlich.
Bei 10.000 Einheiten überwiegen in der Regel die geringeren Werkzeugkosten beim Spritzgießen. Bei 100.000 Einheiten beginnen die schnellen Zykluszeiten des Gusses, das teure Werkzeug zu amortisieren, wodurch sich die Lücke verringert. Bei 1.000.000 Einheiten hängt die Entscheidung ausschließlich von den Rohstoffkosten, der Zykluszeiteffizienz und der Anzahl der Kavitäten im Werkzeug ab. Sie müssen die genaue Kosten-pro-Teil-Amortisationskurve für Ihre spezifische Geometrie berechnen und dabei die Ausschussrate und die Materialausbeute berücksichtigen.
Das Schmelzen von Metalllegierungen erfordert enorme Energie. Anlagen erfordern Hochleistungs-Erdgas- oder Elektro-Warmhalteöfen, komplexe Lüftungssysteme und strenge Sicherheitsprotokolle. Das Schmelzen von Kunststoffen verbraucht deutlich weniger Energie. Die Anlagenfläche für das Kunststoffspritzen ist sauberer, leiser und weniger ressourcenintensiv.
Sie müssen auch versteckte Kosten in der Werkstatt einkalkulieren. Metallteile erfordern fast immer Nachbearbeitungen. Sie zahlen für die CNC-Bearbeitung, um enge Toleranzen bei den Passflächen einzuhalten. Sie bezahlen für manuelles oder automatisiertes Entgraten, um scharfe Kanten und Grate zu entfernen. Sie zahlen für die Oberflächenveredelung. Kunststoffe erreichen oft die Endformbarkeit. Ein Kunststoffteil kann aus der Form auf ein Förderband fallen und direkt in einen Versandkarton gelangen, wodurch sekundäre Arbeitskosten vollständig entfallen.
Gussformen unterliegen einer starken thermischen Ermüdung. Der ständige Zyklus des Einspritzens von geschmolzenem Metall bei 650 °C und des sofortigen Versprühens von wasserbasiertem Kühlschmierstoff führt zu Wärmerückständen. Auf der Formoberfläche bilden sich winzige Mikrorisse, die ein erhabenes, venenartiges Muster auf das Gussteil übertragen. Es kommt auch beim Löten vor, bei dem sich geschmolzenes Aluminium chemisch mit der Stahlform verbindet, was zu Fehlern beim Teileauswurf führt. Um das Werkzeug funktionsfähig zu halten, sind regelmäßige Wartung, Polieren und das Auftragen spezieller Werkzeugbeschichtungen unerlässlich.
Spritzgussformen sind eher einem abrasiven Verschleiß als einem thermischen Schock ausgesetzt. Dies gilt insbesondere beim Einsatz von glasfaserverstärkten oder kohlenstoffverstärkten Harzen. Die Glasfasern wirken wie Sandpapier auf den Stahlhohlraum, waschen Angussbereiche aus und machen strukturierte Oberflächen stumpf. Ingenieure mildern dies, indem sie spezielle gehärtete Werkzeugstähle (wie S7 oder D2) verwenden und verschleißfeste Beschichtungen (wie Titannitrid) auf Bereiche mit hoher Reibung auftragen.
Gaseinschlüsse verursachen Porosität in Gussmetallen. Der turbulente Fluss des flüssigen Metalls schließt Luft im Hohlraum ein, bevor sie durch die Entlüftungsöffnungen entweichen kann. Dies schwächt die innere Struktur und führt zu Blasenbildung, wenn das Teil später pulverbeschichtet und eingebrannt wird. Hersteller mildern dies, indem sie vakuumunterstützte Prozesse nutzen, um die Luft vor dem Einspritzen zu evakuieren, und indem sie Überlaufmulden außerhalb der Teilegeometrie anbringen, um das poröse Metall aufzufangen.
Beim Spritzgießen treten Einfallstellen, Verwerfungen und Bindenähte auf. Wenn eine Kunststoffwand zu dick ist, kühlt die Mitte langsam ab und zieht die Oberfläche nach innen, wodurch eine sichtbare Einfallstelle entsteht. Eine ungleichmäßige Kühlung des Teils führt dazu, dass sich das gesamte Bauteil außerhalb der Toleranz verzieht. Dort, wo zwei Kunststofffließfronten aufeinandertreffen, bilden sich Schweißnähte, die eine Schwachstelle erzeugen. Design for Manufacturability (DFM) schreibt eine gleichmäßige Wandstärke und eine strategische Anschnittplatzierung vor, um diese kunststoffspezifischen Mängel zu verhindern.
Fehlertyp | Verfahren | Grundursache | Schadensbegrenzung in der Werkstatt |
|---|---|---|---|
Gasporosität | Casting | Eingeschlossene Luft während der turbulenten Injektion | Vakuumunterstützung implementieren; Entlüftung optimieren |
Einfallstellen | Formen | Dicke Wandabschnitte kühlen zu langsam ab | Dicke Bereiche entkernen; Aufrechterhaltung einheitlicher Wände |
Löten | Casting | Aluminium verbindet sich chemisch mit Werkzeugstahl | Verbessern Sie die Sprühabdeckung der Matrize. Kühlleitungen anpassen |
Verziehen | Formen | Ungleichmäßige Kühlung oder hohe innere Spannung | Pack-/Haltedruck anpassen; Wasserkanäle optimieren |
Blitz | Beide | Einspritzdruck übersteigt Schließkraft | Saubere Trennlinien; Maschinentonnage erhöhen |
Metalllegierungen bieten eine hohe Recyclingfähigkeit. Sie können Aluminium- und Zinkabfälle, Überläufe und Ausschussteile wiederholt einschmelzen, ohne dass sich ihre mechanischen Eigenschaften verschlechtern. Dies unterstützt eine starke Kreislaufwirtschaft und reduziert Deponiemüll. Die meisten Gießereien verwenden in ihrer täglichen Schmelze einen hohen Anteil recycelter Legierungen.
Kunststoffe stellen eine Herausforderung für die Umwelt dar. Duroplaste können nicht umgeschmolzen werden; sie brennen und zerfallen. Gemischte Kunststoffe und glasfaserverstärkte Harze unterliegen strengen Recyclingbeschränkungen. Während thermoplastisches Mahlgut (gemahlene Läufer und Abfälle) mit Neumaterial gemischt werden kann, werden die Polymerketten bei jedem Wärmezyklus leicht abgebaut. Normalerweise begrenzen Ingenieure den Mahlgutverbrauch auf 15 bis 20 %, um die strukturelle Integrität des endgültigen Formteils aufrechtzuerhalten.
Bestimmte Branchen bevorzugen aufgrund historischer Leistungsdaten stark einen Prozess gegenüber dem anderen. Motorblöcke, Getriebegehäuse und Gehäuse für die Luft- und Raumfahrtindustrie sind aus Gründen der Haltbarkeit, Flüssigkeitsaufnahme und Hitzebeständigkeit auf Metallguss angewiesen. Umgekehrt sind Gehäuse von Unterhaltungselektronik, Komponenten medizinischer Geräte und Lebensmittelverpackungen aufgrund ihres geringen Gewichts, ihrer Biokompatibilität und ihrer elektrischen Sicherheit auf Spritzguss angewiesen.
Wählen Sie das Metallgussverfahren, wenn Ihre Komponente anspruchsvollen Betriebsumgebungen ausgesetzt ist. Verwenden Sie diese Kriterien-Checkliste, um Ihre Entscheidung zu bestätigen:
Das Teil hält hohen mechanischen Belastungen, Stößen oder Dauerbelastungen stand.
Die Baugruppe wird in Umgebungen mit extremen Temperaturen betrieben, in denen Kunststoffe schmelzen oder kriechen würden.
Die interne Elektronik erfordert eine natürliche EMI/RFI-Abschirmung ohne sekundäre Beschichtungen.
Das Produktionsvolumen ist hoch genug, um die teuren Werkzeuge aus gehärtetem Stahl zu rechtfertigen.
Das Design erfordert eine schnelle Wärmeableitung von kritischen internen Komponenten.
Wählen Sie das Kunststoffformverfahren, wenn Gewichtsreduzierung, ästhetische Vielseitigkeit und Kosteneffizienz das Projekt bestimmen. Nutzen Sie diese Kriterien-Checkliste:
Das Produkt unterliegt strengen Gewichtsbeschränkungen für den Versand oder die Handhabung durch den Benutzer.
Zur Sicherheit des Benutzers muss die Komponente eine elektrische Isolierung bieten.
Das Design zeichnet sich durch komplexe Innengeometrien, bewegliche Scharniere oder Schnappverbindungen aus, die sich in Metall nicht bearbeiten ließen.
Das Marketingteam benötigt ästhetische Flexibilität, einschließlich individueller Farben, Hochglanzoberflächen oder Transparenz.
Das Projektbudget begrenzt die anfänglichen Investitionsausgaben für Werkzeuge.
Die Wahl zwischen dem Gießen von Metallen und dem Formen von Kunststoffen ist selten ein direkter Wettbewerb. Es erfordert eine strikte Abstimmung der Materialeigenschaften, der Prozesskomplexität und der Einheitsökonomie auf die physischen Anforderungen Ihrer Endanwendungsumgebung. Priorisieren Sie das Spritzgießen für leichte, kostengünstige, isolierende und ästhetisch vielfältige Teile. Priorisieren Sie Metallguss für starre, wärmeleitende und langlebige Komponenten, die rauen Bedingungen standhalten müssen.
Um effektiv voranzukommen, führen Sie die folgenden umsetzbaren Schritte aus:
Finalisieren Sie Ihre 3D-CAD-Modelle und stellen Sie dabei eine gleichmäßige Wandstärke bei Kunststoffen bzw. geeignete Formschrägen und Radien bei Metallen sicher.
Führen Sie eine Formfluss- oder Gusssimulationssoftware aus, um potenzielle Gaseinschlüsse, Bindenähte oder Einfallstellen zu identifizieren, bevor Sie Stahl schneiden.
Definieren Sie Ihre kritischen Toleranzen klar in einer 2D-Zeichnung und trennen Sie Merkmale, die eine sekundäre CNC-Bearbeitung erfordern, von solchen, die im Guss- oder Formzustand verbleiben können.
Bereiten Sie eine umfassende Angebotsanfrage (RFQ) mit detaillierten Angaben zum Jahresvolumen, spezifischen Materialqualitäten und Anforderungen an die Oberflächenbeschaffenheit vor, um sie den Fertigungspartnern vorzulegen.
A: Werkzeuge für den Metallguss sind im Allgemeinen teurer, da gehärteter H13-Stahl erforderlich ist, um Thermoschocks standzuhalten. Darüber hinaus übersteigen die Rohmetallkosten und der hohe Energieverbrauch der Anlage die Rohkunststoffkosten. Dies macht das Spritzgießen für die Massenproduktion von Leichtbauteilen insgesamt kostengünstiger, vorausgesetzt, dass Kunststoffe Ihre mechanischen Anforderungen erfüllen.
A: Ja, beim Metallspritzguss (MIM) wird Metallpulver gemischt mit einem Polymerbindemittel verwendet. Es ist ideal für kleine, hochkomplexe Stahlteile. Während MIM-Werkzeuge möglicherweise günstiger sind als Gussformen, verursacht der mehrstufige Entbinderungs- und Sinterprozess höhere Verarbeitungskosten pro Teil als beim herkömmlichen Guss.
A: Beide Verfahren bieten eine hohe Präzision, aber Kunststoffe schrumpfen je nach Fließfähigkeit und Dicke unterschiedlicher. Kunststoffe können für die Endmontage häufig in eine Endform gebracht werden. Gussmetalle schrumpfen vorhersehbar, aber aggressiv, sodass häufig eine sekundäre CNC-Bearbeitung der Lagerflächen erforderlich ist, um extrem enge Toleranzen einzuhalten.
A: Aluminium-Gussformen halten in der Regel zwischen 100.000 und 150.000 Schüssen, bevor thermische Ermüdung zu starken Hitzeschäden führt. Aufgrund der niedrigeren Schmelztemperaturen halten Zinkformen viel länger. Spritzgussformen aus hochwertigem Stahl für Kunststoffe können bei ordnungsgemäßer vorbeugender Wartung leicht mehr als 1 Million Schüsse verarbeiten.
A: Eine gleichmäßige Wandstärke ist für beide entscheidend. Bei Kunststoffen führen dicke Wände durch ungleichmäßige Abkühlung zu Einfallstellen und Verzug. Bei Metallen führen dicke Abschnitte zu Schrumpfungsporosität und eingeschlossenem Gas. Die Beibehaltung gleichmäßig dünner Wände sorgt bei beiden Methoden für schnellere Zykluszeiten und strukturell einwandfreie Teile.


