
Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-07-31 Herkunft:Powered


Der Übergang einer Komponente vom Prototyp zur Massenproduktion erfordert die strikte Einhaltung metallurgischer und fertigungstechnischer Grundsätze, um katastrophale Werkzeugausfälle und Kostenüberschreitungen zu vermeiden. Die Wahl der falschen Gussmethode, die Vernachlässigung von Design for Manufacturability (DFM) oder ein Missverständnis der metallurgischen Gegebenheiten von Aluminium führen zu hohen Ausschussraten, Porosität, Dimensionsinstabilität und einer verzögerten Markteinführung. Die Bearbeitung komplexer Geometrien aus einem Vollbarren verschwendet Material und verbraucht übermäßig viele Maschinenstunden. Aluminium und seine Legierungen besitzen einen relativ niedrigen Schmelzpunkt und eine außergewöhnlich hohe Fließfähigkeit. Dies macht den Aluminiumgussprozess ideal für die Herstellung komplexer Net-Shape-Teile, die sich nicht effizient bearbeiten ließen. Eine systematische, ingenieurgesteuerte Aufschlüsselung dieses Arbeitsablaufs stattet Beschaffungs- und Ingenieurteams mit dem Rahmen aus, den sie zur Bewertung der Gießereifähigkeiten benötigen. Sie müssen die Herstellungsmethoden an den Projektbeschränkungen ausrichten, um die Lebensfähigkeit der Komponenten sicherzustellen.
DFM bestimmt die Wirtschaftlichkeit: Bis zu 80 % der strukturellen Integrität und der endgültigen Stückkosten einer Komponente werden während der anfänglichen Werkzeugkonstruktions-, Mustererstellungs- und Formflusssimulationsphase festgelegt.
Die Prozesskontrolle ist von entscheidender Bedeutung: Eine strenge Regulierung der Schmelztemperaturen, der Entgasung und der Gießgeschwindigkeit ist erforderlich, um inhärente Risiken wie Wasserstoffgasporosität und Schrumpfungsfehler zu mindern.
Methode muss zum Volumen passen: Die Wahl zwischen Kokille, Dauerform und Sandguss muss auf einer strengen Bewertung des Vorab-Werkzeugkapitals im Vergleich zur Produktionsökonomie pro Teil beruhen.
Anforderungen nach dem Guss: Rohgussteile erfüllen selten die endgültigen Toleranzanforderungen; Sekundäroperationen wie CNC-Bearbeitung und T6-Wärmebehandlung sind für Hochleistungsanwendungen obligatorisch.
Legen Sie grundlegende Erfolgskriterien fest, die auf Tragfähigkeitsanforderungen, Zugfestigkeit, Wärmeleitfähigkeit und Umwelteinflüssen basieren. Komponenten, die in Meeres- oder rauen Industrieumgebungen eingesetzt werden, sind einem hohen Risiko galvanischer Korrosion ausgesetzt. Diese Umgebungen erfordern spezielle Legierungschemien mit niedrigem Kupfergehalt, um einer langfristigen Belastung standzuhalten. Ingenieurteams müssen die erforderlichen Streckgrenzen- und Dehnungsprozentsätze bewerten, bevor sie ein Material auswählen. Sie ordnen bestimmte Aluminiumlegierungen direkt diesen mechanischen Anforderungen zu. Beachten Sie, dass die Auswahl der Legierung die verfügbaren Gussverfahren einschränkt.
A380 bietet beispielsweise eine hervorragende Fließfähigkeit und Druckdichtigkeit. Damit ist es der Standard für Hochdruckanwendungen, in schwerkraftgespeisten Sandformen schneidet es jedoch schlecht ab. Im Gegensatz dazu bietet A356 eine außergewöhnliche Dehnung und reagiert gut auf Wärmebehandlung. Wir verwenden A356 häufig für strukturelle Dauerformanwendungen, bei denen ein Versagen keine Option ist.
Aluminiumlegierung | Primäre Legierungselemente | Beste Casting-Methode | Hauptmerkmale |
|---|---|---|---|
A380 | Silizium, Kupfer | Hochdruck Druckguss | Hervorragende Fließfähigkeit, gute Druckdichtigkeit, schlechte Anodisierungsreaktion. |
A356 | Silizium, Magnesium | Permanente Form / Sand | Hohe Festigkeit, ausgezeichnete Korrosionsbeständigkeit, wärmebehandelbar (T6). |
319 | Silizium, Kupfer | Sand / Dauerform | Gute Gießbarkeit, ausgezeichnete Bearbeitbarkeit, mäßige Festigkeit. |
B390 | Hoher Siliziumgehalt | Druckguss | Außergewöhnliche Verschleißfestigkeit, geringe Duktilität, schwierig zu bearbeiten. |
Analysieren Sie den Break-Even-Punkt zwischen hohen Vorab-Werkzeugkosten und niedrigeren Stückkosten. Gehärtete Stahlwerkzeuge erfordern erhebliche Anfangsinvestitionen, umfangreiche Bearbeitungszeiten und strenge Wärmebehandlungen. Sie müssen Schwellenwerte für das Produktionsvolumen festlegen, um den Übergang von Sandgusssystemen mit geringen Stückzahlen zu automatisierten Systemen mit großen Stückzahlen zu rechtfertigen. Geringe Produktionsmengen rechtfertigen selten die Kosten für komplexe Stahlwerkzeuge. Verbrauchsformverfahren bleiben für kleine Auflagen praktikabler. Hohe Stückzahlen erfordern schnelle Zykluszeiten, um die Werkzeugkosten effektiv über Zehntausende von Einheiten hinweg zu amortisieren. Die Berechnung der Amortisationskurve zu Beginn des Projektlebenszyklus verhindert katastrophale Budgetüberschreitungen. Es richtet die Fertigungsstrategie an der tatsächlichen Marktnachfrage aus.
1 bis 1.000 Einheiten: Sandguss oder Feinguss verwenden. Die Werkzeugkosten sind minimal und basieren auf Holz- oder Kunststoffmustern.
1.000 bis 10.000 Einheiten: Übergang zum Kokillenguss. Gusseisen- oder Stahlformen bieten bessere Oberflächengüten und engere Toleranzen ohne die extremen Kosten von Hochdruckformen.
10.000+ Einheiten: Hochdruck druckguss implementieren. Die enormen Vorabkosten für H13-Werkzeugstahlformen werden durch Zykluszeiten in Sekunden ausgeglichen.
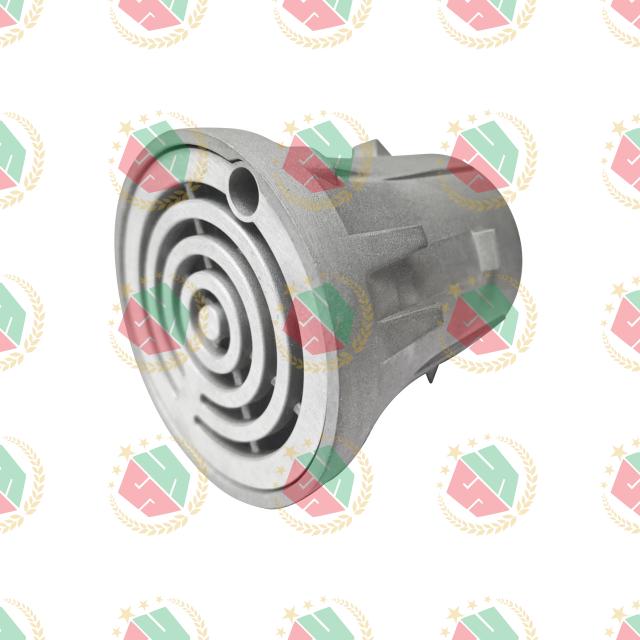
Bewerten Sie die Bauteilgeometrie bereits in der ersten Entwurfsphase auf Gießbarkeit. Konzentrieren Sie sich auf die Implementierung angemessener Entformungswinkel. Normalerweise geben wir an Außenwänden eine Formschräge zwischen einem und drei Grad vor, um ein sauberes Auswerfen aus dem Formhohlraum zu ermöglichen. Innenwände erfordern oft etwas mehr Zugluft, da das Aluminium beim Abkühlen auf den Kern schrumpft. Sorgen Sie für gleichmäßige Wandstärken im gesamten Teil. Dicke, isolierte Abschnitte erzeugen Hotspots, die direkt zu Schrumpfungshohlräumen führen. Beseitigen Sie scharfe Innenecken, indem Sie großzügige Filets hinzufügen. Ein minimaler Kehlradius von 0,125 Zoll reduziert starke Spannungskonzentrationen während der schnellen Erstarrungsphase. Nutzen Sie fortschrittliche Formfluss- und Wärmesimulationssoftware, um die Abkühlraten genau vorherzusagen. Diese Software hilft Ingenieuren, potenzielle Schrumpfungszonen zu identifizieren, bevor sie Stahl schneiden. Simulationsdaten bestimmen den Entwurf optimaler Anguss- und Steigleitungssysteme. Dadurch wird sichergestellt, dass geschmolzenes Metall jeden Rand des Hohlraums erreicht, bevor es gefriert.
Wählen Sie Formmaterialien basierend auf dem gewählten Prozess und dem erwarteten Produktionslebenszyklus aus. Verwenden Sie hochwertigen H13-Werkzeugstahl für Hochdruckanwendungen, um extremen Temperaturschocks und Einspritzdrücken standzuhalten. Verwenden Sie Quarzsand gemischt mit chemischen Bindemitteln für Einweg-Sandformen. Entwickeln Sie präzise physikalische Muster zur Bildung des äußeren Formhohlraums. Sie müssen die spezifische volumetrische Schrumpfungsrate der ausgewählten Aluminiumlegierung berücksichtigen, die typischerweise etwa 5/32 Zoll pro Fuß beträgt. Diese Formgebungsphase bestimmt die grundlegende Maßgenauigkeit des endgültigen Teils. Entwerfen und integrieren Sie austauschbare Sandkerne für komplexe Innengeometrien. Für spezielle Bauteile sind häufig Hohlräume und Innenhinterschnitte erforderlich. Beispielsweise erfordert die Herstellung eines maßgefertigten Aluminium-Bodenablaufgussteils eine präzise Kernplatzierung, um die interne Siphongeometrie zu bilden.
Berechnen Sie die genaue Chargenmischung der Rohstoffe, um die gewünschte metallurgische Chemie zu erreichen. Kombinieren Sie erstklassige Aluminiumbarren, sauberen Produktionsschrott und spezielle Legierungsmittel wie Silizium, Kupfer oder Magnesium. Diese Härter bestimmen die endgültigen mechanischen Eigenschaften und die Fließfähigkeit der Schmelze. Bringen Sie den Ofen auf die optimale Gießtemperatur. Abhängig von der jeweiligen Legierungssorte halten wir die Schmelze im Allgemeinen zwischen 1200 °F und 1400 °F. Führen Sie strenge Entgasungsprotokolle mit rotierenden Laufrädern durch. Diese Geräte injizieren Argon- oder Stickstoffgas direkt in die Schmelze. Die aufsteigenden Gasblasen fangen gelösten Wasserstoff ein und befördern ihn an die Oberfläche. Führen Sie strenge Flussmittelverfahren ein, um Oxidverunreinigungen und Schlacken vom sauberen geschmolzenen Metall zu trennen. Um einen qualitativ hochwertigen Guss zu gewährleisten, streichen Sie die Oberfläche gründlich ab.
Vergleichen Sie schwerkraftgespeiste Gießmechanismen mit Injektionssystemen mit hohem Druck. Schwerkraftsysteme verwenden automatisierte Pfannen, um Metall in die Füllkammer zu transportieren. Sie verlassen sich auf das natürliche Gewicht des Metalls, um den Hohlraum zu füllen. Drucksysteme sind für den Aluminiumgussprozess in Umgebungen mit hohem Volumen von grundlegender Bedeutung. Sie verwenden Kaltkammerkonfigurationen, bei denen ein hydraulischer Kolben Metall mit extremen Geschwindigkeiten, oft über 100 Zoll pro Sekunde, in die Matrize drückt. Implementieren Sie bei allen Methoden eine sorgfältige, zeitbasierte Druckregulierung. Niederdruck-Dauerformsysteme erreichen dies, indem sie die Ofenkammer direkt über der Oberfläche des geschmolzenen Metalls unter Druck setzen. Dadurch wird Flüssigkeit über einen Stiel in die Form gedrückt. Kontrollieren Sie die Einspritzgeschwindigkeit sorgfältig, um sicherzustellen, dass das gesamte Innere der Form vollständig gefüllt ist und gleichzeitig Turbulenzen und Lufteinschlüsse minimiert werden.
Verwalten Sie thermische Gradienten innerhalb der Form, um eine gerichtete Erstarrung zu fördern. Der Guss muss von den dünnsten Abschnitten zu den dicksten Abschnitten hin allmählich ausfrieren. Bei diesem gerichteten Gefrieren wird geschmolzenes Metall aus strategisch platzierten Steigrohren angesaugt. Die Steigrohre kompensieren die natürliche Volumenschrumpfung beim Übergang des Aluminiums vom flüssigen in den festen Zustand. Nutzen Sie lokalisierte Kühlkanäle in permanenten Stahlformen. Durch diese Leitungen pumpen wir Wasser oder Thermalöl, um das Gefrieren in riesigen Querschnitten zu beschleunigen. Führen Sie automatisierte oder manuelle Auswurfprotokolle genau dann aus, wenn das Teil die strukturelle Steifigkeit erreicht. Verwenden Sie strategisch platzierte Auswerferstifte, um das Teil gleichzeitig aus der Kavität zu drücken. Durch die richtige Platzierung der Stifte wird das Teil entfernt, ohne dass es zu Dimensionsverzerrungen, Verbiegungen oder Oberflächenabrieb kommt.
Überschüssiges Material mechanisch mit Schneideisen, Bandsägen oder CNC-Fräsen entfernen. In dieser Nachbearbeitungsphase werden Anschnitte, Angusskanäle, Steigrohre und alle zwischen den Formhälften eingesickerten Trennfugen weggeschnitten. Wenden Sie Oberflächenveredelungstechniken an, die auf die Endanwendungsumgebung zugeschnitten sind. Durch Kugelstrahlen entsteht eine gleichmäßige matte Textur. Pulverbeschichtung oder Eloxierung sorgen für robusten Umweltschutz. Durch die richtige Endbearbeitung wird die erforderliche Ästhetik und Korrosionsbeständigkeit für freiliegende Architekturteile, wie zum Beispiel einen Aluminium-Bodenablaufdeckel , erreicht . Führen Sie eine thermische Bearbeitung durch, um die Mikrostruktur zu manipulieren. Bei der T6-Wärmebehandlung wird das Teil bei hohen Temperaturen in Lösung gebracht, schnell in Wasser abgeschreckt und künstlich gealtert. Dies maximiert die Streckgrenze und Oberflächenhärte des Endbauteils.
Hochdruck druckguss ist optimal für Großserienproduktionen von mehr als 10.000 Einheiten pro Jahr. Es zeichnet sich durch die Herstellung außergewöhnlich dünner Wände, komplexer Details und enger Maßtoleranzen direkt aus der Form aus. Der primäre Kompromiss beinhaltet das höchste anfängliche Werkzeugkapital. Sie benötigen massive Matrizen aus gehärtetem Stahl, um Einspritzdrücken von bis zu 10.000 PSI standzuhalten. Mit dieser Methode hergestellte Teile sind sehr anfällig für innere Gasporosität, die durch turbulente Füllung verursacht wird. Diese inhärente Porosität macht Standard-Druckgusskomponenten im Allgemeinen für die T6-Wärmebehandlung ungeeignet. Eingeschlossenes Gas dehnt sich während der Wärmebehandlung aus und bildet Blasen an der Oberfläche.
Der Kokillenguss eignet sich ideal für die Produktion mittlerer Stückzahlen, die dichte, hochstabile Mikrostrukturen und eine hervorragende Druckdichtigkeit erfordern. Die langsamere, durch Schwerkraft oder Niederdruck erfolgende Befüllung minimiert Turbulenzen. Dadurch werden eingeschlossene Gase drastisch reduziert. Wir verwenden diese Methode häufig zur Herstellung kritischer Infrastrukturkomponenten, wie beispielsweise eines Aluminiumgussflansches, der für hochbeanspruchte Flüssigkeitsübertragungssysteme entwickelt wurde. Zu den Kompromissen gehören moderate Werkzeugkosten und deutlich langsamere Zykluszeiten im Vergleich zu Hochdrucksystemen. Das Verfahren ist auch auf einfachere Außengeometrien beschränkt, sofern nicht entbehrliche Sandkerne integriert werden. Durch die Verwendung von Sandkernen entsteht ein semipermanenter Formaufbau für komplexe Innenhohlräume.
Sandguss bietet hinsichtlich der Werkzeugkosten die geringste Eintrittsbarriere. Es werden preiswerte Muster aus Holz, Kunststoff oder bearbeitetem Aluminium verwendet. Es ist hochgradig skalierbar für Kleinserien, massive Industriekomponenten oder äußerst komplizierte Geometrien, die nicht aus starren Stahlformen ausgeworfen werden können. Beim Feinguss werden Einweg-Wachsmodelle verwendet, die mit Keramik beschichtet sind und hervorragende Details für komplexe Formen bieten. Zu den wichtigsten Kompromissen beim Sandguss gehört eine rauere Oberflächenbeschaffenheit. Dies erfordert oft eine umfangreiche Nachbearbeitung. Die Produktionsraten sind wesentlich langsamer. Aufgrund der Verschiebung der Sandform beim Gießen und Erstarren ist die Maßhaltigkeit insgesamt geringer.
Gießmethode | Ideales Produktionsvolumen | Anfängliche Werkzeugkosten | Qualität der Oberflächenbeschaffenheit | Risiko interner Porosität |
|---|---|---|---|---|
Hochdruck Druckguss | Über 10.000 Einheiten | Sehr hoch (gehärteter Stahl) | Ausgezeichnet (glatt) | Hoch (turbulente Füllung) |
Dauerform (Schwerkraft) | 1.000 - 10.000 Einheiten | Mäßig (Gusseisen/Stahl) | Gut | Niedrig (laminare Füllung) |
Sandguss | 1 - 1.000 Einheiten | Niedrig (Holz-/Aluminiummuster) | Schlecht (Bearbeitung erforderlich) | Mäßig (Feuchtigkeit/Gas) |
Eingeschlossene Gas- und Oxidfilme beeinträchtigen die mechanische Integrität des Gussteils erheblich. Sie führen direkt zu vorzeitigem Ermüdungsversagen. Gasporosität erscheint als glatte, runde Blasen auf einer bearbeiteten Oberfläche. Schrumpfporosität äußert sich in gezackten, unregelmäßigen Hohlräumen. Um eine Überhitzung zu verhindern, sind strenge Kontrollen der Schmelzetemperatur vorzuschreiben. Hohe Temperaturen erhöhen die Wasserstoffaufnahme in flüssigem Aluminium exponentiell. Erzwingen Sie eine routinemäßige Rotationsentgasung, um der Schmelze vor dem Gießen Wasserstoff zu entziehen. Nutzen Sie vakuumunterstützte Technologien in Hochdruckumgebungen, um Luft aus dem Formhohlraum nur wenige Millisekunden vor dem Einspritzen zu evakuieren. Integrieren Sie Keramikschaumfilter in das Angusssystem. Diese Filter fangen harte Oxideinschlüsse auf, bevor sie in den Hohlraum des Hauptteils gelangen.
Verwerfungen, Verformungen oder innere Hohlräume werden durch ungleichmäßige Abkühlraten und unzureichende Zufuhr während des kritischen Übergangs von Flüssigkeit zu Feststoff verursacht. Dicke Querschnitte kühlen langsamer ab als dünne Wände. Dadurch entstehen innere Spannungen, die das Teil aus der Toleranz bringen. Fordern Sie Gießereien auf, während der DFM-Phase eine prädiktive thermische Modellierung bereitzustellen, um diese Problembereiche zu identifizieren. Nutzen Sie lokalisierte Formkühlkanäle, oft auch Kühlblöcke genannt, um eine schnelle Erstarrung in massiven Abschnitten zu erzwingen. Wenden Sie beim Entwurf von Steigleitungen die Chvorinov-Regel an. Stellen Sie sicher, dass das Steigrohr länger flüssig bleibt als der Gussbereich, den es versorgen soll. Dadurch wird flüssiges Metall in die Schrumpfzone gesaugt, wodurch Hohlräume vermieden werden.
Aufgrund der durchschnittlichen Vorlaufzeit von 8 bis 16 Wochen, die für die Bearbeitung, Härtung und Validierung komplexer Stahlwerkzeuge erforderlich ist, kommt es häufig zu Projektverzögerungen. Werkzeugänderungen nach dem Schneiden von Stahl sind teuer und zeitaufwändig. Implementieren Sie einen schrittweisen Prototyping-Ansatz, um dieses Risiko vollständig zu mindern. Verwenden Sie 3D-gedruckte Sandformen, um physische Prototypen in der exakten Produktionslegierung zu gießen. Dadurch können Ingenieurteams das Design validieren, mechanische Eigenschaften testen und Montagepassungen bestätigen, bevor sie Kapital in dauerhafte Stahlwerkzeuge investieren. Legen Sie klare Meilensteine für die Probenvalidierungsphasen T0 (First-Off-Tool), T1 und T2 fest. Dadurch bleibt der Zeitplan des Projekts eingehalten und die Gießerei wird zur Rechenschaft gezogen.
Häufiger Defekt | Visuelle Kennung | Grundursache | Korrekturmaßnahme |
|---|---|---|---|
Gasporosität | Glatte, kugelförmige Hohlräume. | Gelöster Wasserstoff in der Schmelze. | Rotationsentgasungszeit verlängern; niedrigere Schmelztemperatur. |
Schrumpfungshohlräume | Gezackte, unregelmäßige Hohlräume. | Unzureichende Zufuhr während der Erstarrung. | Tragegurte neu gestalten; Fügen Sie Kühlblöcke zu dicken Abschnitten hinzu. |
Kalte Schließungen | Deutliche Linien oder Risse auf der Oberfläche. | Metall gefriert, bevor die Form vollständig gefüllt ist. | Gießtemperatur erhöhen; Anschnittgeschwindigkeit optimieren. |
Einschlüsse | Harte, dunkle Flecken in der Metallmatrix. | Oxide oder Schlacke gelangen in die Form. | Implementieren Sie Keramikschaumfilter. Verbessern Sie das Abschäumen des Ofens. |
Erfolgreicher Aluminiumguss ist kein Massenkauf. Es handelt sich um einen hochentwickelten Prozess, bei dem die Abstimmung der Komponentengeometrie, der Legierungsauswahl und der Gussmethode die Durchführbarkeit des Projekts bestimmt. Priorisieren Sie Fertigungspartner, die transparente, interne DFM-Dienste anbieten. Sie müssen eine fortschrittliche Formflusssimulation nutzen und strenge, dokumentierte metallurgische Prüfstandards einhalten. Führen Sie in Zukunft die folgenden Schritte aus, um den Projekterfolg sicherzustellen:
Stellen Sie vorhandene CAD-Dateien zusammen und definieren Sie explizit kritische Toleranzzonen und Passflächen.
Definieren Sie den jährlichen Volumenbedarf, um die wirtschaftlichste Gießmethode einzugrenzen.
Fordern Sie bei ausgewählten Gießereien ein vorläufiges DFM-Audit an, um Geometrierisiken frühzeitig zu erkennen.
Erhalten Sie eine detaillierte Aufschlüsselung der Werkzeugkosten, einschließlich Kernaustausch und Wartungsplänen.
Validieren Sie erste Entwürfe mithilfe von Rapid Prototyping oder 3D-gedruckten Sandformen, bevor Sie dauerhaften Stahl schneiden.
A: Aluminium bietet einen relativ niedrigen Schmelzpunkt und eine hervorragende Fließfähigkeit, sodass es problemlos komplizierte Formhohlräume füllen kann. Es bietet ein hohes Verhältnis von Festigkeit zu Gewicht, eine hervorragende Wärmeleitfähigkeit und eine natürliche Korrosionsbeständigkeit. Diese inhärenten Materialeigenschaften machen es äußerst vielseitig für Automobil-, Luft- und Raumfahrt- sowie Industrieanwendungen, die leichte, langlebige Komponenten erfordern.
A: Sandguss ist im Allgemeinen die kostengünstigste Methode für Kleinserien. Die Werkzeuge basieren auf kostengünstigen Materialien wie Holz, Kunststoff oder bearbeiteten Aluminiummodellen anstelle von Matrizen aus gehärtetem Stahl. Dies senkt den Kapitalbedarf im Vorfeld erheblich und macht es ideal für Prototypen, große Teile und kleine Produktionsserien.
A: Das Werkzeugdesign bestimmt genau, wie geschmolzenes Metall fließt und abkühlt. Richtige Anschnitte und Steigleitungen verhindern Turbulenzen und verhindern Schrumpfhohlräume. Die genaue Modellerstellung berücksichtigt die spezifische volumetrische Schrumpfungsrate der Legierung und stellt sicher, dass das endgültige Gussteil nach vollständiger Erstarrung präzise Maßtoleranzen einhält.
A: Porosität wird durch eingeschlossenes Wasserstoffgas, Feuchtigkeit in Sandformen oder beim turbulenten Gießen mitgerissene Luft verursacht. Gießereien verhindern dies, indem sie die Metallschmelze mit Argon oder Stickstoff entgasen. Sie optimieren außerdem das Angussdesign, um eine laminare Strömung sicherzustellen, und nutzen vakuumunterstützte Systeme, um Luft aus starren Matrizen zu evakuieren.
A: Rohgussteile können die extrem engen Toleranzen der CNC-Bearbeitung nicht erreichen. Während Hochdruck-druckguss hervorragende endkonturnahe Formen erreicht, erfordern kritische Passflächen, Gewindelöcher und präzise Lagerpassungen immer sekundäre CNC-Bearbeitungsvorgänge, um die endgültigen technischen Spezifikationen zu erfüllen.
A: Die Durchlaufzeiten variieren stark je nach gewähltem Prozess. Sandgussmodelle können in 2 bis 4 Wochen hergestellt werden. Komplexe Matrizen aus gehärtetem Stahl für Hochdruck druckguss erfordern in der Regel 8 bis 16 Wochen für Design, CNC-Bearbeitung, Wärmebehandlung und Erstmustervalidierung.
A: A356 wird wegen seiner hervorragenden Kombination aus Festigkeit, Duktilität und Korrosionsbeständigkeit hoch geschätzt, insbesondere wenn es einer T6-Wärmebehandlung unterzogen wird. Es wird häufig in strukturellen Automobilkomponenten, Schiffszubehör und druckdichten Flüssigkeitshandhabungssystemen eingesetzt.


